 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Guía de materiales de fundición de aluminio: aleaciones, propiedades y selección de fundición a presión
Contenido
- 1 ¿Qué es el material de fundición de aluminio?
- 2 Principales familias de aleaciones de fundición de aluminio
- 3 Comparación de materiales comunes de fundición de aluminio
- 4 Cómo elegir el material de fundición de aluminio adecuado
- 5 Fundición a presión de alta presión frente a materiales de fundición de baja presión
- 6 Comportamiento del material de fundición de aluminio en el mecanizado y tratamiento de superficies
- 7 Aplicaciones industriales y ejemplos del mundo real
- 8 Estándares y especificaciones equivalentes
- 9 Defectos comunes de fundición relacionados con la elección del material
- 10 Consideraciones de costos y adquisiciones para material de fundición de aluminio
- 11 Preguntas frecuentes sobre el material de fundición de aluminio
- 11.1 ¿Cuál es el material de fundición de aluminio más común?
- 11.2 ¿Cuál es la diferencia entre ADC12 y A356?
- 11.3 ¿Se pueden tratar térmicamente las piezas fundidas de aluminio?
- 11.4 ¿Qué material de fundición de aluminio es mejor para paredes delgadas?
- 11.5 ¿Por qué se añade cobre a las aleaciones de fundición de aluminio?
- 11.6 ¿Qué aleación proporciona la mejor superficie anodizada?
El dibujo aterriza en su escritorio con nada más que "material de fundición de aluminio" escrito en el bloque de material. Esa frase no es una especificación; es una categoría con ramas muy diferentes. La respuesta compacta para la mayoría de los compradores es esta: para fundición a presión a alta presión, ADC12 o A380 resolverán la mayoría de las aplicaciones de carcasas, soportes y cubiertas. Para piezas estructurales que deben doblarse, absorber impactos o soportar cargas después de soldar, el A356 es el punto de partida más seguro. La razón no es la preferencia de marca. Es la forma en que cada aleación se comporta bajo una solidificación rápida, cuánta ductilidad puede ofrecer y cuánto cuesta mecanizar y tratar la superficie posteriormente. Esta guía recorre las aleaciones, la lógica de selección y los errores que aparecen cuando se elige el material antes del proceso.
¿Qué es el material de fundición de aluminio?
El aluminio puro no es un material de fundición práctico. Tiene baja fluidez, se oxida rápidamente y su resistencia como fundición es demasiado baja para la mayoría de las piezas de ingeniería. Por lo tanto, las aleaciones de fundición se construyen a partir de aluminio más adiciones deliberadas que cambian el comportamiento de la fundición y las propiedades mecánicas finales.
El silicio es la adición dominante. Una aleación de aluminio con entre un 7% y un 12% de silicio fluye fácilmente hacia secciones delgadas, se encoge menos mientras se solidifica y resiste el desgarro en caliente. El cobre agrega resistencia a la fundición y hace que el material se corte limpiamente en el mecanizado CNC. El magnesio genera endurecimiento por envejecimiento y mejora la resistencia a la corrosión cuando se combina con un tratamiento térmico adecuado. El hierro se mantiene en el rango de 0,8 a 1,2% en las aleaciones de fundición a presión porque suprime la soldadura a la superficie del molde, aunque un alto contenido de hierro forma agujas quebradizas que reducen el alargamiento.
También vale la pena saber que la frase abarca tanto las aleaciones primarias, que parten del lingote de fundición, como las aleaciones secundarias, que provienen del aluminio reciclado. ADC12, el material de fundición más ampliamente especificado en las plantas de fundición a presión asiáticas, suele ser una aleación secundaria. Ésa es una práctica normal; la composición se controla según un rango publicado y las impurezas se gestionan para que coincidan con JIS H5302, ASTM B85 o los límites específicos del cliente.
Principales familias de aleaciones de fundición de aluminio
Cada material de fundición de aluminio pertenece a una de cuatro familias prácticas. Una vez que reconozca qué familia necesita su pieza, la elección de la aleación se vuelve mucho más fácil.
Aleaciones Al-Si-Cu: ADC12, A380, A383
Estos son los caballos de batalla de la fundición a presión a alta presión. El silicio se sitúa entre el 8% y el 12%, mientras que el cobre se mantiene entre el 1,5% y el 3,5%. El cobre aumenta la resistencia de la fundición y mejora el mecanizado. A383 eleva el silicio y reduce ligeramente el cobre para reducir la soldadura del troquel, lo cual es útil para troqueles con núcleos largos y delgados. Si fabrica grandes volúmenes de carcasas, soportes, cubiertas o cuerpos de bombas de aceite, esta familia es la predeterminada.
Aleaciones Al-Si-Mg: A356, A357
Cuando la pieza terminada tiene que doblarse, absorber energía de impacto o soldarse, A356 y A357 suelen ser mejores que ADC12. Contienen alrededor de un 7% de silicio y entre un 0,3% y un 0,7% de magnesio. En la condición T6, su límite elástico es comparable al del ADC12, mientras que el alargamiento es significativamente mayor. Estas aleaciones se vierten bien a menor presión y se utilizan en fundición por gravedad y a baja presión para ruedas, piezas estructurales de chasis y componentes de ejes.
Aleaciones Al-Mg: A514, ES CA-AlMg5Si
Donde importan la resistencia a la corrosión y una superficie anodizada brillante, destacan las aleaciones de Al-Mg. Los niveles de magnesio de alrededor del 5% brindan una excelente resistencia al agua de mar y a los productos químicos suaves. Sin embargo, su fluidez es menor y la masa fundida se oxida con mayor facilidad, por lo que son más exigentes en la fundición. Utilícelos para hardware marino, equipos alimentarios y carcasas decorativas.
Aleaciones hipereutécticas de Al-Si: A390
Con más del 15 % de silicio, las partículas de silicio primario proporcionan una excelente resistencia al desgaste y un bajo coeficiente de expansión térmica. El A390 es común en bloques de motores y cilindros de compresores. Es más difícil de mecanizar y requiere herramientas especiales; no lo especifique a menos que la resistencia al desgaste sea el factor decisivo.
Comparación de materiales comunes de fundición de aluminio
La siguiente tabla enumera los materiales de fundición de aluminio típicos utilizados para fundición a alta presión, baja presión y por gravedad. Los valores representan barras de prueba fundidas por separado; Las propiedades reales en una pieza fundida de producción dependen del espesor de la pared, la velocidad de enfriamiento y el tratamiento térmico. Fuentes: JIS H5302, ASTM B85 y hojas de datos típicas de proveedores de aleaciones.
| aleación | Sí % | Cu% | mg% | MPa | % de elongación | Proceso típico |
|---|---|---|---|---|---|---|
| ADC12 | 9,6-12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11-13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravedad |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravedad |
Cómo elegir el material de fundición de aluminio adecuado
Comience con la condición de servicio y luego trabaje hacia atrás. Esta secuencia evita el error más común: elegir primero una aleación barata y descubrir después que no puede pasar una prueba de fatiga o presión.
- Decide primero el proceso de casting. Las paredes delgadas, el gran volumen y las tolerancias estrictas apuntan a la fundición a alta presión y aleaciones de Al-Si-Cu. Las piezas grandes o estructurales apuntan a fundición a baja presión o por gravedad y aleaciones de Al-Si-Mg.
- Definir los requisitos de elongación e impacto. Si se necesita un alargamiento superior al 5%, las aleaciones HPDC estándar como ADC12 tendrán dificultades. Los grados A356-T6 o HPDC dúctil son mejores opciones.
- Comprobar la estanqueidad a la presión. Los cárteres de aceite, los cuerpos de válvulas y los colectores hidráulicos necesitan material rico en silicio con contenido de gas controlado. El A413 y el A356 de baja presión son populares para esos casos.
- Considere la temperatura de funcionamiento. Para piezas cercanas a bloques de motor o en sistemas eléctricos, la conductividad térmica y la resistencia a la fluencia pueden ser más importantes que el límite elástico estático.
- Mire la ruta de acabado de la superficie. Para el anodizado, un bajo contenido de cobre y zinc es muy importante. ADC12 anodiza de manera más oscura y menos uniforme que las aleaciones de Al-Mg.
- Estimar el costo de mecanizado. Las aleaciones que contienen cobre se mecanizan en virutas cortas y mantienen bien las tolerancias. Las aleaciones hipereutécticas destruyen las herramientas estándar y requieren insertos especiales.
Como regla general:
- Carcasa sencilla de pared delgada, gran volumen: ADC12 o A380.
- Soporte estructural que se va a soldar o doblar: A356.
- Recipiente estanco a presión o carcasa estanca al aceite: A413 o A356 de baja presión.
- Superficie de desgaste debajo de un pistón o cilindro: A390.
Fundición a presión de alta presión frente a materiales de fundición de baja presión
El mismo material de fundición de aluminio rara vez es óptimo tanto para la fundición a alta presión como para la fundición a baja presión. HPDC llena el troquel en milisegundos a alta presión, lo que permite fundir paredes de 1,5 a 3 mm, pero también atrapa aire. Por lo tanto, las aleaciones HPDC estándar como ADC12 ofrecen solo entre un 1% y un 4% de alargamiento porque la porosidad interna limita la ductilidad. La fundición a baja presión se llena más lentamente, la solidificación se alimenta desde un tubo ascendente y la fundición es lo suficientemente densa como para aceptar el tratamiento térmico T6.
- HPDC se adapta a formas complejas, paredes delgadas y altas tasas de producción. ADC12, A380 y los grados dúctiles asistidos por vacío son la gama de materiales estándar.
- LPDC Produce piezas más densas, soldables y tratables térmicamente con mayor ductilidad. A356 y A357 son los puntos de partida típicos.
- Fundición en molde permanente por gravedad se sitúa entre los dos y se adapta a formas simples que requieren propiedades T6.
Comprender cómo el proceso cambia el comportamiento del material es esencial. Un fabricante que utiliza ambas rutas, como una planta con líneas HPDC y LPDC, puede hacer coincidir la aleación con la pieza en lugar de forzar la pieza a un solo proceso. Para obtener información general sobre el proceso básico, consulte esta descripción técnica de fundición a presión de aluminio .
Comportamiento del material de fundición de aluminio en el mecanizado y tratamiento de superficies
La fundición no termina en la fundición. La mayoría de las piezas fundidas a presión se someten a mecanizado CNC y tratamiento de superficies, y el material determina qué tan fácil es.
- Maquinabilidad: Las aleaciones Al-Si-Cu dan virutas cortas y un excelente acabado superficial en herramientas de carburo estándar. Las aleaciones de alta ductilidad producen virutas largas y fibrosas y son más difíciles de mantener la tolerancia. Las aleaciones hipereutécticas desgastan las herramientas rápidamente y pueden requerir inserciones de diamante policristalino.
- Anodizado: Para obtener un acabado anodizado claro y brillante, evite el alto contenido de cobre y zinc. Las aleaciones de Al-Mg producen las películas más limpias.
- Conductividad térmica: Para los disipadores de calor LED y las placas de refrigeración para vehículos eléctricos, la conductividad térmica es un factor de selección clave. El aluminio puro está cerca de 230 W/m·K; ADC12 es aproximadamente 96 W/m·K; El A356-T6 ronda los 151 W/m·K.
| aleación | Condición | Conductividad Térmica (W/m·K) |
|---|---|---|
| ADC12 | As-cast | 96 |
| A380 | As-cast | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Aplicaciones industriales y ejemplos del mundo real
Debido a que la aleación impulsa el rendimiento, la aplicación determina el material. En nuestra propia producción, la misma regla se aplica en todos los sectores a los que servimos, desde piezas de motores para automóviles hasta cajas de cambios agrícolas.
- Componentes de motores de automóviles: tapas de culatas de cilindros, cuerpos de bombas de aceite, carcasas de bombas de agua, soportes de cojinetes. La mayoría están hechos de ADC12 o A380 por su costo, maquinabilidad y estanqueidad a la presión.
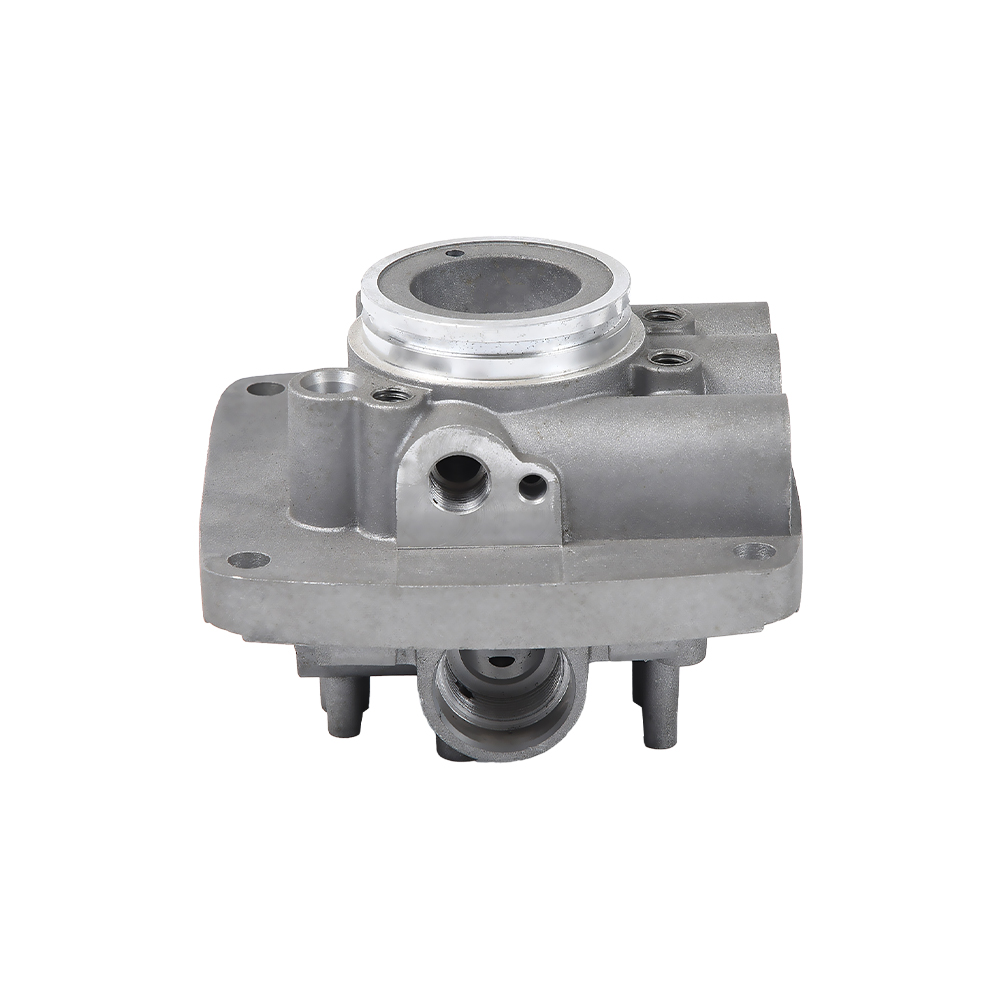
 Piezas de cilindro de motor de automóvil de aluminio para un alto rendimiento Fabricadas con fundición a presión de aluminio, estas piezas de cilindros de motor brindan resistencia y disipación de calor para aplicaciones automotrices. Combínelos con el principio de selección de materiales discutido anteriormente para evaluar su propio caso de uso. Ver producto →
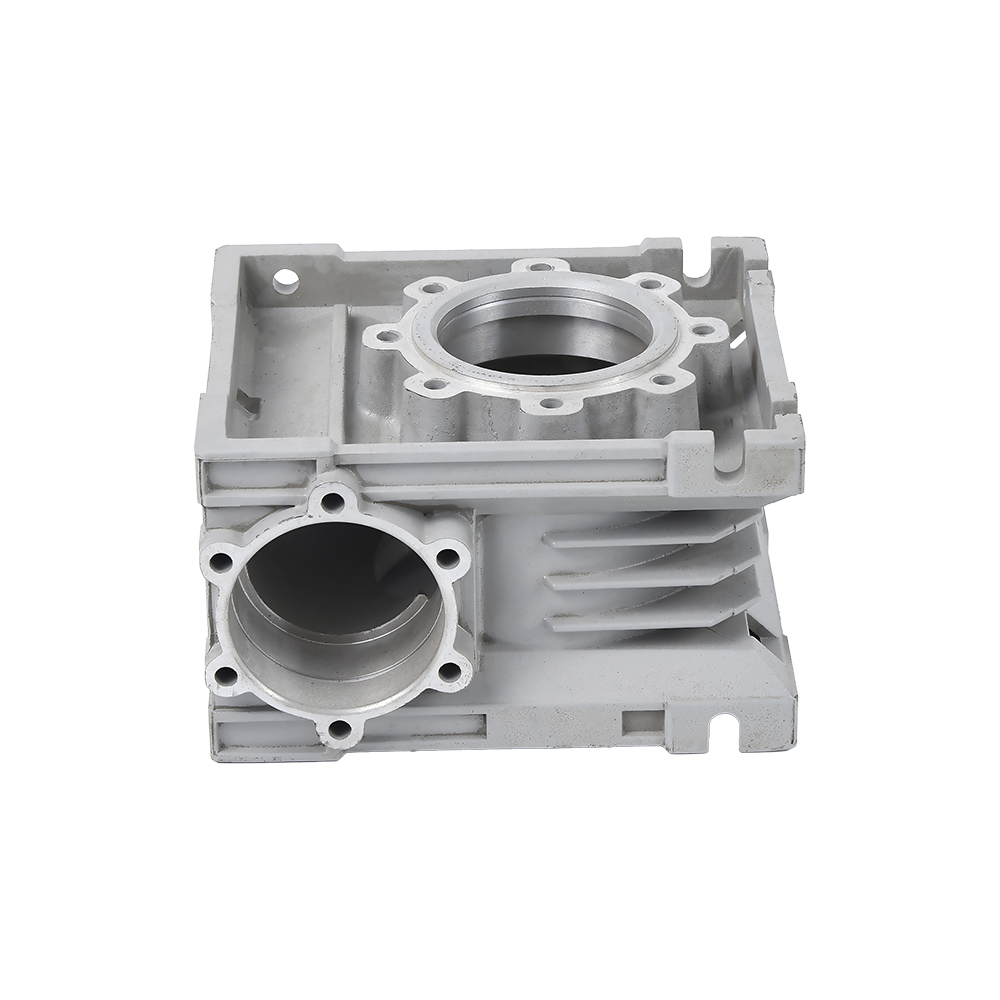
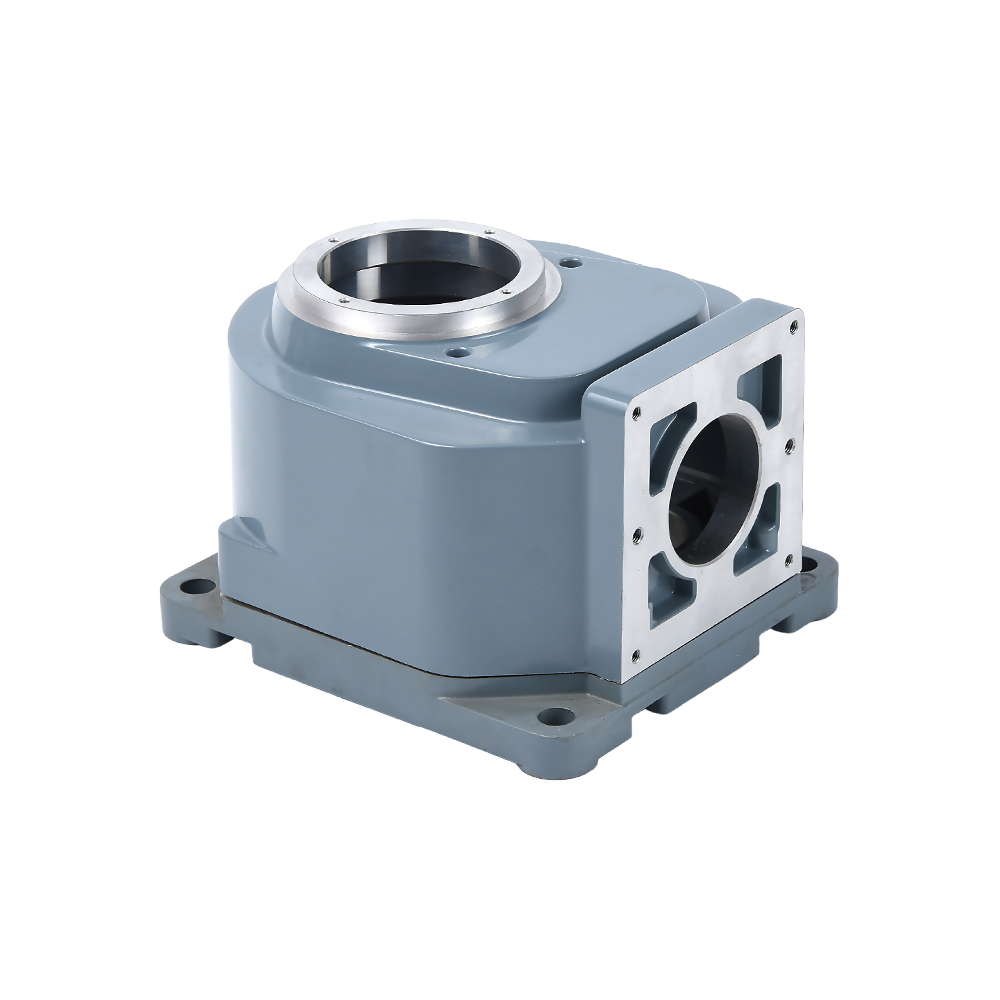
- Cajas de transmisión y caja de cambios: estos necesitan rigidez, estabilidad dimensional y estanqueidad al aceite. Se utilizan ADC12 con porosidad controlada o A356 en fundición a baja presión, dependiendo del caso de carga.
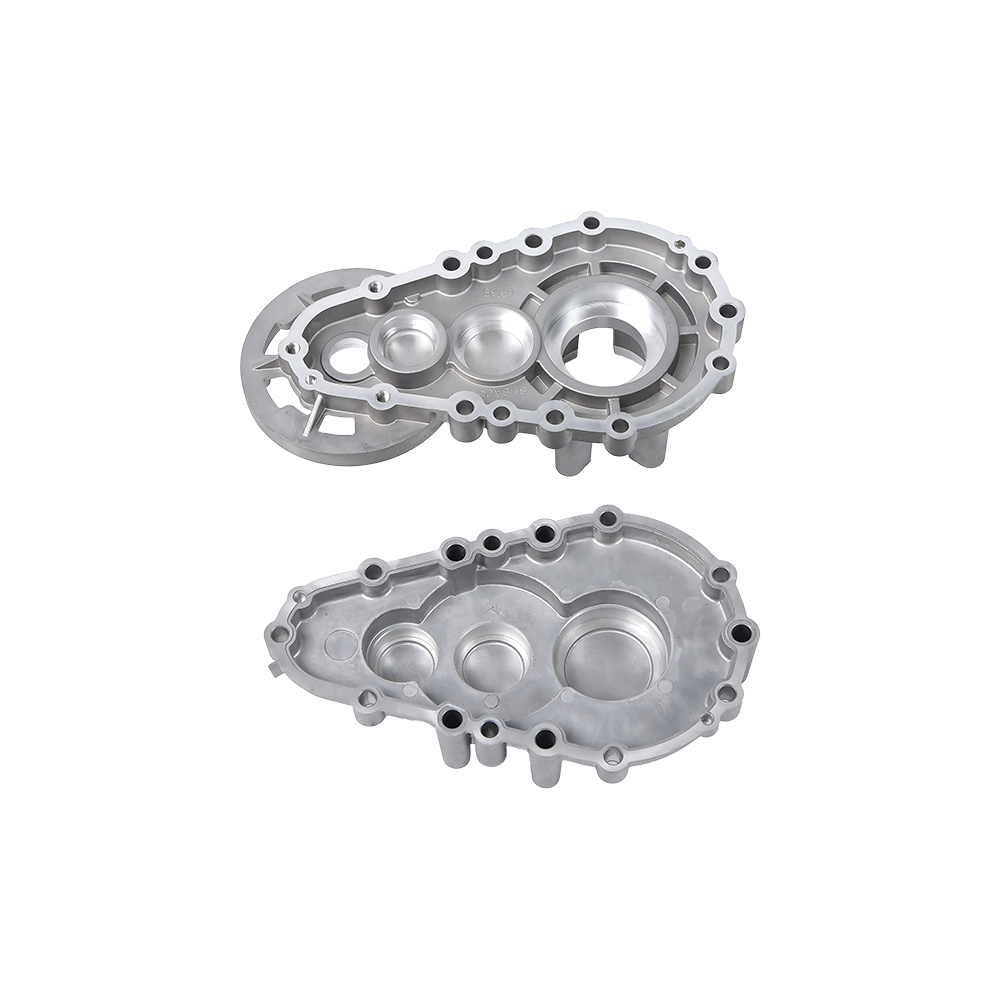
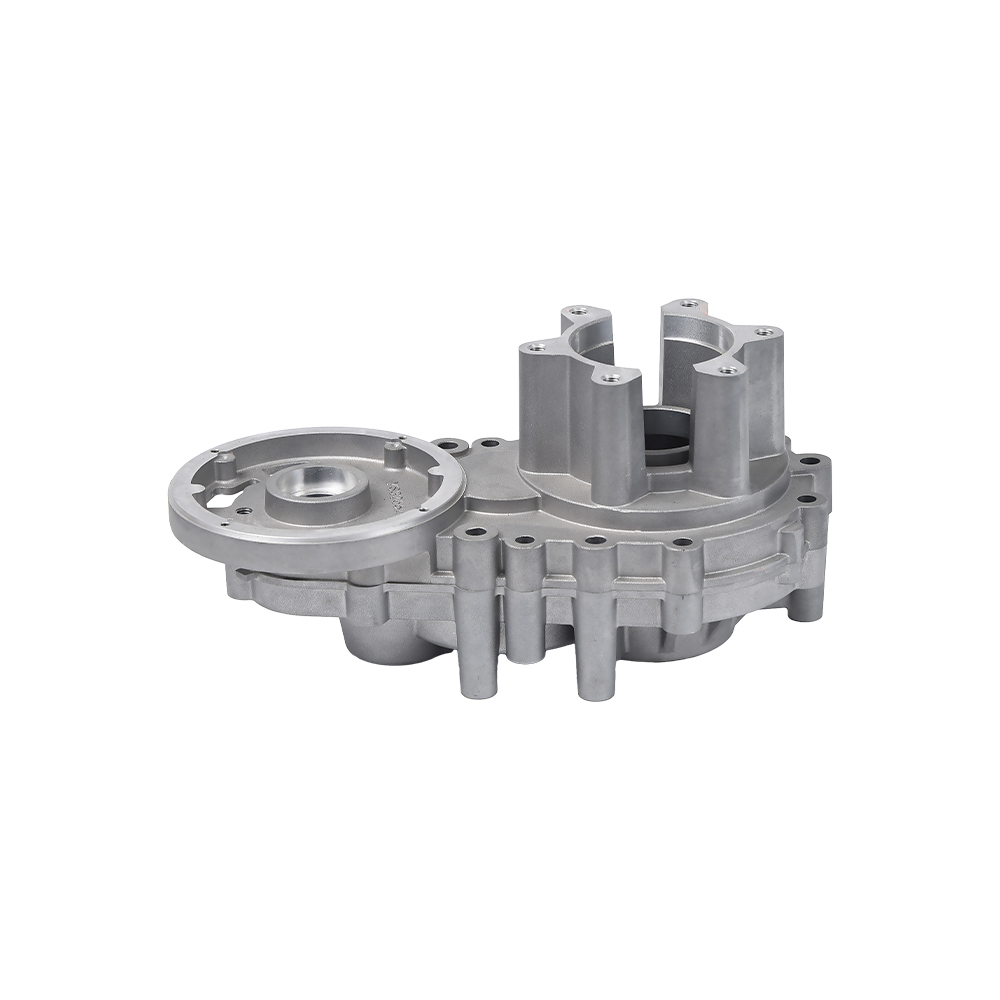
 Carcasa de caja de cambios de fundición a presión de aluminio para mayor durabilidad Esta carcasa de caja de cambios aprovecha la fundición a presión de aluminio para reducir el peso y al mismo tiempo mantener la integridad estructural. Ideal para quienes comparan rutas de lanzamiento, como se destaca en la siguiente nota técnica. Ver producto →
- Válvulas hidráulicas y componentes neumáticos: la estanqueidad a la presión y un buen mecanizado son las prioridades. Las aleaciones con alto contenido de silicio Al-Si-Cu son comunes, mientras que el A356 de baja presión se usa para cuerpos de válvulas más densos.
 Válvula hidráulica de fundición a presión de aluminio para precisión Una válvula hidráulica de precisión producida mediante fundición a presión de aluminio, que ofrece un control de fluido confiable. Los párrafos circundantes enfatizan el rendimiento impulsado por aleaciones, lo que lo convierte en un ejemplo relevante para su evaluación. Ver producto →
- Cárteres de motocicletas y cajas de transmisión: paredes delgadas combinadas con cargas de vibración; ADC12 o A383 es típico.
- Cajas de cambios agrícolas: las cajas de engranajes de los microcultivadores y las piezas de las trasplantadoras de arroz están expuestas a impactos y suciedad; La ductilidad y la resistencia a la corrosión son importantes.
- Sustratos de disipación de calor de vehículos de nueva energía: Los niveles controlados de cobre y hierro ayudan a la conductividad y la planitud.
- Accesorios médicos y para el hogar inteligente: la calidad de la superficie y la repetibilidad dimensional impulsan la elección de la aleación.
Para los compradores que estén sopesando si esta ruta es adecuada, el ventajas de la fundición a presión de aluminio se resumen en una nota técnica separada.
Estándares y especificaciones equivalentes
Un plano de fundición a menudo especifica una aleación por número JIS y otra por designación ASTM o EN AC. Poder realizar referencias cruzadas evita errores costosos en las adquisiciones. La siguiente tabla proporciona equivalentes funcionales cercanos para los grados comunes.
| Nombre común | JIS | ASTM | EN AC | Proceso típico |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 similares | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravedad |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Gravedad |
| A413 | ADC12 flujo similar | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Defectos comunes de fundición relacionados con la elección del material
La elección del material determina cuántos de estos defectos aparecerán en una pieza fundida. Es por eso que se debe realizar una revisión del material antes de cortar la herramienta, no después de que llegue la primera muestra.
- Porosidad de los gases: causado por hidrógeno disuelto y aire atrapado. Las aleaciones con mayor contenido de silicio reducen la porosidad por contracción, pero la porosidad del gas permanece; la asistencia de vacío o una velocidad de llenado más lenta es la solución al proceso.
- Porosidad de contracción: aparece en las últimas secciones para solidificarse. Las aleaciones que contienen cobre tienen un rango de congelación más largo, lo que hace que la contracción sea más difícil de alimentar. El A356 con un diseño de alimentación adecuado es más indulgente.
- Soldadura por matriz: la pieza fundida se adhiere a la superficie del troquel. El hierro por encima del 0,8% se mantiene intencionalmente en las aleaciones de fundición a presión para reducir este problema, aunque el exceso de hierro crea fases quebradizas.
- Cierres fríos: flujo de material deficiente y películas de óxido. Las aleaciones con alto contenido de silicio reducen el riesgo porque permanecen fluidas por más tiempo; Una temperatura más alta del troquel también ayuda.
- Inclusiones de óxido: más común en aleaciones de Al-Mg donde el magnesio se oxida fácilmente a la temperatura de fusión. La manipulación y filtración cuidadosas del material fundido son esenciales.
Consideraciones de costos y adquisiciones para material de fundición de aluminio
El precio de la aleación es sólo una parte del coste real. El mecanizado, los desechos, el rendimiento del proceso y el retrabajo suelen tener más importancia en un programa de producción.
- Precio de la aleación: ADC12 es la opción común más barata. El A356 cuesta más y el A390 o los grados HPDC dúctiles especiales cuestan significativamente más.
- Mecanizado secundario: Las aleaciones que contienen cobre se mecanizan en virutas cortas, lo que reduce el tiempo de ciclo y el desgaste de las herramientas. Las aleaciones hipereutécticas requieren herramientas de primera calidad.
- Control de chatarra: Los retornos internos de la fundición a presión deben refundirse en proporciones controladas; Demasiada chatarra reciclada aumenta el contenido de hierro.
- Integración de proveedores: un fabricante con moldes, fundición a presión y mecanizado CNC internos puede solucionar los problemas relacionados con los materiales más rápidamente. Si la misma planta ejecuta fundición a alta y baja presión, el material se puede adaptar a la pieza en lugar de forzar la pieza a un solo proceso.
- Consistencia: Para piezas de gran volumen, confirme que el proveedor mantenga el rango de composición y controle las propiedades mecánicas con regularidad.
Preguntas frecuentes sobre el material de fundición de aluminio
¿Cuál es el material de fundición de aluminio más común?
ADC12 en el sistema JIS y A380 en el sistema ASTM son los materiales de fundición a presión de alta presión más comunes. Ambos pertenecen a la familia Al-Si-Cu y cubren una amplia gama de carcasas, soportes y cubiertas estructurales.
¿Cuál es la diferencia entre ADC12 y A356?
ADC12 está optimizado para fundición a presión a alta presión: rellena paredes delgadas, resiste la soldadura por troquel y se mecaniza bien, pero tiene una ductilidad limitada. A356 es una aleación de Al-Si-Mg que puede tratarse térmicamente hasta obtener T6, lo que proporciona un alargamiento mucho mayor y una mejor soldabilidad.
¿Se pueden tratar térmicamente las piezas fundidas de aluminio?
Las piezas fundidas a presión estándar contienen gas atrapado, por lo que un tratamiento térmico T6 puede provocar ampollas y superficies distorsionadas. Si se requiere tratamiento térmico, elija fundición a baja presión con A356 o utilice HPDC asistido por vacío con una aleación dúctil dedicada.
¿Qué material de fundición de aluminio es mejor para paredes delgadas?
Las aleaciones con silicio cercano al 12%, como A413 o ADC12, tienen la mejor fluidez. Los espesores de pared inferiores a 1,5 mm aún necesitan un control cuidadoso del proceso, incluida la temperatura del troquel, la velocidad de inyección y la ventilación.
¿Por qué se añade cobre a las aleaciones de fundición de aluminio?
El cobre aumenta la resistencia de la fundición y mejora la maquinabilidad, pero reduce la resistencia a la corrosión. Las aleaciones que contienen cobre no deben elegirse para ambientes marinos o con un alto contenido químico a menos que estén protegidas por un recubrimiento.
¿Qué aleación proporciona la mejor superficie anodizada?
Las aleaciones de Al-Mg como la A514 se anodizan con un acabado transparente y brillante. ADC12 con alto contenido de cobre anodiza más oscuro y con menos consistencia. Si el anodizado decorativo es parte de la especificación, revise la aleación antes de comenzar con el mecanizado.
El material de fundición de aluminio adecuado no es el que tiene el número más alto en una hoja de datos. Es el que coincide con el proceso y la condición del servicio. Comience con el espesor de la pared y el volumen de producción, luego establezca los requisitos mecánicos y finalmente compare las aleaciones con el costo total. Si tiene un dibujo y necesita una recomendación directa, la ruta más rápida es discutirlo con un fabricante de piezas fundidas que opere líneas de alta y baja presión.