 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Elección de proveedores de fundición a presión de aluminio: criterios clave, costos y señales de alerta
Contenido
- 1 Lo que separa a un proveedor competente de fundición a presión de aluminio de un desajuste
- 2 Alta presión versus baja presión: elija el proceso antes que el proveedor
- 3 Mecanizado y acabado: donde se decide la tolerancia real
- 4 Cómo verificar la calidad del proveedor sin una visita a la fábrica
- 5 ¿Qué impulsa el costo de las piezas de fundición a presión de aluminio?
- 6 Banderas rojas a tener en cuenta en los proveedores de fundición a presión de aluminio
- 7 Aplicaciones en las que el proveedor adecuado paga por sí mismo
- 8 Preguntas frecuentes sobre proveedores de fundición a presión de aluminio
- 8.1 ¿Cuál es la diferencia entre proveedores que ofrecen procesos de alta y baja presión?
- 8.2 ¿Cuál es un plazo de entrega realista para un proyecto de fundición a presión de aluminio personalizado?
- 8.3 ¿Qué tolerancias puede alcanzar la fundición a presión de aluminio?
- 8.4 ¿Con qué aleaciones suelen trabajar los proveedores de fundición a presión de aluminio?
- 8.5 ¿Qué cantidad de pedido hace que la fundición a presión de aluminio sea económica?
- 8.6 ¿Debo elegir un proveedor que realice el mecanizado internamente?
- 8.7 Mi pieza gotea en las pruebas de presión. ¿Podría otro proveedor solucionar este problema?
Un solo grupo de porosidad en la carcasa de una transmisión puede detener una línea de montaje durante una semana. Es por eso que los proveedores de fundición a presión de aluminio nunca se eligen únicamente por el precio. Se eligen por su repetibilidad, control de procesos y capacidad de entregar piezas terminadas que encajan sin sorpresas.
La respuesta directa a cómo elegir un proveedor de fundición a presión de aluminio es evaluar cinco áreas en orden: capacidad del proceso de fundición, mecanizado secundario interno, rutinas de inspección y medición, comunicación de ingeniería y transparencia de costos. Un proveedor que obtenga una buena puntuación en los cinco hará que su proyecto sea predecible. Un proveedor que sea fuerte en sólo uno o dos eventualmente generará retrabajo, retrasos o fallas en el campo.
Desde 2010, Ningbo Beilun Youyuan Machinery Manufacturing ha combinado fundición a presión, mecanizado CNC y herramientas en una sola instalación. La siguiente guía refleja lo que vemos cuando los compradores nos comparan con otros proveedores de fundición a presión de aluminio, y es el marco que recomendamos aplicar antes de enviar un dibujo para solicitar una cotización.
Lo que separa a un proveedor competente de fundición a presión de aluminio de un desajuste
Empiece por las máquinas. Las aleaciones de aluminio se funden en máquinas de cámara fría porque atacan el sistema de inyección de cámara caliente. La fuerza de bloqueo, medida en toneladas, define el área máxima proyectada y, por tanto, la envoltura práctica de su pieza. Un proveedor típico de componentes personalizados opera prensas de 180 a 1.600 toneladas, con máquinas más grandes reservadas para carcasas grandes, como bastidores de motores y cajas de transmisión.
No haga coincidir demasiado la máquina con la pieza. Si un proveedor utiliza una prensa de 2.000 toneladas pero ningún equipo más pequeño, su carcasa de 200 gramos se cotizará con gastos generales ineficientes. La combinación adecuada es una gama de máquinas que se adapte a su familia de piezas con cierta flexibilidad para cambios de diseño posteriores.
| Punto de control | Lo que te dice | Qué preguntar |
|---|---|---|
| Rango de tonelaje de la máquina | Tamaño máximo de pieza y área proyectada que el troquel puede manejar | ¿Qué prensa ejecutará esta pieza y cuál es su fuerza de bloqueo? |
| Soporte de herramientas interno | Velocidad de reparación de matrices y consistencia del mantenimiento durante la vida útil | ¿Mantiene y repara matrices dentro de su propia planta? |
| Experiencia de aleación | Idoneidad de las propiedades mecánicas y de corrosión para su aplicación. | ¿Qué aleaciones utiliza con más frecuencia y por qué para esas aplicaciones? |
| Disciplina de datos de proceso | Si el proveedor mide y controla las condiciones de fundición repetibles. | ¿Puede compartirnos la tasa de rechazo interno del último trimestre con un desglose por tipo de defecto? |
La escala también da forma a la experiencia. Una planta de tamaño mediano con aproximadamente 10 millones de CNY en activos fijos y 30 millones de CNY en producción anual, que es la escala aproximada de nuestra propia operación, puede producir componentes personalizados de 0,05 kg a 15 kg por pieza sin la presión mínima de pedido de un grupo industrial. Para las piezas de ingeniería, ese rango de tamaño generalmente significa cotizaciones más rápidas, cadenas de mando más cortas y respuestas más directas de las personas que realmente manejan las máquinas.
La combinación de productos también te dice algo. Un proveedor que enumera piezas de motores, carcasas de transmisión, cuerpos de válvulas hidráulicas y carcasas de motores ha extendido su conocimiento de herramientas y procesos a través de geometrías desafiantes. Esa diversidad mejora la resolución de problemas por su cuenta.
 Piezas de cilindro de motor de automóvil de aluminio para piezas fundidas complejas Esta línea de productos demuestra la experiencia del proveedor en fundición a alta presión para componentes de motores complejos de paredes delgadas, lo que respalda la escalabilidad y la diversidad de geometría esenciales para un abastecimiento confiable. Ver producto →
Alta presión versus baja presión: elija el proceso antes que el proveedor
El filtro técnico más importante es el proceso de fundición. La fundición a alta presión (HPDC) inyecta aluminio fundido en una matriz de acero a alta velocidad, produciendo piezas complejas de paredes delgadas en tiempos de ciclo de aproximadamente 30 a 90 segundos. HPDC es la razón por la que los cárteres de motocicletas y las carcasas de cajas de cambios de automóviles se pueden fabricar a escala. La desventaja es un riesgo moderado de porosidad del gas, por lo que las piezas que deben mantener la presión a menudo necesitan impregnación o un proceso diferente.
La fundición a baja presión (LPDC) llena la matriz desde abajo bajo una presión de gas controlada. El llenado más lento y tranquilo produce un metal más denso con muchas menos inclusiones de gas. LPDC es la opción estándar para soportes estructurales, culatas y otros componentes que deben ser herméticos a presión o tratados térmicamente. Los tiempos de ciclo van desde dos hasta diez minutos, razón por la cual LPDC tiende a reservarse para piezas donde la solidez mecánica supera la economía del ciclo.
| factores | Fundición a presión a alta presión | Fundición a presión a baja presión |
|---|---|---|
| tiempo de ciclo | 30 a 90 segundos | 2 a 10 minutos |
| Espesor de pared típico | 1,5 a 4 milímetros | 3 a 8 milímetros |
| Riesgo de porosidad | moderado | Bajo |
| Estanqueidad a la presión | A menudo requiere impregnación. | Naturalmente denso |
| Más adecuado para | Viviendas complejas de gran volumen | Piezas estructurales y portantes. |
Para obtener una visión más amplia de por qué la fundición de aluminio supera a otras rutas de fabricación para muchos componentes, lea nuestro Descripción general de las ventajas de la fundición a presión de aluminio. . La versión corta: el aluminio ofrece una excelente relación resistencia-peso, alta conductividad térmica y la capacidad de integrar múltiples funciones en una sola pieza.
Si su pieza soporta una carga estructural o debe sellar líquido o gas, pregunte específicamente si el proveedor recomienda HPDC, LPDC o un enfoque híbrido. Un proveedor que le brinda la misma respuesta de proceso para cada consulta generalmente solo tiene un proceso para vender, lo cual es una señal de alerta en sí mismo.
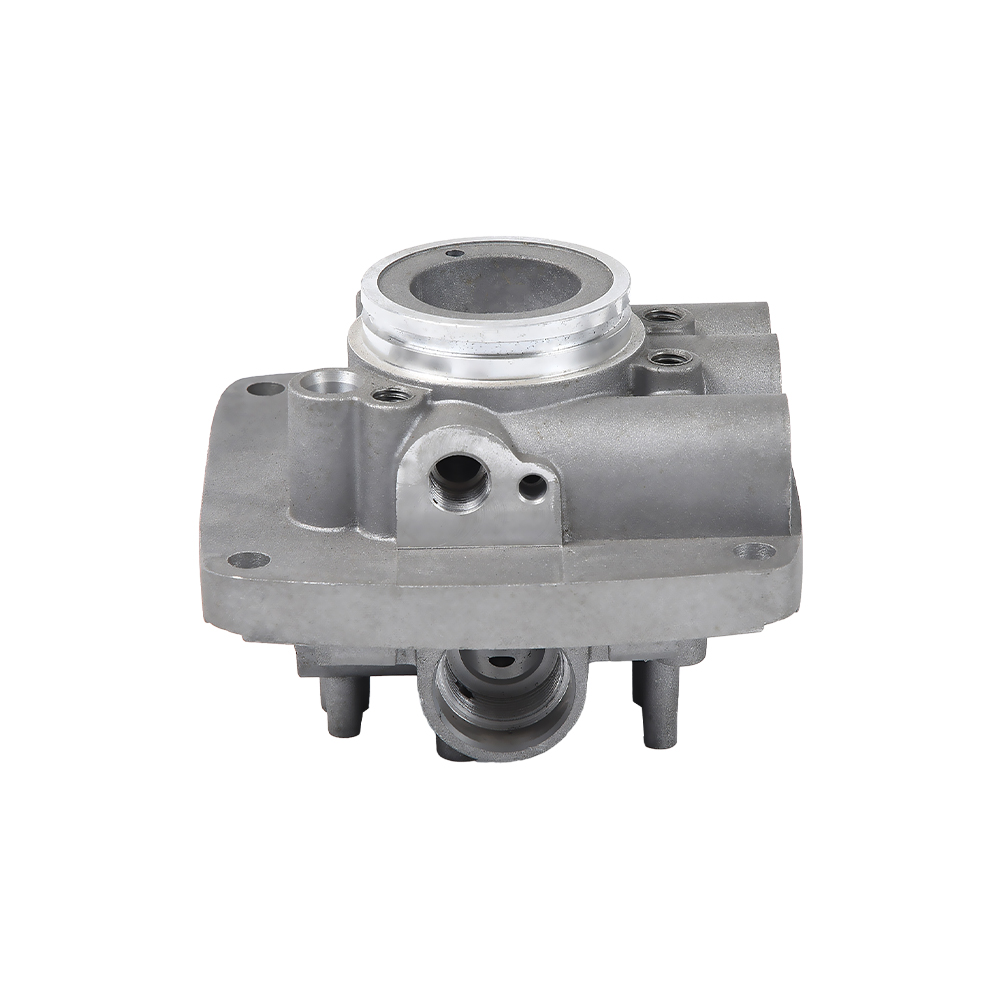
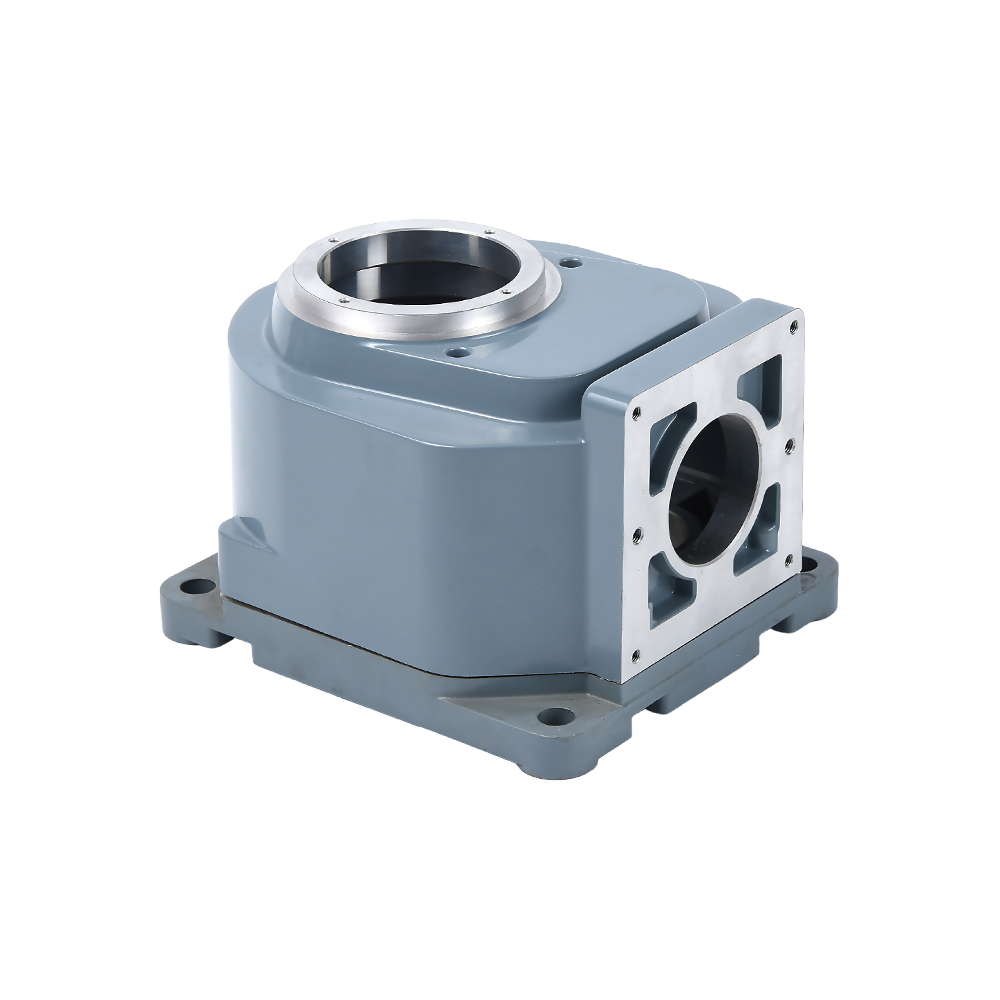
 Partes de la carrocería de cilindros de automóviles que requieren tolerancias estrictas Para cuerpos de cilindros estructurales o sellados, este proveedor ofrece piezas fundidas que cumplen con tolerancias lineales de ±0,10 a 0,30 mm, con mecanizado CNC para características críticas, una capacidad clave que se debe verificar internamente. Ver producto →
Mecanizado y acabado: donde se decide la tolerancia real
La fundición a presión por sí sola mantiene dimensiones lineales de aproximadamente /-0,10 a /-0,30 mm, dependiendo del tamaño de la pieza y la orientación de las características. Las caras de sellado, los asientos de los cojinetes y los orificios de montaje exigen un control más estricto, normalmente de /-0,02 a /-0,05 mm. Esas cifras sólo se pueden lograr con el mecanizado CNC, y la cuestión crítica de la adquisición es si el proveedor de fundición también realiza ese mecanizado bajo el mismo techo.
Cuando se subcontrata el mecanizado, el taller de fundición y de mecanizado no comparten ningún dato de medición ni un único punto de responsabilidad. Los daños durante el transporte, la desviación de la configuración y la desalineación del cronograma se convierten en su problema. Cuando la fundición y el mecanizado se realizan en la misma planta, las características mecanizadas hacen referencia directa a los datos de fundición y un equipo es dueño del resultado dimensional desde la fundición hasta la pieza terminada.
- Orificios mecanizados y caras de sellado: /-0,02 a /-0,05 mm típico.
- Dimensiones de fundición: /-0,10 a /-0,30 mm, dependiendo de la línea de separación del troquel.
- Planitud en las caras de montaje mecanizadas: se puede lograr 0,05 mm sobre 100 mm.
- Rugosidad de la superficie en caras mecanizadas: Ra 1,6 a Ra 3,2 micrómetros, con Ra 0,8 micrómetros disponibles para áreas de sellado.
Terminar es la segunda mitad de la decisión. Las superficies de aluminio fundido son funcionales pero de aspecto poroso, y la oxidación oscurece el metal con el tiempo. Las rutas de acabado más comunes son el recubrimiento en polvo para protección y apariencia contra la corrosión, anodizado para una capa resistente al desgaste y granallado para una textura mate uniforme. Debe preguntar qué tratamiento de superficie aplica el proveedor de forma rutinaria, porque los tratamientos interactúan con la aleación y con la calidad de la piel de fundición.
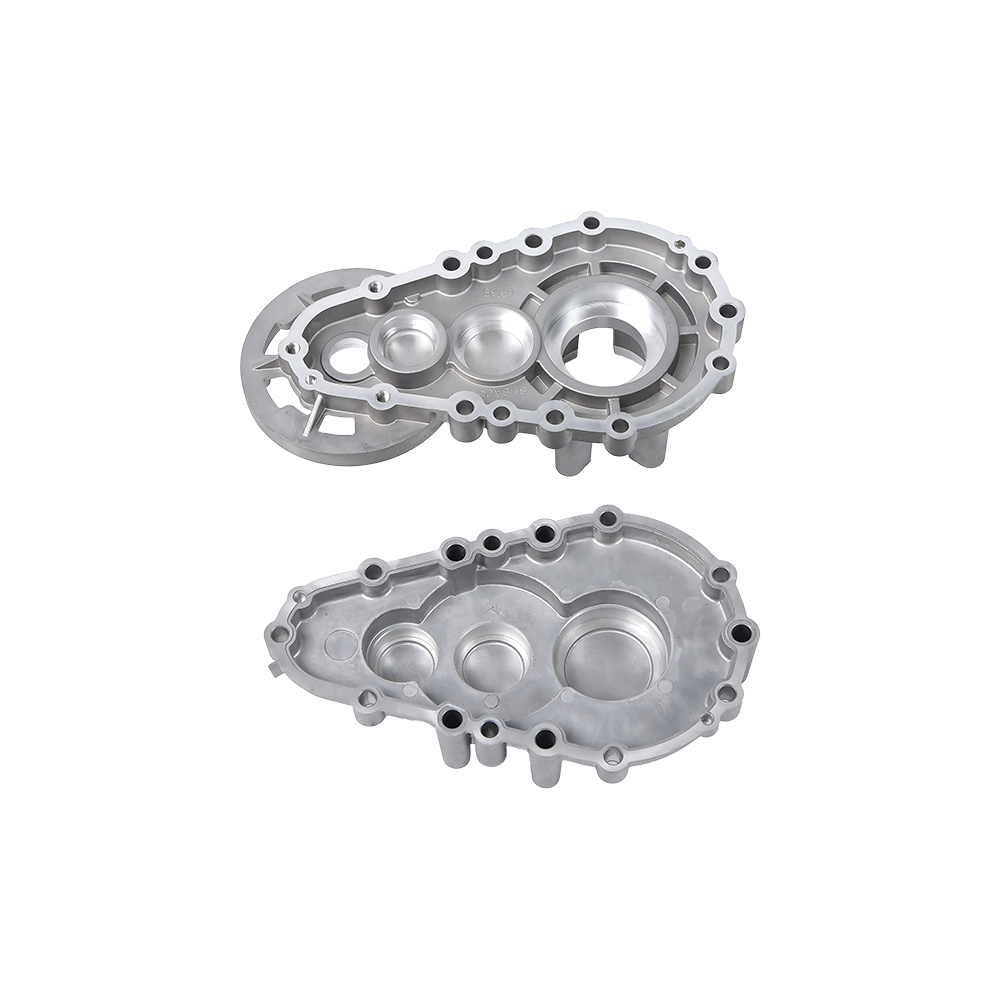
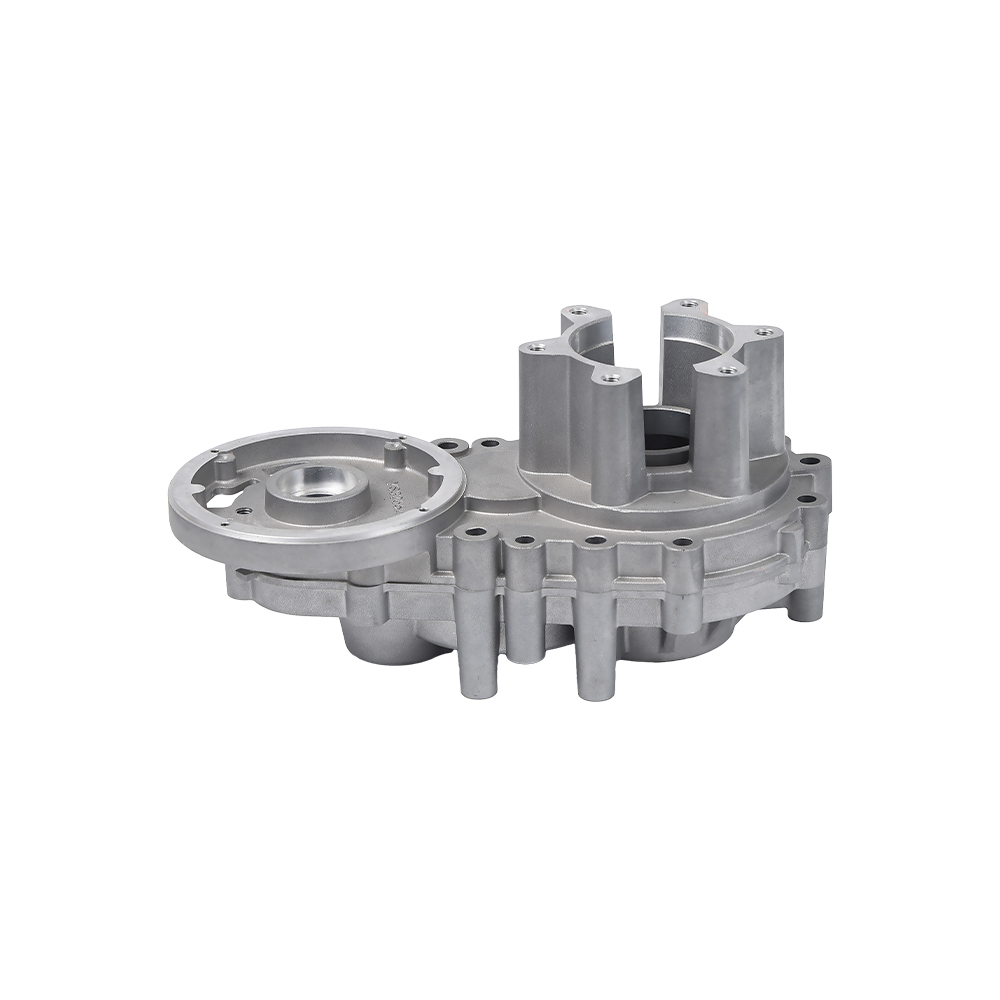
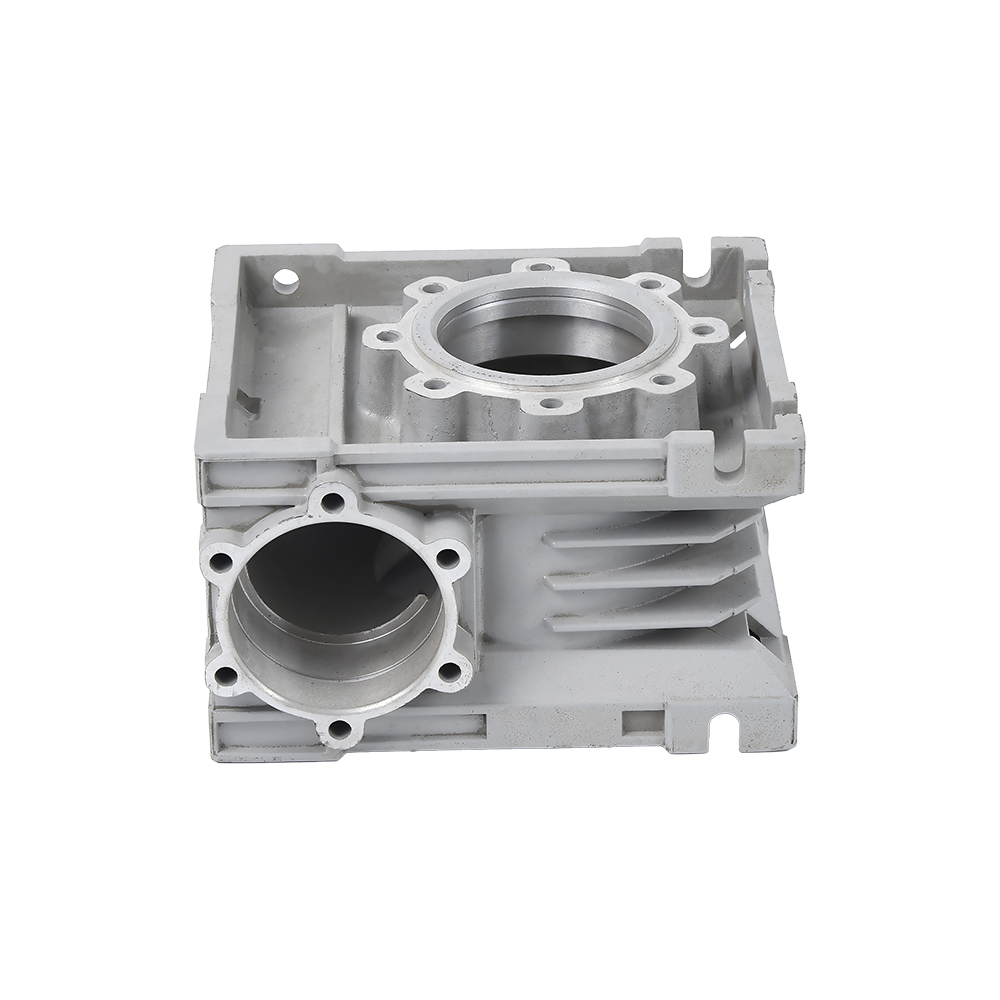
 Carcasa de caja de cambios de fundición a presión de aluminio para mayor durabilidad Esta carcasa de caja de cambios, aplicable a cárteres y reductores de motocicletas, se beneficia de tratamientos superficiales adecuados, como recubrimiento en polvo o anodizado, respaldados por la documentación requerida para el cumplimiento de las importaciones. Ver producto →
Cómo verificar la calidad del proveedor sin una visita a la fábrica
Para la mayoría de los compradores de importación, el primer contacto físico con una pieza fundida ocurre cuando se abre la caja. Por lo tanto, la documentación es su principal instrumento de verificación. Cualquier proveedor serio de fundición a presión de aluminio proporcionará lo siguiente sin dudarlo.
- Informes de inspección del primer artículo que contienen datos de CMM medidos con respecto a su plano, no con una referencia generada por el proveedor.
- Registros de parámetros de proceso para la primera ejecución del artículo, incluida la presión de inyección, la velocidad del émbolo y la temperatura de fusión.
- Documentación de análisis de materiales que confirme el grado de aleación y la composición química de cada lote de fusión.
- Trazabilidad de lotes que vincula la materia prima, el horno, la matriz, la máquina y el operador para cada envío.
- Informes de pruebas de fugas o presión para carcasas, cuerpos de válvulas y cualquier componente con canales internos.
Sin embargo, la documentación es sólo la mitad de la verificación. La otra mitad es la calidad de la respuesta. Cuando envíe un dibujo para su revisión, mida cuánto tiempo le toma al proveedor identificar posibles dificultades de fundición. Un proveedor capacitado señalará las esquinas internas afiladas que restringen el flujo de metal, nervaduras profundas que atrapan aire o secciones de pared irregulares que causan un enfriamiento diferencial. Si la primera respuesta es sólo un precio, el proveedor no ha estudiado tu parte.
¿Qué impulsa el costo de las piezas de fundición a presión de aluminio?
El precio que pagas no es por el metal. Es para la ingeniería encerrada dentro del metal. Para un componente personalizado típico, las herramientas representan del 20 al 30 por ciento del costo inicial del proyecto, y el mecanizado comúnmente agrega del 30 al 50 por ciento al precio de la pieza fundida. Comprender el peso de cada factor de costo evita pagar y especificar demasiado.
| Conductor de costos | Impacto típico | Qué revisar |
|---|---|---|
| Herramientas (troquel) | Del 20 al 30 por ciento de la inversión del primer proyecto. | Número de portaobjetos y núcleos; vida esperada |
| Elección de aleación | El costo del material varía según el grado de aleación. | Selección ADC12 / A380 / A356 frente a necesidades mecánicas |
| Grosor de la pared | Las paredes delgadas aceleran los ciclos pero corren el riesgo de defectos de relleno | Una revisión del diseño para la fabricación puede reducir la masa y el costo de las piezas |
| Contenido de mecanizado | Agrega entre un 30 y un 50 por ciento al costo de la pieza fundida. | Combine múltiples funciones en una configuración de mecanizado |
| Acabado superficial | El anodizado y el recubrimiento en polvo añaden tiempo y manipulación. | Especifique sólo el grado requerido, no el máximo cosmético |
| Volumen de pedido | El precio de la pieza cae a medida que el volumen se distribuye entre herramientas y configuración | Confirmar el volumen anual que utiliza el proveedor en la cotización. |
La principal palanca de negociación es la división entre fundición y mecanizado. Si una característica se puede fundir en lugar de mecanizar, el ahorro en tiempo de ciclo generalmente supera el costo de mecanizado. Es por eso que la retroalimentación sobre el diseño para la fabricación es lo más valioso que un proveedor puede brindarle en la etapa de cotización, antes de comprometerse con las herramientas.
Banderas rojas a tener en cuenta en los proveedores de fundición a presión de aluminio
Algunas señales de advertencia aparecen sólo después de realizar la orden de compra. Éstas son las señales que vale la pena detectar antes.
- Sin mecanizado interno. Heredará el riesgo de coordinación entre dos programas de producción no conectados.
- Cifras vagas sobre la tasa de rechazo. "La chatarra total está por debajo del 3 por ciento" no significa nada a menos que indiquen criterios de medición y qué operaciones se incluyen.
- Retroalimentación DFM lenta o superficial. Un proveedor que no puede describir cómo se llenará, enfriará y expulsará su pieza aún no lo ha diseñado.
- Sin plan de mantenimiento de herramientas. Desgaste de troqueles; sin un mantenimiento programado, la desviación dimensional aparece después de unos miles de disparos.
- Garantizando tolerancias imposibles. Un proveedor que cotiza /-0,01 mm como fundición no tiene experiencia o planea mecanizar todas las superficies. Ambos se le cobrarán a usted.
- Ofreciendo una aleación para todo. Las aleaciones de aluminio se diferencian en fluidez, resistencia, comportamiento a la corrosión y conductividad térmica. El consejo de aleación único para todos es la conveniencia comercial, no el criterio de ingeniería.
El proveedor que usted busca trata su pieza como un problema de ingeniería, no como un artículo en línea.
Aplicaciones en las que el proveedor adecuado paga por sí mismo
La fundición a presión de aluminio gana su lugar allí donde se cruzan el peso, la gestión térmica y el volumen de producción. Las señales de demanda más fuertes provienen de unos pocos sectores bien definidos.
Vehículos de automoción y nuevas energías
Las carcasas del tren motriz, las bombas de agua, las bombas de aceite, las cajas de transmisión y las carcasas de los motores eléctricos son todas piezas de fundición a presión de aluminio. En los vehículos de nuevas energías, el circuito de refrigeración se amplía drásticamente; Las placas de disipación de calor y las carcasas de las bombas se multiplican por vehículo. Estas piezas combinan paredes delgadas con requisitos de estanqueidad, que es exactamente el desafío que separa a los proveedores experimentados del resto.
Motocicletas y equipos de pequeña potencia
Los cárteres de motocicletas y las cajas de transmisión deben resistir las vibraciones, soportar las cargas del cigüeñal y mantener el aceite en su interior a la temperatura de funcionamiento. Las secciones de pared son delgadas y el diseño del troquel debe gestionar tanto el llenado como el enfriamiento con precisión. Un proveedor que ha producido estas piezas durante años ha resuelto problemas que los talleres de mecanizado genéricos nunca habían enfrentado.
Hidráulica y Neumática Industrial
Los cuerpos de válvulas, carcasas de bombas y componentes del actuador deben mantener los canales internos a la presión de trabajo sin fugas. La fundición a presión produce estas geometrías de canales de forma económica, pero el requisito de la prueba de presión obliga a un control estricto del proceso. Los proveedores con experiencia en componentes hidráulicos comprenden la diferencia entre un vacío cosmético y un vacío catastrófico.
Maquinaria Agrícola
Las trasplantadoras de arroz y los microcultivadores funcionan en condiciones de suciedad, humedad y vibraciones. Las cajas de engranajes y las piezas estructurales fundidas en aluminio mantienen la máquina lo suficientemente liviana para manejarla mientras sobrevive a las condiciones del campo. La pila de tolerancia debe permanecer estable durante largos ciclos de producción, porque un agricultor no puede pausar la temporada para obtener una pieza de repuesto.
En todas estas aplicaciones, el denominador común es el mismo: la pieza es tan buena como el proceso que la produjo.
Preguntas frecuentes sobre proveedores de fundición a presión de aluminio
¿Cuál es la diferencia entre proveedores que ofrecen procesos de alta y baja presión?
La fundición a presión a alta presión utiliza una inyección rápida para producir piezas complejas de paredes delgadas en tiempos de ciclo de 30 a 90 segundos. La fundición a baja presión llena la matriz lentamente desde abajo, produciendo piezas fundidas más densas y herméticas a la presión con paredes más gruesas. La elección correcta depende de la función de la pieza, de los requisitos mecánicos y del volumen anual.
¿Cuál es un plazo de entrega realista para un proyecto de fundición a presión de aluminio personalizado?
Las herramientas suelen tardar de 4 a 8 semanas, y los primeros artículos siguen de 2 a 4 semanas después de la aprobación de las herramientas. El plazo de producción para pedidos repetidos suele ser de 2 a 4 semanas, dependiendo de la disponibilidad de la máquina, el volumen y los requisitos de acabado. Estas cifras cambian según la complejidad del troquel y la cartera de pedidos del proveedor, por lo que debe solicitar un cronograma claro por fase antes de realizar el pedido.
¿Qué tolerancias puede alcanzar la fundición a presión de aluminio?
Las dimensiones de fundición suelen contener de /-0,10 a /-0,30 mm. Las características mecanizadas por CNC alcanzan /-0,02 a /-0,05 mm y las caras de sellado se pueden mantener con un acabado superficial de Ra 0,8 micrómetros. Diseñe el dibujo de modo que las dimensiones críticas se asienten en características mecanizadas en lugar de superficies fundidas.
¿Con qué aleaciones suelen trabajar los proveedores de fundición a presión de aluminio?
ADC12 y A380 son las aleaciones de uso general más comunes debido a su fluidez, resistencia y maquinabilidad. A356 se utiliza donde se requiere ductilidad y tratamiento térmico. Los proveedores deben recomendar la aleación según el entorno operativo, no sólo según la disponibilidad.
¿Qué cantidad de pedido hace que la fundición a presión de aluminio sea económica?
La fundición a presión a alta presión se vuelve económica a partir de aproximadamente 5.000 piezas por año o más, porque el costo de las herramientas se distribuye entre el volumen. La fundición a presión a baja presión puede funcionar con volúmenes más pequeños de 1000 a 2000 piezas por año para componentes estructurales. Por debajo de esos volúmenes, pueden resultar más prácticos procesos alternativos como la fundición por gravedad o el mecanizado CNC a partir de palanquillas.
¿Debo elegir un proveedor que realice el mecanizado internamente?
Sí, para cualquier pieza con orificios mecanizados, caras de sellado o dimensiones de montaje críticas. El mecanizado interno otorga al proveedor la responsabilidad total de la coherencia de los datos, elimina los daños durante el transporte y acorta el tiempo de entrega. El proveedor también puede optimizar el límite entre fundición y mecanizado para reducir el costo total.
Mi pieza gotea en las pruebas de presión. ¿Podría otro proveedor solucionar este problema?
Muchas veces sí. Las fugas generalmente provienen de la porosidad causada por un flujo turbulento de metal, ventilación insuficiente o enfriamiento incorrecto en la matriz. Un proveedor con experiencia en fundición a presión a baja presión o fundición a alta presión asistida por vacío puede rediseñar la estrategia de llenado para producir una fundición densa. Solicite los resultados de las pruebas de fugas desde la primera ejecución del artículo, no solo después del ajuste de producción.
Un proveedor fiable de fundición a presión de aluminio no es el que tiene el parque de máquinas más grande o el presupuesto más bajo. Es el que entiende cómo se fabrica su pieza, dónde puede fallar y cómo prevenir esa falla antes de cortar el troquel.
Nuestro equipo en Ningbo Beilun Youyuan Machinery Manufacturing ha resuelto estas preguntas para componentes automotrices, motocicletas, industriales, agrícolas y de nuevas energías desde 2010. Si tiene un plano y desea una segunda opinión de ingeniería antes de comprometerse con las herramientas, envíanoslo a través de nuestra página de contacto . Obtendrá una recomendación de proceso, una revisión de DFM y una cotización transparente que separa los costos que puede controlar de los que no.