 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Fundición de aluminio personalizada: proceso, tolerancias y guía de selección de proveedores
Contenido
- 1 Por qué las aleaciones de aluminio son el material predeterminado para piezas fundidas personalizadas
- 2 Cuatro procesos de fundición para piezas de aluminio personalizadas
- 3 Reglas de geometría que simplifican la producción de fundición de aluminio personalizada
- 4 Tolerancias y acabado superficial: lo que su dibujo puede pedir de manera realista
- 5 Dónde se utilizan piezas fundidas de aluminio personalizadas y qué exige cada industria
- 6 Generadores de costos y plazos de entrega realistas para piezas fundidas de aluminio personalizadas
- 7 Cómo seleccionar a un proveedor de fundición de aluminio personalizado
- 8 Control de calidad que mantiene la coherencia de cada lote
- 9 Preguntas frecuentes sobre piezas fundidas de aluminio personalizadas
- 9.1 ¿Cuál es la diferencia entre la fundición a alta presión y la fundición a baja presión para piezas personalizadas?
- 9.2 ¿Cuánto cuestan las herramientas para una fundición de aluminio personalizada?
- 9.3 ¿Cuál es el espesor mínimo de pared para piezas de fundición a presión de aluminio?
- 9.4 ¿Son siempre necesarias operaciones de mecanizado secundarias?
- 9.5 ¿Cuánto tiempo lleva un nuevo proyecto de fundición personalizado desde el dibujo hasta la producción en masa?
- 9.6 ¿Se puede transferir la misma pieza de un prototipo de fundición en arena a una fundición a presión?
- 10 Una palabra práctica para terminar
Primero, la respuesta directa: una fundición de aluminio personalizada es una pieza metálica que se produce fundiendo una aleación de aluminio, formándola en un molde reutilizable y luego haciendo coincidir su dibujo en cuanto a geometría, tolerancia dimensional y acabado superficial. Para series de producción de unos pocos cientos a varios millones de piezas por año, la fundición suele ser la ruta más económica para obtener una pieza liviana, resistente y térmicamente conductora en comparación con el mecanizado a partir de palanquilla sólida o la fabricación a partir de chapa metálica.
Su éxito depende de cuatro decisiones: qué aleación, qué proceso de fundición, qué tolerancias necesita realmente y qué proveedor selecciona . Estas opciones están interconectadas y cambiar una afectará a las demás. La siguiente información le brinda la base práctica para tomar las cuatro decisiones sin dejar dinero sobre la mesa.
También vale la pena trabajar con un socio que controle toda la cadena, las herramientas, la fundición y el mecanizado CNC, bajo un mismo techo. Cuando un solo equipo es responsable de todos los pasos, los cambios de ingeniería se manejan más rápido, las tolerancias se logran con menos idas y vueltas y la pieza llega con una historia consistente de principio a fin.
Por qué las aleaciones de aluminio son el material predeterminado para piezas fundidas personalizadas
El aluminio se selecciona con más frecuencia que cualquier otro metal no ferroso para piezas fundidas personalizadas, y las cifras explican por qué. Su densidad es 2,7 g/cm³, aproximadamente un tercio del acero con 7,85 g/cm³ . Dependiendo de la aleación, la conductividad térmica cae aproximadamente entre 90 y 160 W/m·K, y la fundición a alta presión produce paredes sonoras de hasta 2 mm. Estas tres propiedades permiten diseños livianos y que disipan el calor en los que confían los fabricantes de automóviles, electrónica y maquinaria.
Seleccionar la aleación de fundición adecuada
La elección de la aleación debe adaptarse al proceso de fundición. A380 y ADC12 dominan la fundición a presión de alta presión. A356 es el estándar para fundición en arena, molde permanente y baja presión. Las diferencias aparecen en la resistencia a la tracción, el alargamiento y la conductividad térmica.
| aleación | Proceso de fundición | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Conductividad Térmica (W/m·K) |
|---|---|---|---|---|---|
| A380 | Fundición a presión de alta presión | 320 | 160 | 3.5 | 96 |
| ADC12 | Fundición a presión de alta presión | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Baja presión / molde permanente / arena | 262 | 186 | 6 a 12 | 150 |
| A413 | Fundición a presión de alta presión | 295 | 130 | 3.5 | 121 |
Si su pieza debe ser estanca a la presión en secciones delgadas, el A413 es una opción común porque produce menos microporos en una matriz de llenado rápido. Si necesita ductilidad, A356 en el temple T6 es la mejor selección. Confirme sus valores objetivo con su propia simulación estructural; el punto débil casi nunca son los datos publicados del material, sino la porosidad interna de las secciones gruesas.
Cuatro procesos de fundición para piezas de aluminio personalizadas
Casi todos los proyectos de fundición de aluminio personalizados utilizan uno de estos procesos: fundición a presión a alta presión, fundición a presión a baja presión, fundición en molde permanente o fundición en arena. Cada uno tiene una compensación diferente entre el tiempo de ciclo, el costo de las herramientas, la porosidad y el espesor de pared alcanzable. Comprender los conceptos básicos de cada proceso le ayudará a evitar especificar un proceso que sea demasiado costoso o que no pueda alcanzar la calidad requerida. Para una explicación más profunda del método, lea Los principios fundamentales de la fundición a presión de aluminio. en nuestra guía técnica.
| Proceso | Espesor de la pared | Tiempo de ciclo típico | Costo de herramientas | Riesgo de porosidad | Volumen anual típico |
|---|---|---|---|---|---|
| Fundición a presión de alta presión | 2 a 4 milímetros | 30 a 90 segundos | Alto | Medio (porosidad del gas) | Más de 10.000 |
| Fundición a baja presión | 3 a 8 milímetros | 3 a 10 minutos | Medio | Bajo | 1.000 a 50.000 |
| Molde permanente/gravedad | 3 a 8 milímetros | 5 a 20 minutos | Medio | Bajo to medium | 500 a 10.000 |
| Fundición en arena | 4 a 10mm | 30 minutos a varias horas | Bajo | Bajo | 1 a 1.000 |
La fundición a presión a alta presión ofrece el ciclo más rápido y la superficie más nítida, pero el rápido llenado de metal introduce un mayor riesgo de porosidad del gas. La fundición a presión a baja presión llena el molde desde abajo con una presión controlada, por lo que la pieza es más densa y más fácil de hacer hermética a la presión; es por eso que se prefiere la baja presión para las piezas hidráulicas y estructurales. La fundición en molde permanente es un término medio para volúmenes medianos y piezas que necesitan tratamiento térmico. La fundición en arena sigue siendo la respuesta adecuada para prototipos, piezas muy grandes y series pequeñas.
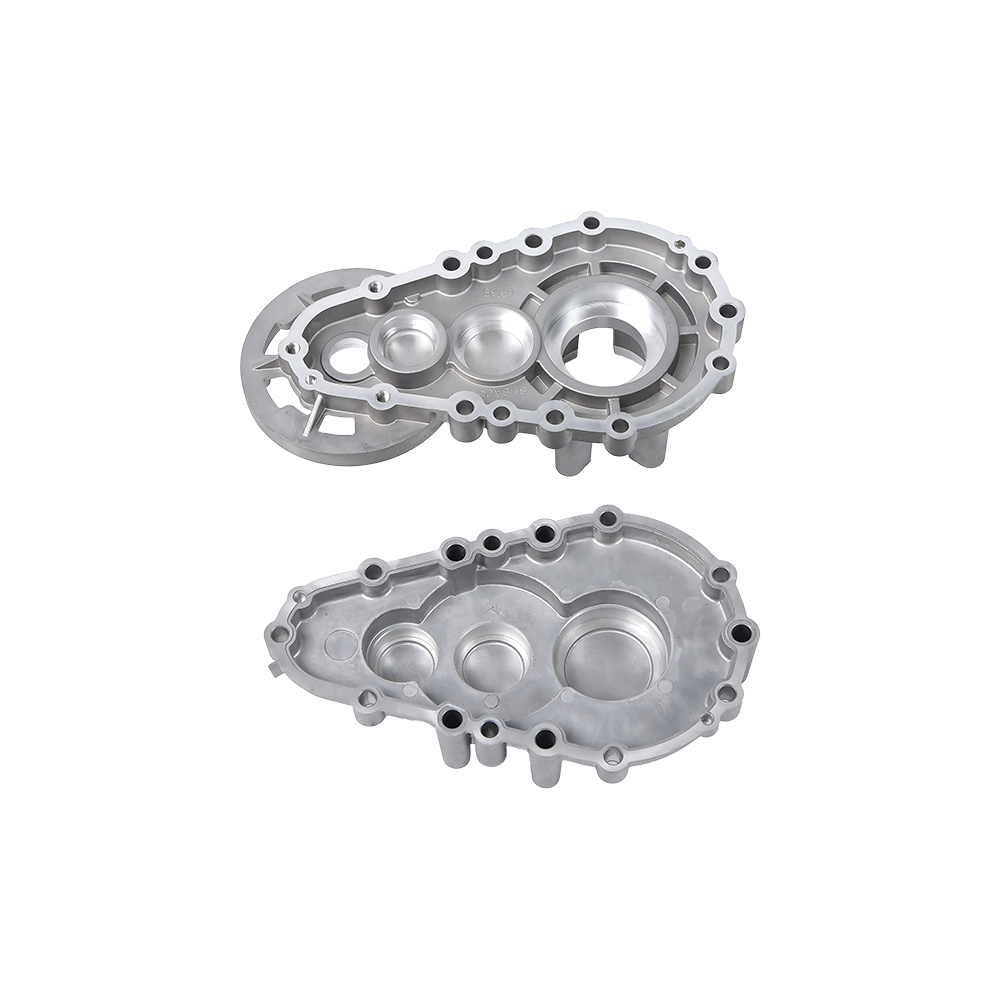
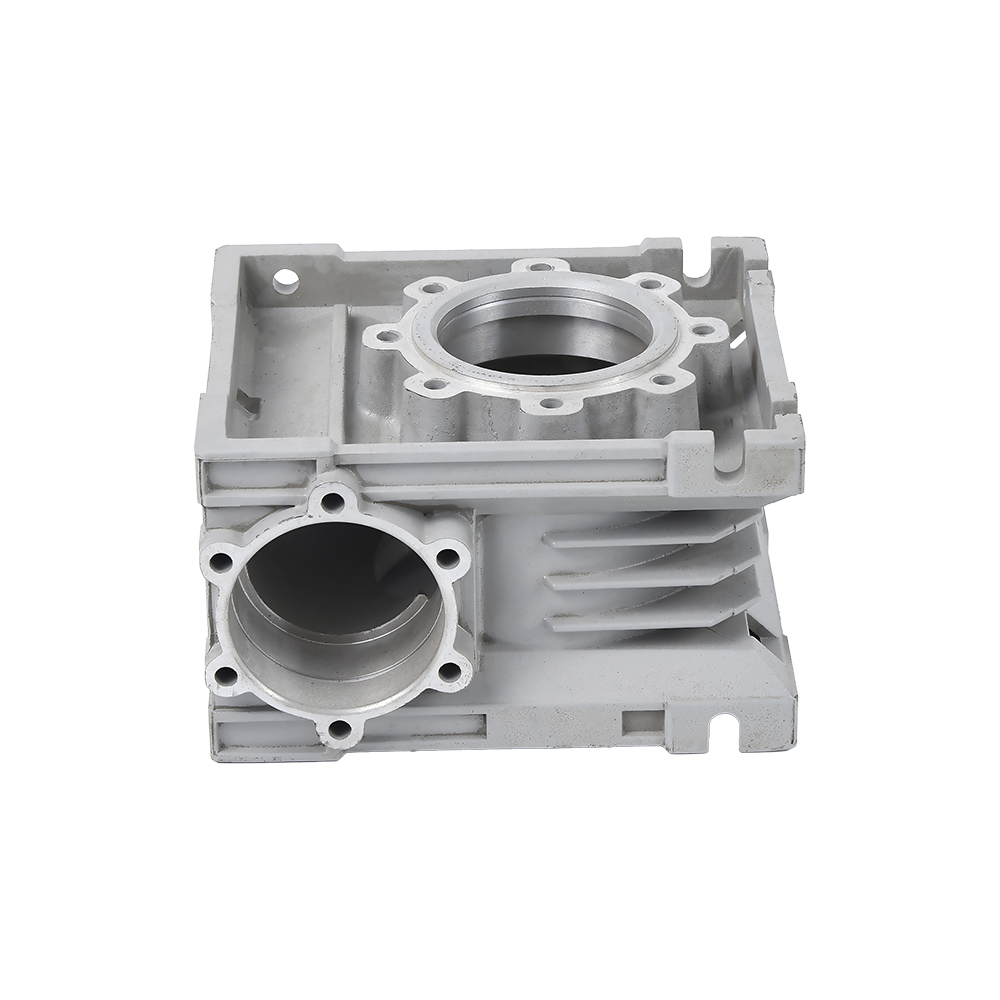
 Carcasa de caja de engranajes de fundición a presión de aluminio para aplicaciones estancas a presión Esta carcasa de caja de cambios es ideal para piezas que requieren mecanizado en superficies de rodamiento y sellado. La fundición a baja presión produce un metal más denso con menos poros internos, lo que reduce los defectos después del mecanizado. Ver producto →
Muchas evaluaciones de proveedores fallan porque solo comparan el precio de la fundición a presión. En realidad el proceso decide el resultado mecánico. Una carcasa de caja de cambios que será mecanizada para rodamientos y caras selladas, por ejemplo, se beneficia de una fundición a baja presión o de alta presión cuidadosamente controlada, porque el mecanizado abrirá los poros internos y convertirá los agujeros de gas ocultos en defectos superficiales.
Reglas de geometría que simplifican la producción de fundición de aluminio personalizada
La ruta más rápida para obtener una cotización más baja y menos rechazos de producción es seguir el diseño básico de la fundición. La regla más importante es mantener un espesor de pared uniforme. Una fundición a presión normalmente debe utilizar paredes entre 2 mm y 4 mm . Cuando necesite rigidez, agregue nervaduras en lugar de aumentar toda la pared.
Los cinco parámetros de diseño que tienen el mayor efecto
- Ángulo de inclinación de 1 a 3 grados tanto en paredes interiores como exteriores. Sin suficiente tracción, la pieza se atasca en el molde y la expulsión forzada puede distorsionar la geometría.
- Radio de esquina interior de al menos 0,5 mm, idealmente 1,0 mm. Las esquinas afiladas concentran la tensión y aumentan el riesgo de desgarros calientes en el aluminio.
- Espesor de nervadura entre el 70% y el 80% de la pared adyacente. Las nervaduras que son tan gruesas como la pared crean marcas de hundimiento en la superficie opuesta.
- Relación entre altura y diámetro del saliente inferior a 2:1. Los jefes altos se encogen de manera desigual y provocan una desviación dimensional en la parte superior.
- Evite agujeros ciegos con una profundidad superior a tres veces su diámetro; de lo contrario, necesitará extracciones de núcleos costosas y correrá el riesgo de que la pieza se rompa durante la expulsión.
Dónde ser estricto y dónde ser relajado
La sobreespecificación de tolerancias es la causa más común de destrucción del presupuesto en fundiciones de aluminio personalizadas. Sólo las caras de sellado, los orificios de los cojinetes y las superficies de montaje necesitan clases estrictas. Todas las demás superficies deben dejarse a la capacidad natural del proceso. Cuantas más dimensiones apriete, más pasos de mecanizado y tiempo de inspección agregará, y el precio aumentará rápidamente.
Tolerancias y acabado superficial: lo que su dibujo puede pedir de manera realista
Una dimensión de fundición y una dimensión mecanizada no son lo mismo. Una dimensión lineal recién fundida en una fundición a presión de alta presión generalmente se mantiene /- 0,10 mm en los primeros 25 mm , mientras que un orificio mecanizado se mantiene rutinariamente /-0,02 mm . El primer paso es separar estos dos grupos en tu dibujo.
| Proceso | Tolerancia lineal (primeros 25 mm) | Adicional por 25 mm | Acabado superficial Ra (micras) |
|---|---|---|---|
| Fundición a presión de alta presión | /- 0,10 mm | /-0,02 mm | 1,6 a 3,2 |
| Fundición a baja presión | /- 0,20 mm | /- 0,05 mm | 3,2 a 6,3 |
| molde permanente | /-0,25 mm | /- 0,05 mm | 3,2 a 6,3 |
| Fundición en arena | /-0,8 mm | /-0,1 mm | 6,3 a 12,5 |
Una cara plana mecanizada alcanza fácilmente Ra 0,8 micrones, mientras que una buena cara fundida se sitúa en el rango de Ra 3,2 micrones. Para piezas como cuerpos de válvulas donde el sellado es crítico, la especificación siempre debe requerir el mecanizado de la cara del sello. Para áreas no funcionales, deje la superficie como moldeada y ahorre el costo de pasos adicionales.
Dónde se utilizan piezas fundidas de aluminio personalizadas y qué exige cada industria
Cada industria que consume piezas fundidas de aluminio personalizadas tiene requisitos diferentes. Comprender ese perfil de demanda le ayuda a definir sus propias especificaciones de compra.
- Vehículos de automoción y nuevas energías: bloques motores, carcasas de cajas de cambios, bombas de agua y carcasas de motores eléctricos. El peso ligero y la conductividad térmica son decisivos. Los volúmenes de piezas normalmente son altos, por lo que domina la fundición a presión.
- Motocicletas y equipos de pequeña potencia: cárteres y cajas de transmisión. La resistencia a la fatiga por vibración es fundamental.
- Maquinaria agrícola: cajas de cambios para trasplantadoras de arroz y cajas de cambios para microcultivadores. El polvo, la humedad y las cargas de impacto exigen secciones de pared robustas y un sellado hermético.
- Hidráulica y neumática: cuerpos de válvulas, bombas de freno y cuerpos reguladores de presión. Los criterios clave son la baja porosidad y la estanqueidad a la presión.
- Electrónica y máquinas eléctricas: carcasas de motores, sustratos de disipación de calor para vehículos de nuevas energías y carcasas de sensores. La estabilidad dimensional y el rendimiento térmico son lo más importante.
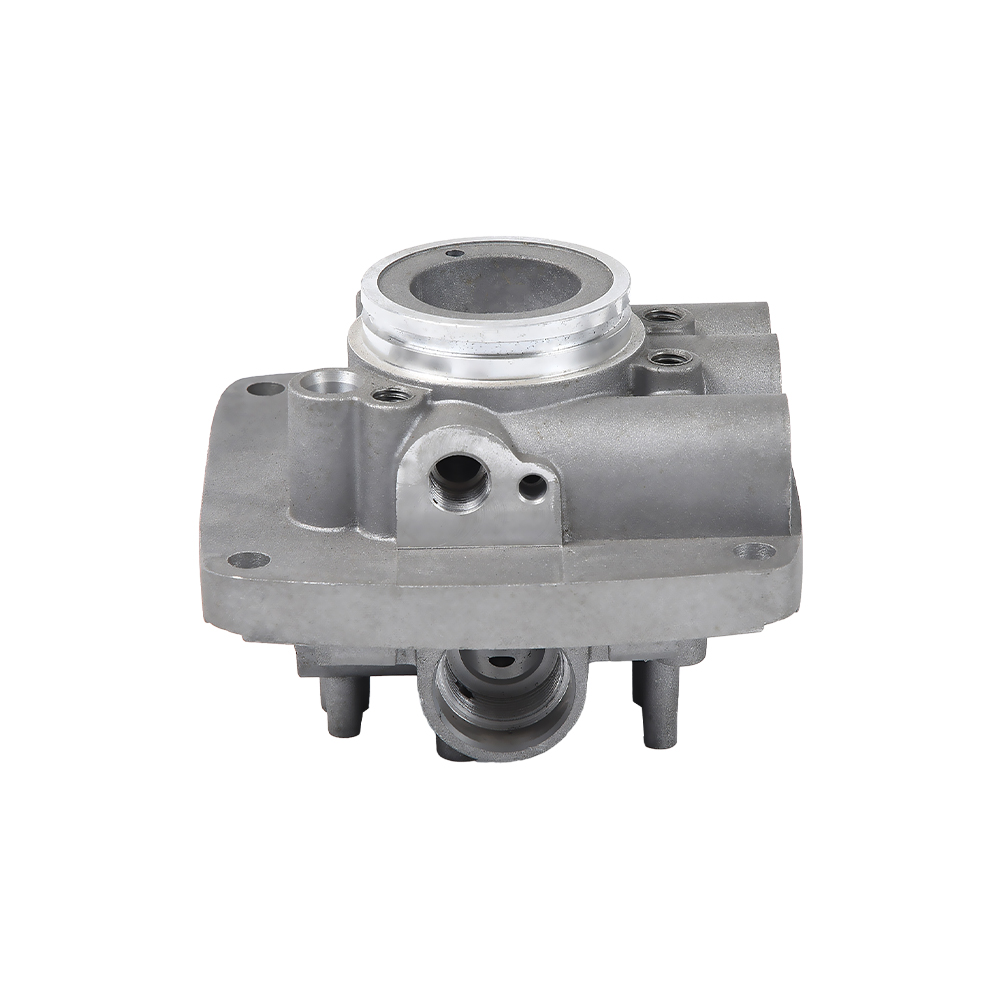
 Piezas de aluminio del cilindro del motor de automóvil para la calificación del proveedor Evalúe la capacidad de un proveedor verificando si ha producido piezas de cilindros de motor similares. Su experiencia previa ayuda a anticipar problemas de porosidad y deformación que no se muestran en los dibujos. Ver producto →
Es inusual que una fundición sea igualmente fuerte en todos estos sectores. La pregunta correcta que debe hacerle a un proveedor no es "¿puede fundir aluminio?", sino "¿ha producido ya piezas similares a las mías?". Un proveedor que haya fabricado bombas de agua para vehículos y carcasas de cajas de cambios, por ejemplo, anticipará problemas de porosidad y deformación que no aparecen en el dibujo.
Generadores de costos y plazos de entrega realistas para piezas fundidas de aluminio personalizadas
El costo total de una fundición de aluminio personalizada se compone de herramientas, precio de pieza y operaciones de acabado. Las herramientas son una inversión única y dependen del tamaño de la pieza, el número de cavidades y la complejidad del molde. El precio por pieza depende del tiempo del ciclo y del consumo de material. El acabado depende de cuántas operaciones necesite su dibujo.
- Herramientas: un molde de fundición a presión de alta presión de una sola cavidad para una carcasa de tamaño mediano generalmente varía desde $10,000 a $50,000 , dependiendo de la geometría y la calidad del acero. Un patrón de fundición en arena puede costar mucho menos de $3000, por lo que para volúmenes pequeños es más económico a pesar del mayor costo por pieza.
- Precio de la aleación: el precio del aluminio sigue el tipo de cambio de la Bolsa de Metales de Londres (LME). Los proveedores responsables incluyen una cláusula de ajuste de metales para que los programas de producción largos no dejen de ser rentables.
- Tiempo de ciclo: los ciclos de fundición a presión se miden en segundos, mientras que los ciclos de molde permanente y de baja presión se ejecutan en minutos. Esta diferencia domina el precio por pieza.
- Las operaciones secundarias: mecanizado, roscado, anodizado y prueba de fugas añaden costos. Combinarlos con un único proveedor reduce los gastos de logística y administración.
Un cronograma de proyecto típico se ve así: las herramientas demoran de 4 a 8 semanas desde la aprobación del dibujo, las muestras y el informe dimensional se presentan dentro de 2 a 3 semanas después de que se completan las herramientas, y la producción en serie comienza una vez que se aprueban las muestras. Esto da un total realista de 7 a 12 semanas desde el inicio hasta la producción en masa para una parte sencilla.
Cómo seleccionar a un proveedor de fundición de aluminio personalizado
La fijación de precios es necesaria pero no suficiente. Lo que más importa es qué parte del proceso controla el proveedor internamente. La fundición y el mecanizado son disciplinas diferentes y, cuando están separadas, los problemas de tolerancia se convierten en un ejercicio de acusaciones.
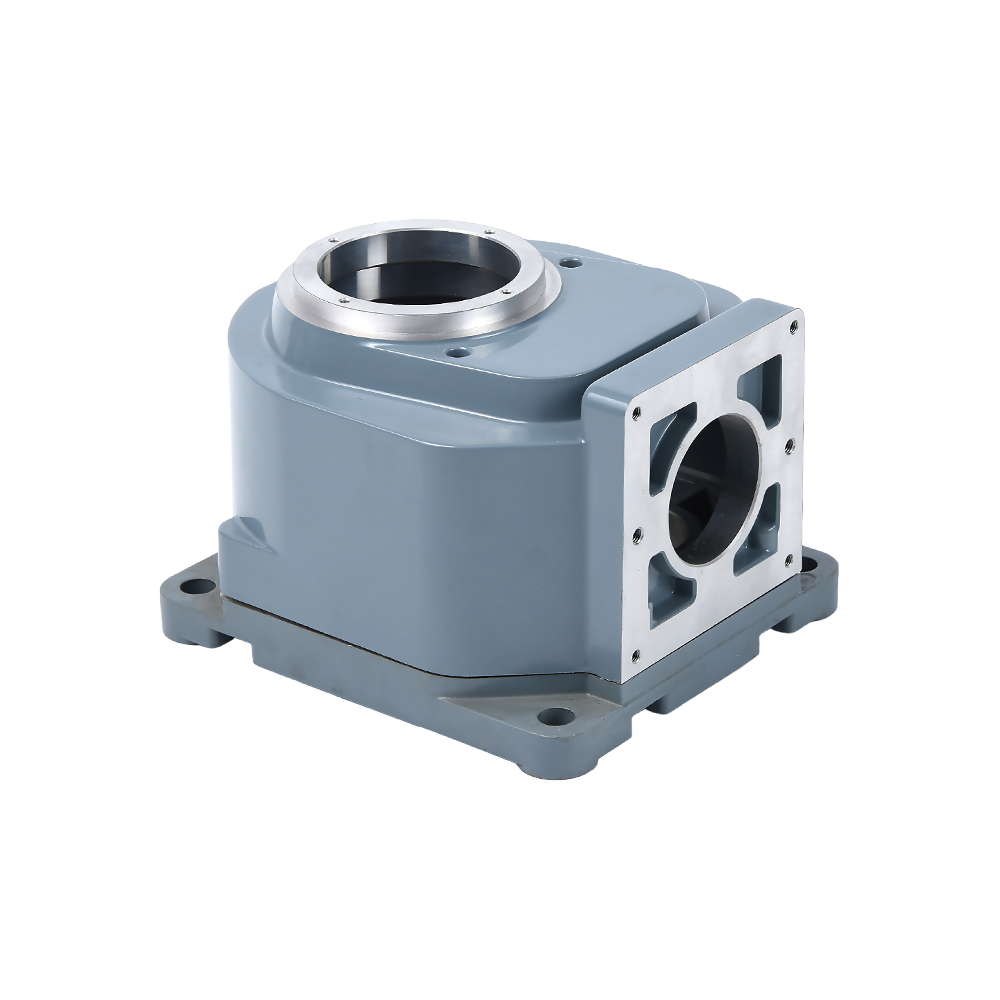
 Válvula hidráulica de fundición a presión de aluminio con control interno Elija un proveedor que controle tanto la fundición como el mecanizado para evitar disputas de tolerancia. Una simple pieza de prueba revela la capacidad dimensional real de todo el proceso. Ver producto →
Seis preguntas que debe hacerse antes de enviar un dibujo
- ¿Ofrece el proveedor fundición a alta y baja presión? El alcance importa cuando el proyecto evoluciona.
- ¿El mecanizado CNC se realiza internamente? Esta es la forma más rápida de solucionar los problemas de tolerancia descubiertos durante la aprobación de la muestra.
- ¿Tienen un proceso de no conformidad documentado? Quiere saber cómo se manejará el retrabajo y la reinspección.
- ¿Pueden evidenciar partes similares? Solicite registros de entrega o historias de casos, no solo fotografías de archivo del equipo.
- ¿Cuál es el procedimiento estándar de aprobación de muestras? El proveedor debe definir un informe del primer artículo con los valores medidos según su plano.
- ¿Con qué rapidez responden las preguntas técnicas? Un proveedor que responde a las preguntas sobre dibujos en un plazo de 24 horas también probablemente responda rápidamente durante la producción.
Una prueba práctica es enviar una sola pieza simple con una tolerancia más amplia de lo necesario en una dimensión y luego observar lo que regresa el proveedor. Un proveedor maduro le dirá la clase de tolerancia que realmente puede cumplir.
Control de calidad que mantiene la coherencia de cada lote
Un proyecto de fundición no está terminado cuando se aprueba la primera muestra. El verdadero desafío es mantener las siguientes diez mil piezas idénticas a la muestra. Los procesos en caliente varían: la temperatura de fusión, la velocidad de inyección, la temperatura del molde y el tiempo de enfriamiento cambian la estructura de los poros y las dimensiones finales.
Puntos de control que importan en cada pedido
- Primera inspección del artículo, donde se miden todas las dimensiones con respecto al plano y se emite un informe con la muestra.
- Inspección durante el proceso a intervalos fijos, de modo que el desgaste de la matriz o la desviación del proceso se detecten tempranamente.
- Pruebas de fugas en equipos dedicados para cuerpos de válvulas, carcasas de bombas y cualquier pieza que soporte presión.
- Monitoreo de porosidad mediante muestreo destructivo o inspección por rayos X de secciones críticas.
- Inspección dimensional final después del mecanizado para las tolerancias especificadas como mecanizado.
El atributo que distingue a los buenos proveedores es la trazabilidad de los parámetros del proceso por lote. Pregunte si el proveedor registra la curva de fundición, la temperatura del molde y la longitud del cojín para cada lote. Cuando aparece un problema, esos registros permiten al equipo diagnosticar la causa en días en lugar de semanas.
Preguntas frecuentes sobre piezas fundidas de aluminio personalizadas
¿Cuál es la diferencia entre la fundición a alta presión y la fundición a baja presión para piezas personalizadas?
La fundición a presión a alta presión inyecta la masa fundida en el molde a alta velocidad, lo que genera ciclos rápidos y paredes delgadas, pero una mayor probabilidad de porosidad del gas. La fundición a baja presión llena el molde desde abajo bajo una presión controlada, produciendo una estructura más densa y resistente a la presión, pero con un ciclo más lento. Seleccione fundición a presión de alta presión para volumen y baja presión para requisitos estructurales o de estanqueidad.
¿Cuánto cuestan las herramientas para una fundición de aluminio personalizada?
Para una carcasa de tamaño mediano, un molde de fundición a presión de alta presión suele estar en el rango de $10,000 a $50,000 , mientras que un patrón de fundición en arena puede costar menos de $ 3000. La elección es económica: distribuya el coste de las herramientas entre su cantidad anual. En volúmenes pequeños, gana el menor costo de herramientas de la fundición en arena; a gran volumen, gana el precio más bajo por pieza de fundición a presión.
¿Cuál es el espesor mínimo de pared para piezas de fundición a presión de aluminio?
En la fundición a alta presión, 2 mm es típico y se pueden lograr 1,5 mm en superficies pequeñas . La fundición en molde permanente y a baja presión normalmente requiere 3 mm o más. Las paredes más delgadas exigen una aleación más fluida, lo que puede reducir ligeramente la resistencia mecánica.
¿Son siempre necesarias operaciones de mecanizado secundarias?
No. Si sus tolerancias de dibujo están dentro de la capacidad de fundición y no se necesitan caras de sellado ni orificios roscados, puede usar la pieza directamente. Pero la mayoría de las piezas hidráulicas y automotrices críticas se mecanizan porque los orificios, sellos y roscas de precisión deben ser mucho más ajustados de lo que puede ofrecer cualquier proceso de fundición.
¿Cuánto tiempo lleva un nuevo proyecto de fundición personalizado desde el dibujo hasta la producción en masa?
normalmente 7 a 12 semanas . Las herramientas tardan de 4 a 8 semanas, la preparación de muestras y la inspección del primer artículo tardan de 2 a 3 semanas y la producción en serie sigue la aprobación de las muestras. Un dibujo maduro y una fundición con herramientas internas acortan ese cronograma.
¿Se puede transferir la misma pieza de un prototipo de fundición en arena a una fundición a presión?
Sí, pero la geometría debe estar diseñada para la fundición a presión desde el principio. La fundición en arena permite paredes más gruesas y sin corrientes de aire; La fundición a presión necesita tiro, espesor de pared uniforme y buena expulsión. Si planifica la transferencia con anticipación con una fundición que ofrece ambos procesos, la transición se convierte en un simple cambio de herramientas.
Una palabra práctica para terminar
Las fundiciones de aluminio personalizadas son una forma comprobada de producir piezas ligeras, resistentes y térmicamente eficientes a escala, pero cada proyecto tiene éxito o fracasa en los detalles: selección de aleaciones, coincidencia de procesos, presupuesto de tolerancia y disciplina del proveedor. Pensar demasiado en cualquiera de ellos e ignorar los demás es la forma más rápida de estirar el presupuesto.
Comience con un dibujo completo, solicite información sobre el proceso en lugar de solo un precio y elija un proveedor que controle las herramientas, la fundición y el mecanizado en conjunto. Si tu papel se encuentra en una etapa en la que sería útil una segunda opinión sobre el proceso de casting, póngase en contacto con nuestro equipo de ingeniería con tu dibujo; Le mostraremos lo que es realista antes de comprometerse con las herramientas.