 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Guía para compradores de matrices de fundición de aluminio: acero para herramientas, vida útil, costo y defectos de la herramienta
Contenido
- 1 Qué es realmente un troquel de fundición de aluminio
- 2 El troquel gobierna la calidad de la fundición más que la prensa
- 3 Grados de acero y vida útil prevista para matrices de aluminio
- 4 ¿Qué impulsa el precio de una matriz de fundición de aluminio?
- 5 defectoos de fundición relacionados con matrices y cómo prevenirlos
- 6 Reglas de diseño que protegen el troquel y la chatarra inferior
- 7 Selección de aleación de aluminio y su efecto sobre la vida útil y las tolerancias de la herramienta
- 8 Fundición más mecanizado: donde el troquel se convierte en una pieza terminada
- 9 Preguntas que debe hacerle a un proveedor de fundición a presión antes de aprobar las herramientas
- 10 Preguntas frecuentes sobre matrices de fundición de aluminio
- 10.1 ¿Cuál es la diferencia entre un troquel y un molde?
- 10.2 ¿Cuántos disparos se pueden obtener con una matriz de fundición de aluminio?
- 10.3 ¿Qué calidad de acero es mejor para una matriz de fundición a presión de aluminio?
- 10.4 ¿Se puede utilizar un troquel para hacer varias piezas diferentes?
- 10.5 ¿Un troquel de múltiples cavidades reduce el costo por pieza?
- 10.6 ¿Por qué aparece porosidad incluso cuando el troquel es nuevo?
- 10.7 ¿Las piezas de fundición a presión de aluminio siempre necesitan mecanizado después de la fundición?
- 10.8 ¿Cuánto tiempo lleva construir una matriz de fundición de aluminio?
- 10.9 ¿Qué es la comprobación del calor y por qué es importante?
Una matriz de fundición de aluminio es la decisión más costosa en un proyecto de fundición a presión. Es la herramienta de acero endurecido la que da forma a cada pieza fundida, establece el tiempo del ciclo, controla la tasa de defectos y determina cuánto posprocesamiento necesitará la pieza. En el dado es donde nacen las tolerancias, donde se gana o se pierde la porosidad del gas y donde una cotización barata puede convertirse en una costosa realidad. Para los compradores e ingenieros que evalúan proveedores de fundición a presión de aluminio, la matriz merece más atención que el tamaño de la prensa, el precio de la aleación o incluso el peso de la pieza.
En esta guía, nos centramos específicamente en el troquel, no en el proceso general. Encontrará los grados de acero utilizados para las matrices de aluminio, cifras realistas de vida útil de las herramientas, la estructura de costos detrás de una cotización de matriz, los defectos que comienzan dentro de la cavidad y las reglas de diseño que mantienen bajo control los presupuestos de producción y herramientas. El objetivo es hacer que la próxima cotización de herramientas sea más fácil de comparar y mucho más difícil de malinterpretar.
Qué es realmente un troquel de fundición de aluminio
Un troquel no es sólo un molde con una cavidad vacía. Es un sistema de herramientas completo compuesto por varias placas de acero, insertos intercambiables, núcleos deslizantes, pasadores eyectores, pozos de desbordamiento, compuertas y canales de enfriamiento internos. La mitad fija de la matriz está montada en la platina estacionaria de una máquina de fundición a presión de cámara fría; la mitad móvil está montada en la placa de sujeción que abre y cierra el troquel para cada disparo. El aluminio fundido ingresa a la cavidad bajo alta presión, se solidifica en unos segundos y la mitad móvil se aleja para que el sistema eyector pueda empujar la pieza fundida.
Para las piezas de aluminio, casi toda la producción utiliza el proceso de cámara fría porque la temperatura del metal fundido, aproximadamente entre 620 y 700 °C dependiendo de la aleación, es demasiado alta para una máquina de cámara caliente. Por lo tanto, la matriz tiene que soportar tanto la alta presión de inyección como el choque térmico en cada ciclo. Es por eso que el acero para matrices, el tratamiento térmico, el diseño de enfriamiento y el acabado de superficies son mucho más importantes en el aluminio que en las herramientas de inyección de zinc o plástico.
Los componentes del troquel se pueden agrupar por función. La siguiente tabla es una lista de verificación práctica para los compradores que desean comprender lo que realmente están pagando en una cotización de herramientas.
| Component | Función | Reemplazado / reparado |
|---|---|---|
| Placas de matriz | Sostenga los insertos de la cavidad y guíe la mitad móvil | Después de una revisión de la herramienta o de daños por accidente |
| Insertos de cavidad | Bloques de acero mecanizados que forman la superficie de fundición. | Cuando la degradación por calor o la erosión excede los límites del dibujo |
| Toboganes y elevadores | Cree orificios laterales, socavaduras y ángulos de liberación complejos | Piezas de desgaste, inspeccionadas durante el mantenimiento programado. |
| Pasadores eyectores | Empuje el molde solidificado fuera de la mitad móvil. | Reemplazado rutinariamente después de varios miles de disparos. |
| Corredor, compuerta, pozos de desbordamiento | Guíe el metal fundido hacia la cavidad y atrape el material frío o sucio. | Modificado durante el muestreo si aparecen problemas de flujo. |
| Canales de refrigeración | Eliminar el calor del troquel de forma controlada. | Limpiado y probado en flujo en el mantenimiento de herramientas. |
Si es nuevo en el método de fabricación más amplio, le resultará útil comprender primero proceso de fundición a presión de aluminio y luego regrese a los detalles de las herramientas. En la práctica, el troquel es la parte del proceso que separa una producción estable y repetible de otra que crea sorpresas en cada auditoría.
El troquel gobierna la calidad de la fundición más que la prensa
Muchas conversaciones de compra se centran en el tonelaje de la prensa, la velocidad de inyección y el peso de los disparos. Esos parámetros importan, pero se ajustan alrededor del dado. Un troquel decide qué tan bien el metal llena la cavidad, qué tan rápido se enfría, dónde se solidifica el último material y si el gas tiene una forma de escapar. Incluso una prensa nueva de 900 toneladas no puede producir una fundición sólida a partir de una matriz mal diseñada.
Tres factores controlados por el troquel tienen el mayor impacto en la calidad:
- Patrón de relleno. La posición de la puerta y la geometría del corredor controlan cómo el aluminio fundido viaja a través de la cavidad. Un dado que se llena uniformemente empuja el aire por delante del metal hacia los pozos de desbordamiento; un dado que se llena de manera desigual crea cierres fríos, errores y gas atrapado.
- Velocidad de enfriamiento. Las líneas de agua dentro del troquel determinan dónde se solidifica primero la pieza fundida. La solidificación direccional debe forzar el último metal líquido hacia las áreas de desbordamiento o ascendentes, no hacia el interior de la pared parcial. Si el diseño de enfriamiento es incorrecto, la porosidad por contracción aparece en el mismo lugar en cada toma.
- Condición de la superficie del troquel. Una cavidad bien terminada y correctamente liberada produce piezas fundidas con una textura superficial consistente y menos problemas de adherencia. A medida que la superficie del troquel comienza a deteriorarse o erosionarse, la calidad de la superficie de la fundición se degrada antes de que el defecto se vuelva visible en simples comprobaciones dimensionales.
En un entorno de producción, el troquel también controla la repetibilidad. Un troquel estable, ejecutado bajo una ventana de proceso documentada, debería ofrecer la misma dimensión y el mismo acabado superficial en miles de disparos. Cuando un cliente ve una desviación dimensional en las piezas entregadas, la primera pregunta siempre debe ser sobre el estado del troquel, no sobre la aleación de aluminio. Para obtener una referencia útil sobre las categorías de defectos y lo que significan en el taller, el sistema de clasificación de defectos NADCA es un punto de partida industrial ampliamente utilizado.
Grados de acero y vida útil prevista para matrices de aluminio
La calidad del acero es lo primero que se debe comprobar al comparar dos cotizaciones de troqueles para la misma pieza. Dos proveedores pueden cotizar un precio de matriz similar, pero uno puede usar un acero endurecido al vacío H13 estándar mientras que el otro usa un grado premium de mayor costo con mejor resistencia a la fatiga térmica. El precio del troquel es similar sólo hasta la primera aparición de la comprobación del calor.
| Grado de acero | Dureza común para matrices de Al. | Vida útil esperada para piezas fundidas de Al | Más adecuado para |
|---|---|---|---|
| H13 | 46–52 CDH | 100 000 a 150 000 disparos | Estándar de producción para la mayoría de las piezas fundidas de aluminio. |
| H11 | 44–52 CDH | 80 000 a 120 000 disparos | Núcleos complejos, nervaduras profundas, geometrías de expulsión difíciles |
| Grado premium H13 / ESR | 48–54 CDH | 150 000 a 200 000 disparos | Piezas automotrices de larga duración y de alta integridad |
La aleación que se funde también cambia la vida útil del troquel. El aluminio se sitúa en el medio de la gama. Las aleaciones de zinc se funden a temperaturas más bajas y crean mucha menos fatiga térmica; Las aleaciones a base de magnesio y cobre atacan la superficie del troquel de forma más agresiva. La siguiente tabla ofrece una comparación realista.
| familia de aleaciones | Temperatura de fusión típica | Vida típica del troquel | Causa principal del desgaste del troquel. |
|---|---|---|---|
| Aleaciones de zinc | 380–450°C | 500.000 disparos | Desgaste abrasivo, bajo choque térmico. |
| Aleaciones de aluminio | 620–700°C | 100 000 a 200 000 disparos | Fatiga térmica y soldadura. |
| Aleaciones de magnesio | 620–680°C | 80 000 a 120 000 disparos | Mayor ataque químico al acero. |
| Aleaciones de cobre/latón | 900–1000°C | 20 000 a 50 000 disparos | Severo agrietamiento térmico y erosión. |
Los números de vida útil de los troqueles anteriores suponen un mantenimiento razonable: temperatura controlada del troquel, limpieza regular, inspección de grietas y operaciones ocasionales de alivio de tensiones en herramientas muy cargadas. Sin mantenimiento, incluso un troquel de acero de primera calidad fallará prematuramente. No trate la vida útil del troquel como una característica fija del acero; es el resultado de la combinación del acero, el diseño de herramientas, el control de procesos y el mantenimiento.
¿Qué impulsa el precio de una matriz de fundición de aluminio?
Un presupuesto de troquel no es sólo el precio de mecanizar una cavidad. El bloque de acero es una pequeña parte del coste total. El dinero real se destina a ingeniería, fabricación de electrodos, programación CNC, pulido, montaje y disparos de prueba. Si un proveedor ofrece un precio de matriz muy bajo, pregunte qué se excluye en lugar de celebrar el trato.
Un desglose de costos simplificado para una matriz típica de fundición a presión de aluminio se ve así:
- Diseño y simulación de flujo de molde: 5-10% del precio de las herramientas. Vale la pena proteger este costo porque evita costosas correcciones posteriores.
- Muere acero y tratamiento térmico: 12-18%. Incluye endurecimiento al vacío, revenido y alivio de tensiones.
- Mecanizado CNC y electroerosión: 40-50%. Este es el núcleo del trabajo de fabricación de troqueles.
- Montaje, pulido y montaje: 15-20%. Incluye lograr el acabado superficial especificado y la respuesta del sistema de expulsión.
- Tomas de prueba y muestreo: 3-5%. Se utiliza para validar dimensiones, calidad de la superficie y parámetros de proceso antes del lanzamiento de producción.
La mayor decisión estratégica es el número de caries. Un troquel de una sola cavidad es más barato, más sencillo y más fácil de modificar. Una matriz de múltiples cavidades produce múltiples piezas en un ciclo de máquina y reduce el costo por pieza, pero multiplica el riesgo de herramientas. Si una cavidad tiene un ligero desplazamiento dimensional, toda la producción debe detenerse mientras se repara esa cavidad.
| Número de cavidad | Costo relativo del troquel | Partes por ciclo | Volumen más adecuado |
|---|---|---|---|
| 1 cavidad | 1,0x | 1 | Creación de prototipos, volumen muy bajo, geometría compleja |
| 2 cavidades | 1,6–1,8x | 2 | Volúmenes anuales desde decenas de miles hacia arriba |
| 4 cavidades | 2,5–3,0x | 4 | Repuestos para automóviles y electrodomésticos de gran volumen |
| 8 cavidades | 4,5–5,5x | 8 | Programas estables y de muy alto volumen con pronósticos confiables |
Muchos compradores experimentados comienzan con una herramienta de una o dos cavidades, validan el proceso y luego agregan más cavidades o construyen un segundo troquel. Ese enfoque reduce la exposición financiera de un error de diseño y al mismo tiempo permite un camino acelerado hacia la producción de alto volumen.
defectoos de fundición relacionados con matrices y cómo prevenirlos
La mayoría de los defectos de fundición a presión reciben el nombre de lo que el inspector ve en la pieza terminada, pero muchos de ellos comienzan dentro del molde. Comprender la relación entre el defecto y la matriz ayuda a los compradores a hacer las preguntas correctas durante las discusiones sobre muestreo y PPAP. La siguiente tabla resume los defectos más comunes relacionados con los troqueles y las contramedidas prácticas utilizadas por los ingenieros de fundición a presión.
| Defect | Causa relacionada con la muerte | Prevención |
|---|---|---|
| Porosidad de los gases | Ventilación deficiente, recorridos de flujo largos, pozos de desbordamiento mal ubicados | Rediseñe puertas y respiraderos, agregue asistencia de vacío |
| cierres frios | Temperatura del troquel demasiado baja, el metal se congela antes de que se llene la cavidad | Aumente la temperatura del troquel, equilibre el tiempo de llenado, ajuste la velocidad de la compuerta |
| Soldar / pegar | El aluminio se une químicamente a una superficie de matriz desprotegida. | Nitruración o recubrimiento PVD de superficies de cavidades |
| Control de calor | Expansión y contracción térmica repetida de la cara del troquel. | Utilice H13 o acero premium, enfriamiento controlado, alivio de tensión periódico |
| destello | Deflexión de la matriz, línea de separación desgastada, fuerza de sujeción incorrecta | Repare la línea de separación, mantenga el paralelismo de la placa, ajuste el tonelaje de la abrazadera |
| Marcas de expulsión | Tiro insuficiente, muy pocos pernos expulsores, fuerza de expulsión elevada | Aumente el ángulo de salida, agregue pasadores expulsores, pula la superficie de la cavidad |
Un troquel bien diseñado no eliminará todos los defectos por sí solo. Los parámetros del proceso, como la temperatura de fusión, el perfil de inyección, la aplicación de pulverización y el tiempo del ciclo, deben coincidir con el diseño del troquel. Pero si se corrige el troquel y el defecto sigue apareciendo en cada disparo, probablemente se esté violando la ventana del proceso, no el diseño del troquel.
Reglas de diseño que protegen el troquel y la chatarra inferior
Los diseñadores de piezas a veces tratan el troquel como si pudiera reproducir cualquier modelo CAD. No puede. El troquel necesita ángulos de salida, paredes uniformes, esquinas redondeadas y espacio para que fluya el metal. Si la pieza viola estas reglas, aparecen problemas de calidad en la producción y aumentan los costos de mantenimiento de la matriz. La buena noticia es que la mayoría de las reglas son simples y mensurables.
| Característica de diseño | Rango recomendado | Razón |
|---|---|---|
| Ángulo de tiro externo | 1-2 grados | Permite una expulsión limpia sin dañar la superficie. |
| Ángulo de tiro interno | 2-3 grados | Ayuda a que la fundición se libere de la mitad móvil. |
| Espesor nominal de la pared | 2,5–6,0 mm | Equilibra el comportamiento de llenado, resistencia y enfriamiento. |
| Uniformidad de la pared | Mantenga las secciones lo más uniformes posible | Evita la porosidad por contracción y las marcas de hundimiento. |
| Grosor de la base de la nervadura | 0,6–1,0 veces la pared adyacente | Endurece la pieza sin crear secciones gruesas. |
| Radio de esquina interior | 1,0 mm o más cuando sea posible | Reduce la concentración de tensiones y mejora el flujo de metal. |
Estos son puntos de partida, no leyes absolutas. Las piezas grandes, las carcasas de paredes delgadas, los soportes estructurales y los cuerpos de válvulas estancos a la presión se desviarán en una dirección diferente. El objetivo no es seguir la tabla a ciegas; es obligar a la revisión del diseño a preguntar por qué existe una pared, una costilla o un radio en particular antes de cortar el acero del troquel.
Selección de aleación de aluminio y su efecto sobre la vida útil y las tolerancias de la herramienta
La aleación de aluminio no sólo decide las propiedades mecánicas de la pieza final. También influye en la agresividad con la que el metal fundido ataca el troquel, en lo bien que llena las secciones delgadas y en la tolerancia dimensional que se puede esperar. Los compradores que cambien de aleaciones después de que el troquel ya esté construido pueden sorprenderse con el resultado.
| aleación | Características clave | Aplicaciones típicas |
|---|---|---|
| A380 / ADC12 | Fuerza, relleno y costo equilibrados | Estructuras generales, carcasas automotrices, soportes de motor. |
| A383 | Mejor resistencia al desgarro en caliente, buen relleno | Costillas delgadas, piezas complejas de paredes delgadas |
| A360 | Mejor resistencia a la corrosión, menor contenido de cobre. | Piezas expuestas, ambientes marinos o corrosivos. |
| A413 | Excelente fluidez y estanqueidad a la presión. | Cuerpos de válvula, componentes estancos a la presión |
| B390 | Alta dureza, buena resistencia al desgaste, mecanizado más duro | Bloques de motor, camisas de cilindros, superficies críticas para el desgaste |
Desde la perspectiva de la matriz, el contenido de silicio y el contenido de cobre de la aleación afectan el comportamiento de soldadura y erosión. Las aleaciones con mayor contenido de silicio, como A383 o B390, fluyen bien pero pueden ser más abrasivas para la superficie del acero. Las aleaciones con menor contenido de hierro pueden aumentar la soldadura, por lo que a menudo se especifica un tratamiento superficial como la nitruración junto con la decisión sobre la aleación. La combinación correcta es aleación, recubrimiento de matriz, diseño de enfriamiento y configuración del proceso, no un solo elemento.
Fundición más mecanizado: donde el troquel se convierte en una pieza terminada
Una matriz de fundición de aluminio produce una forma casi neta, no un componente terminado. Aún es necesario mecanizar los orificios, las caras de sellado necesitan planicidad, las roscas necesitan cortarse y las dimensiones críticas necesitan la tolerancia más estricta que un proceso CNC puede proporcionar. Por este motivo, la capacidad de mecanizado del proveedor de fundición a presión es tan importante como la propia matriz.
Un proveedor que ejecuta tanto fundición a presión como mecanizado CNC en la misma fábrica puede controlar el flujo de trabajo completo: la matriz crea la fundición, la máquina CNC la termina y la inspección final ve la misma pieza en el mismo edificio. Ese arreglo reduce el tiempo de logística, evita daños durante el transporte y mantiene estable el dato de medición entre operaciones.
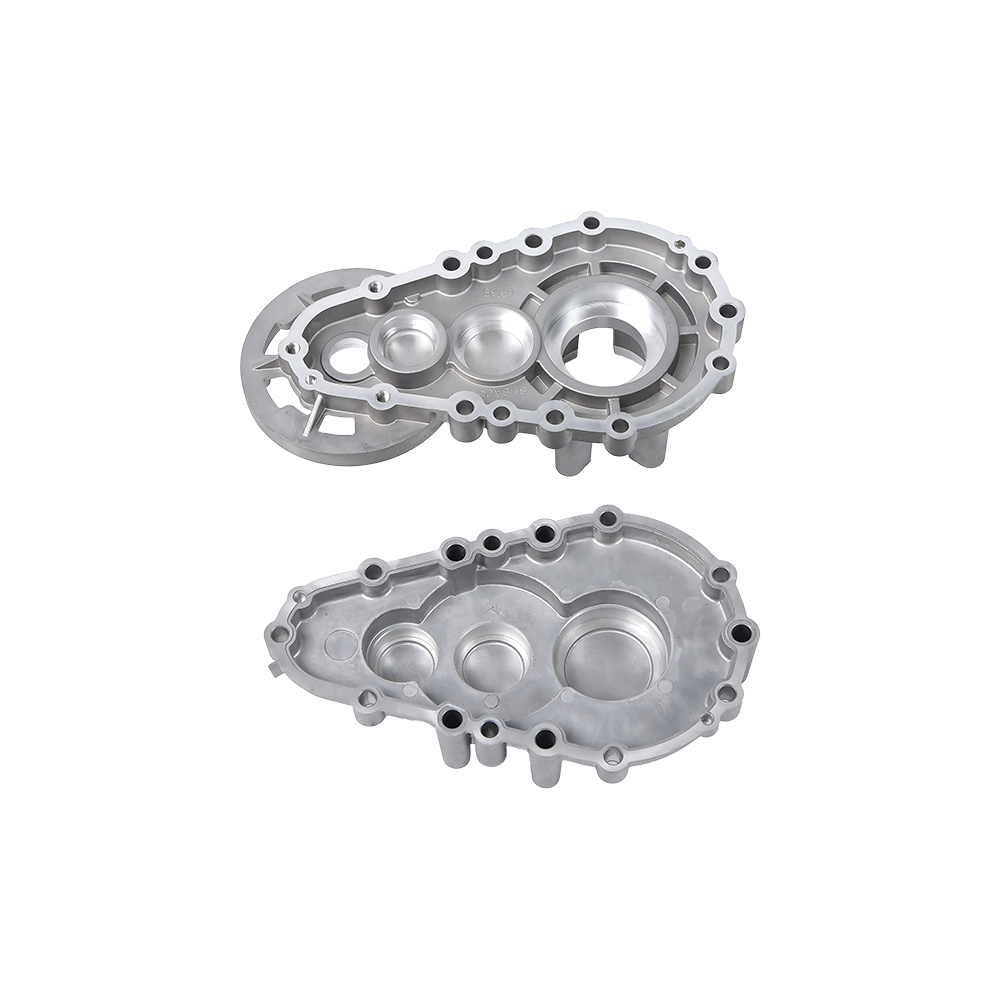
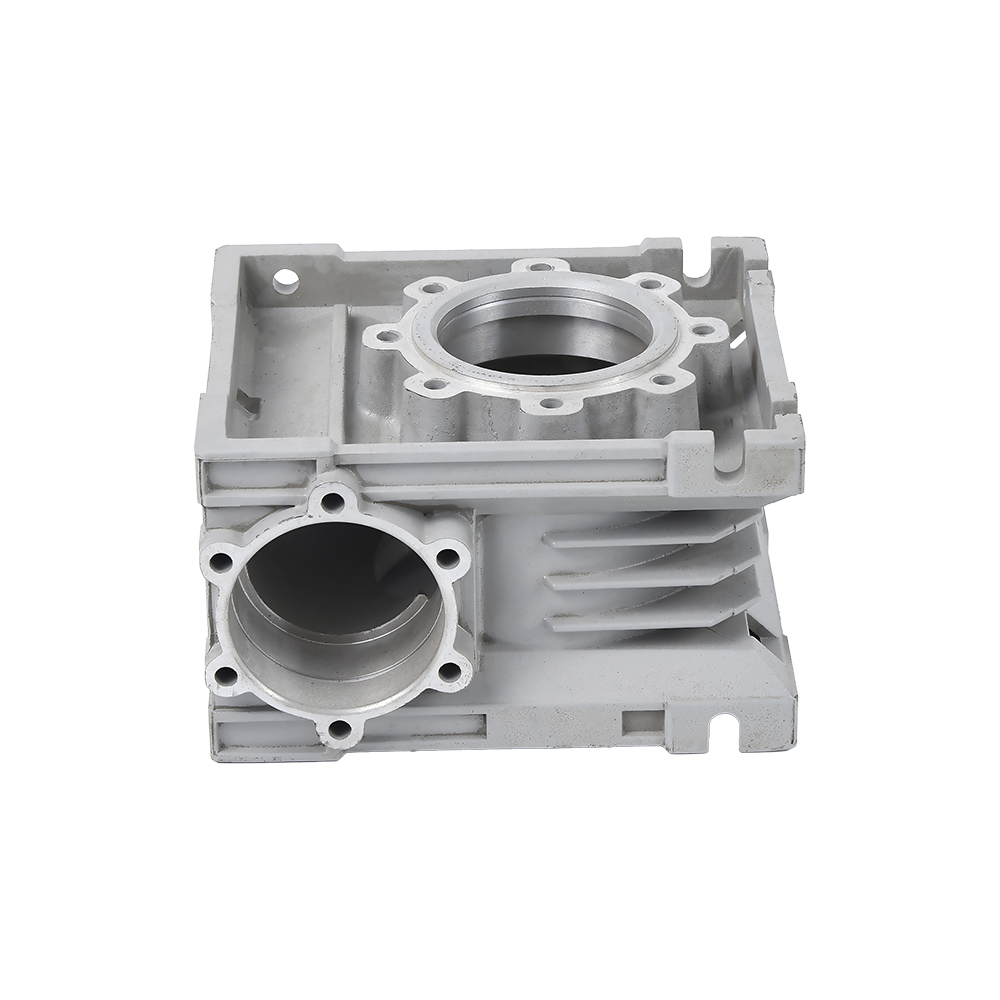
 Carcasa de caja de cambios de fundición a presión de aluminio para ensamblaje de precisión Esta carcasa de caja de cambios demuestra cómo la fundición a presión forma la geometría general, mientras que el mecanizado CNC posterior logra las estrechas tolerancias necesarias para el ensamblaje de engranajes y el sellado de aceite, lo que la convierte en un claro ejemplo de flujo de trabajo integrado de fundición y mecanizado. Ver producto →
Un ejemplo típico es la caja de cambios. La matriz forma la geometría general, las cavidades de los cojinetes y las protuberancias de montaje, pero las superficies de sellado y los orificios de los cojinetes generalmente requieren mecanizado después de la fundición. Sin mecanizado, la carcasa sigue funcionando como una pieza fundida en bruto, pero no puede cumplir con las tolerancias necesarias para el ensamblaje de engranajes y el sellado de aceite.
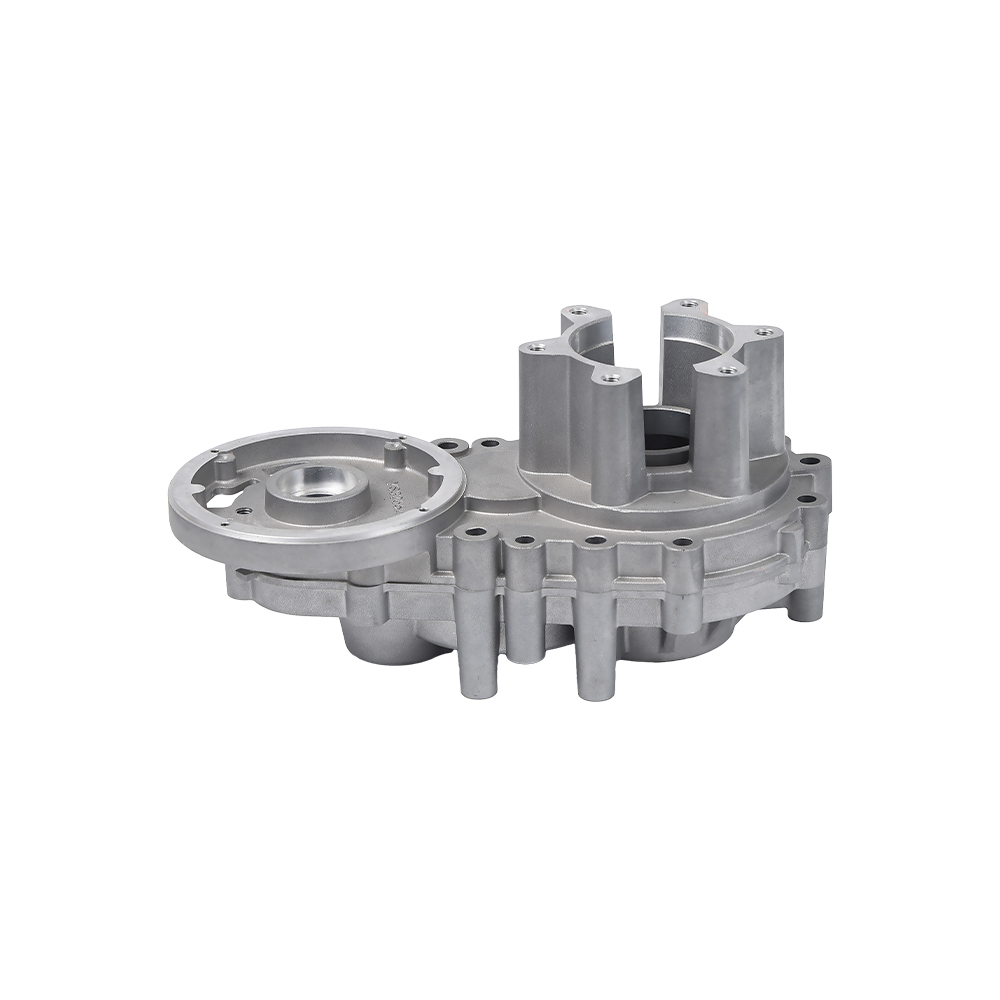
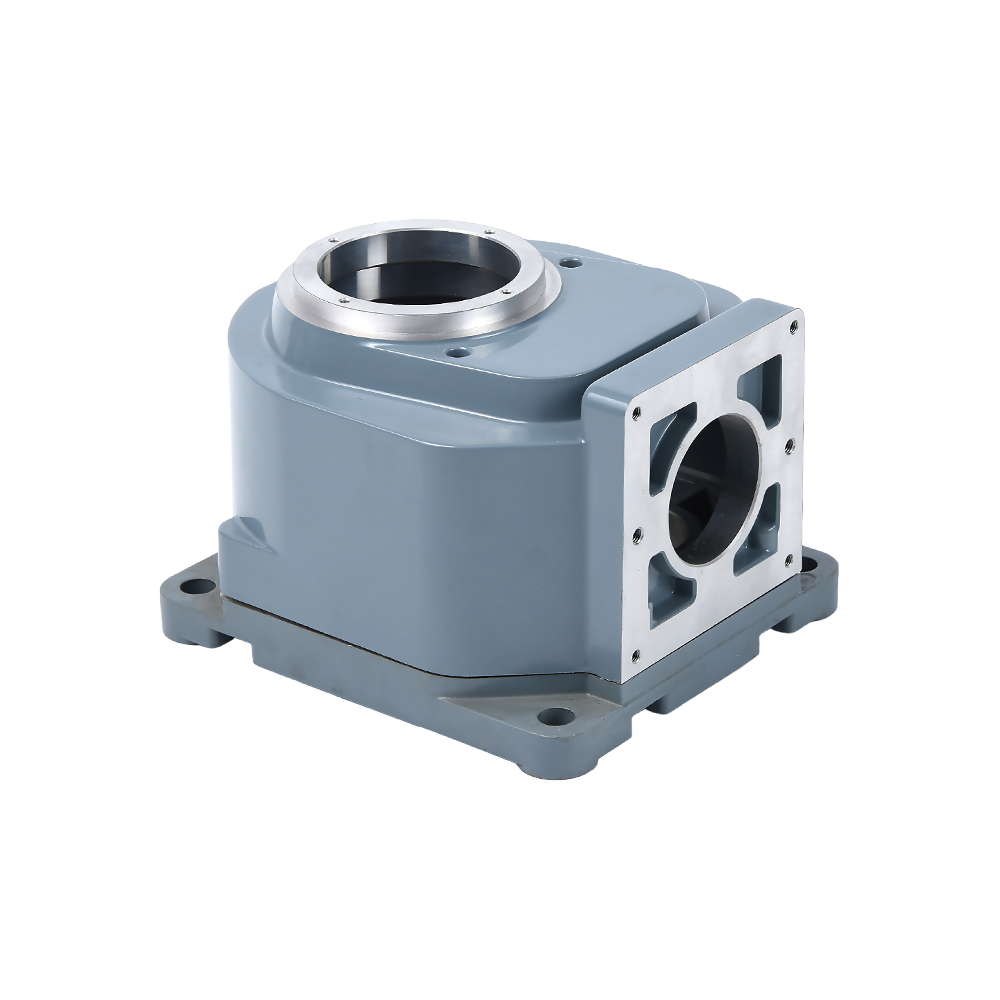
 Accesorios para motores sin escobillas que requieren mecanizado secundario Las carcasas de motor y los escudos finales se basan en fundición a presión para paredes delgadas y detalles complejos de aletas, pero necesitan un mecanizado preciso para la redondez del orificio y las superficies del conjunto del estator, siguiendo la misma lógica que las carcasas de caja de cambios. Ver producto →
Los componentes del motor eléctrico siguen la misma lógica. Las carcasas de motores, los protectores laterales y los accesorios de motores sin escobillas necesitan una redondez del orificio precisa, buena conformidad térmica y una superficie limpia para el conjunto del estator. La matriz de fundición proporciona paredes delgadas y detalles complejos de aletas; El mecanizado secundario crea las características de localización finales.
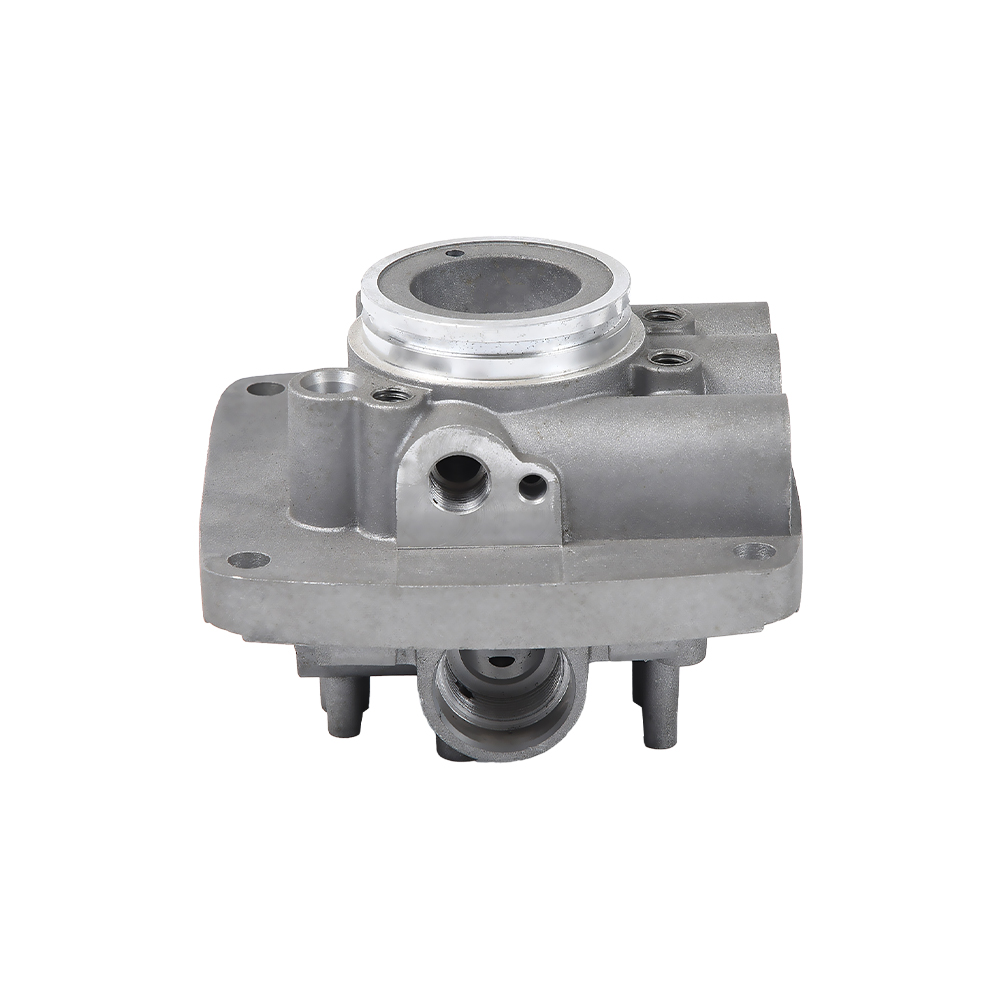
 Válvula hidráulica de fundición a presión de aluminio con mecanizado integrado Los cuerpos de válvulas hidráulicas se benefician de la fundición interna y el mecanizado CNC para garantizar paredes herméticas y orificios de válvula, roscas de puerto y caras de sellado precisos, al tiempo que permiten una retroalimentación dimensional más rápida a la cavidad de la matriz. Ver producto →
Los cuerpos de válvulas hidráulicas se benefician de la fundición y el mecanizado integrados por una razón diferente. La matriz garantiza paredes herméticas a la presión y una geometría de paso interno, mientras que el mecanizado CNC lleva el orificio de la válvula, las roscas del puerto y las caras de sellado a sus dimensiones finales. Un proveedor que puede hacer ambas cosas internamente tiene un circuito de comunicación más corto cuando la retroalimentación dimensional apunta a la cavidad del troquel.
Desde la perspectiva del comprador, la cuestión práctica no es si el proveedor tiene un taller CNC. Casi todos lo hacen. La pregunta más importante es si el mismo equipo es propietario de la matriz, los parámetros de fundición y los accesorios de mecanizado. Cuando los tres están en una sola instalación, los problemas se resuelven desde su origen en lugar de pasar de un lado a otro entre subcontratistas.
Preguntas que debe hacerle a un proveedor de fundición a presión antes de aprobar las herramientas
Las cotizaciones de herramientas son más fáciles de comparar cuando ambos proveedores responden al mismo conjunto de preguntas técnicas. Utilice la siguiente lista como punto de partida. Cubre la información necesaria para comparar la calidad del troquel, no solo el precio del troquel.
- ¿Qué grado de acero, tratamiento térmico y revestimiento de superficie utilizará el troquel? La respuesta debe ser específica, como H13 endurecido al vacío más nitruración, no simplemente “acero”.
- ¿Ejecutará una simulación de flujo de molde antes de cortar acero? Los informes de simulación muestran el patrón de llenado esperado, las trampas de aire y el comportamiento de solidificación. Pida ver el informe.
- ¿Cuántas cavidades están incluidas en el precio cotizado del troquel? El precio de una matriz de una sola cavidad no se puede comparar con el de una matriz de dos cavidades sin ajustar la producción por pieza.
- ¿Qué tolerancia dimensional mantendrá la pieza fundida antes del mecanizado? Esto revela si el proveedor comprende el vínculo entre la condición del troquel y la desviación dimensional.
- ¿Cuántas inyecciones de prueba se incluyen? El costo del muestreo y la cantidad de muestras son parte del acuerdo de herramientas.
- ¿Cuál es la vida útil prevista del troquel y qué programa de mantenimiento recomienda? La vida útil del troquel afecta el costo por pieza a largo plazo, no el precio inicial de la herramienta.
- ¿La misma fábrica realizará el acabado CNC después de la fundición? La fundición y el mecanizado internos reducen el riesgo de transferencia y mantienen la propiedad de las tolerancias en un solo lugar.
- ¿Qué reparaciones de troqueles están cubiertas por la garantía de cotización y para cuántos disparos? Esto evita que un troquel barato se vuelva caro después de las primeras mil piezas.
Las respuestas a estas preguntas importan más que el pulido discurso de venta. Es mucho más probable que un proveedor que brinde respuestas técnicas claras y honestas durante la fase de herramientas se comporte de la misma manera durante la producción en masa.
Preguntas frecuentes sobre matrices de fundición de aluminio
¿Cuál es la diferencia entre un troquel y un molde?
Un molde es un término genérico para una forma hueca que se utiliza para dar forma al material. Una matriz es una herramienta específica utilizada en la fundición a presión: opera bajo una presión de inyección muy alta, tiene partes móviles como correderas y expulsores, y realiza ciclos mucho más rápidos que un molde de arena típico. En la fundición a presión de aluminio, la palabra troquel es el término correcto.
¿Cuántos disparos se pueden obtener con una matriz de fundición de aluminio?
Con acero H13 y un mantenimiento adecuado, un troquel de producción para piezas de aluminio suele durar entre 100.000 y 200.000 disparos. Los aceros ESR de mayor calidad y los tratamientos superficiales protegidos pueden llevar esto hacia el extremo superior. La complejidad de la geometría del troquel y la aleación que se funde son las dos variables más importantes.
¿Qué calidad de acero es mejor para una matriz de fundición a presión de aluminio?
H13 es el estándar de la industria para la producción de troqueles de aluminio. Proporciona un buen equilibrio entre dureza, tenacidad y resistencia a la fatiga térmica. Se puede elegir H11 para núcleos muy complejos que necesitan más dureza, mientras que los grados premium H13 ESR se utilizan para proyectos de larga duración donde un mayor costo de herramientas se justifica por un menor costo por pieza.
¿Se puede utilizar un troquel para hacer varias piezas diferentes?
No con una sola cavidad fija. Un troquel crea una geometría de cavidad, aunque los insertos intercambiables pueden permitir una familia de piezas similares utilizando la misma base de troquel. Cada cambio en la forma de la pieza requiere un cambio en la geometría de la cavidad, el diseño de los canales o ambos. No espere que un solo troquel cubra diseños de piezas completamente diferentes.
¿Un troquel de múltiples cavidades reduce el costo por pieza?
Sí, porque del mismo ciclo de máquina salen más piezas. Pero el troquel en sí cuesta más, la configuración se vuelve más compleja y un defecto en una cavidad puede alterar toda la herramienta. Las matrices de cavidades múltiples son la elección correcta cuando el volumen anual es alto y el diseño de la pieza es estable.
¿Por qué aparece porosidad incluso cuando el troquel es nuevo?
La porosidad en las piezas fundidas de aluminio generalmente proviene del gas atrapado o de la contracción durante la solidificación. La matriz controla esto mediante la ventilación, la ubicación del desbordamiento, el diseño de la compuerta y el diseño de la línea de enfriamiento. Si el diseño del troquel es correcto pero aún aparece porosidad, es posible que los parámetros del proceso estén fuera de la ventana recomendada.
¿Las piezas de fundición a presión de aluminio siempre necesitan mecanizado después de la fundición?
La mayoría de las piezas funcionales lo hacen. La matriz crea una forma casi neta, pero los orificios, las caras de sellado, las roscas y las tolerancias estrictas requieren mecanizado CNC. Un proveedor con capacidad tanto de fundición a presión como de mecanizado puede mantener las tolerancias bajo un mismo techo y reducir los daños durante el transporte y la manipulación.
¿Cuánto tiempo lleva construir una matriz de fundición de aluminio?
Para un troquel de complejidad media, el plazo de entrega típico es de seis a doce semanas, dependiendo de la profundidad de la cavidad, la cantidad de portaobjetos y si se incluye la simulación del flujo del molde. La fase de muestreo y aprobación suma varias semanas más. Si un proveedor promete un tiempo de entrega muy corto, pregunte cuántas horas de validación del diseño se incluyen.
¿Qué es la comprobación del calor y por qué es importante?
La comprobación del calor es la red de finas grietas que aparecen en la superficie del troquel después de repetidos ciclos de calentamiento y enfriamiento. Transfiere marcas a la pieza fundida, aumenta el riesgo de soldadura y, finalmente, obliga a reparar el troquel. Un buen enfriamiento del troquel y unas especificaciones de acero adecuadas retrasan el inicio de la degradación por calor.
Una matriz de fundición de aluminio no es un artículo básico que se compra una vez y se olvida. Es una herramienta de precisión que determina la calidad de su pieza, su estabilidad de producción y su costo unitario a largo plazo. Compare la calidad del acero, el diseño de enfriamiento, la cantidad de cavidades y el plan de mantenimiento antes de comparar el precio. Cuando la matriz se diseña y construye correctamente, el proceso de fundición tiene posibilidades de realizarse sin problemas; cuando el troquel se debilita para ahorrar dinero, cada lote posterior lo paga.
Si está evaluando a un proveedor para un proyecto de fundición a presión de aluminio, incluya la especificación de herramientas en su proceso de cotización y contacta a nuestro equipo directamente para discutir un diseño de matriz que coincida tanto con la geometría de su pieza como con su volumen de producción.