 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Mecanizado CNC de aluminio: tolerancias, aleaciones, costos y guía de selección de proveedores
Contenido
- 1 Por qué el aluminio es la opción predeterminada para piezas mecanizadas CNC
- 2 Aleaciones de aluminio comunes para mecanizado CNC: propiedades y selección
- 3 Procesos de mecanizado CNC utilizados para piezas de aluminio
- 4 Consideraciones clave de mecanizado al cortar aluminio
- 5 Tolerancias de mecanizado CNC de aluminio y acabados superficiales
- 6 Cómo funcionan juntos la fundición a presión y el mecanizado CNC para piezas de aluminio
- 7 Aplicaciones de piezas de aluminio mecanizadas por CNC
- 8 Cómo elegir un proveedor de aluminio mecanizado CNC
- 9 Generadores de costos en el mecanizado CNC de aluminio
- 10 Preguntas frecuentes: Preguntas frecuentes sobre el mecanizado CNC de aluminio
- 10.1 ¿Cuál es la tolerancia típica para el mecanizado CNC de aluminio?
- 10.2 ¿Puede el mecanizado CNC de aluminio lograr un acabado similar a un espejo?
- 10.3 ¿Cuánto tiempo lleva mecanizar aluminio con CNC para una pieza típica?
- 10.4 ¿Cómo elijo entre mecanizado y fundición a presión para piezas de aluminio?
- 10.5 ¿Debo especificar 6061-T6 o 7075-T6 para aluminio mecanizado por CNC?
- 10.6 ¿Se puede soldar aluminio mecanizado por CNC?
- 10.7 ¿Cómo sé si mi pieza de aluminio mecanizada por CNC se corroerá?
- 11 Conclusión final sobre el mecanizado CNC de aluminio
El mecanizado CNC de aluminio es el método de producción más confiable para lograr tolerancias estrictas, excelentes acabados superficiales y calidad repetible de las piezas en componentes de aluminio. El aluminio corta aproximadamente dos o tres veces más rápido que el acero, requiere menos potencia del husillo y produce piezas que pesan alrededor del 35 por ciento de las piezas de acero equivalentes. Para tiradas de prototipos, lotes medianos y producción de gran volumen, el mecanizado CNC de aluminio ofrece la combinación más sólida de velocidad, precisión dimensional y rentabilidad. Si necesita piezas de aluminio sujetas a /-0,01 mm o un acabado superficial de Ra 0,8 um, el mecanizado CNC es la ruta práctica para lograrlo.
Muchos fabricantes ahora combinan la fundición a presión de aluminio con el mecanizado de acabado CNC para ahorrar tiempo y dinero. El paso de fundición forma rápidamente la forma casi neta, mientras que el mecanizado finaliza dimensiones críticas, orificios para pernos, caras de sellado y contornos controlados con precisión. En Ningbo Beilun Youyuan Machinery Manufacturing, la misma fábrica se encarga de ambas operaciones, lo que acorta los plazos de entrega y ofrece a los clientes un socio responsable desde la materia prima hasta el componente terminado.
Por qué el aluminio es la opción predeterminada para piezas mecanizadas CNC
El aluminio es el metal no ferroso más mecanizado y las razones son fáciles de ver. La densidad del aluminio es 2,70 g/cm3, aproximadamente un tercio de los 7,85 g/cm3 del acero. , que reduce directamente el peso de la pieza sin comprometer la resistencia en la mayoría de las aplicaciones de ingeniería. Con las industrias automotriz y aeroespacial presionando para ahorrar peso, esta propiedad única genera una demanda masiva de aluminio mecanizado por CNC.
El aluminio también mantiene una capa de óxido que se forma naturalmente (Al2O3) que protege el metal de la corrosión atmosférica. En la mayoría de los entornos industriales, las piezas de aluminio mecanizadas por CNC no requieren pintura ni revestimiento únicamente para protegerlas contra la corrosión. Todavía se recomienda el anodizado cuando se necesita apariencia cosmética, codificación de colores o resistencia al desgaste.
La maquinabilidad del aluminio es otra ventaja decisiva. 6061-T6, el grado de mecanizado más común, tiene un índice de maquinabilidad cercano al 90 por ciento en comparación con el latón de fácil mecanización, que es el punto de referencia tradicional. Esto significa que el aluminio se puede fresar y tornear a altas velocidades de corte con cargas moderadas en el husillo, lo que acorta los tiempos de ciclo y reduce el costo por pieza incluso cuando el precio de la materia prima es más alto por kilogramo que el acero.
- Conductividad térmica: 6061-T6 conduce calor a 167 W/mK, aproximadamente seis veces más que el acero inoxidable 304, lo que lo hace ideal para disipadores de calor, carcasas de motores y piezas de gestión térmica.
- Conductividad eléctrica: El aluminio es aproximadamente un 61 por ciento más conductor que el cobre, pero pesa menos de la mitad, por lo que a menudo se elige para soportes portadores de corriente y piezas de gabinetes.
- Reciclabilidad: El aluminio se puede reciclar indefinidamente sin perder sus propiedades mecánicas, y su refundición consume sólo alrededor del 5 por ciento de la energía necesaria para producir aluminio primario.
Aleaciones de aluminio comunes para mecanizado CNC: propiedades y selección
No todas las aleaciones de aluminio se mecanizan de la misma manera. La aleación que elija determina la resistencia, la resistencia a la corrosión, la facilidad de corte y el costo final de la pieza. La siguiente tabla resume los grados especificados con más frecuencia para componentes de aluminio mecanizados por CNC.
| aleación | Resistencia a la tracción (MPa) | maquinabilidad | Resistencia a la corrosión | Aplicaciones típicas |
|---|---|---|---|---|
| 6061-T6 | 310 | Excelente (90%) | bueno | Marcos estructurales, piezas de automoción, componentes hidráulicos. |
| 7075-T6 | 572 | Excelente (90%) | Feria | Soportes aeroespaciales, componentes de alta tensión. |
| 2024-T4 | 450 | bueno | Feria | Estructuras de aeronaves, piezas resistentes a la fatiga. |
| 5052-H32 | 228 | Feria (70%) | Excelente | Depósitos de combustible, piezas marinas, carcasas de chapa. |
| 6063-T5 | 215 | bueno | Excelente | Perfiles extruidos, cerramientos y molduras. |
Para la mayoría de las aplicaciones mecanizadas CNC, 6061-T6 es el mejor punto de partida porque equilibra resistencia, maquinabilidad, resistencia a la corrosión y costo. Cuando la pieza está muy estresada y el peso es crítico, el 7075-T6 proporciona aproximadamente un 85 por ciento más de resistencia a la tracción, pero cuesta aproximadamente un 30 por ciento más y tiene una resistencia a la corrosión reducida. Para piezas expuestas a ambientes marinos o químicos, el 5052 tiene un desempeño corrosivo más fuerte pero tiene menor resistencia y requiere parámetros de corte ligeramente más lentos.
Si la ruta de fabricación prevista es la fundición a presión en lugar del mecanizado a partir de una barra sólida, la elección de la aleación cambia. Las piezas fundidas a presión suelen utilizar aleaciones de aluminio y silicio A380 o A383, que tienen una excelente capacidad de fundición pero una menor ductilidad en comparación con el 6061-T6. Fundición a presión de aluminio crea la forma casi neta y el mecanizado CNC define las dimensiones críticas que la fundición por sí sola no puede mantener económicamente.
Procesos de mecanizado CNC utilizados para piezas de aluminio
Cinco métodos de mecanizado CNC son los más comunes para los componentes de aluminio. Cada uno produce diferentes geometrías, tolerancias y características de superficie.
Fresado CNC de 3 ejes
El fresado de 3 ejes es el caballo de batalla para piezas de aluminio, con la herramienta de corte moviéndose a lo largo de los ejes X, Y y Z. Maneja placas planas, bloques cuadrados, cavidades y la mayoría de geometrías de soporte. Para piezas en las que se elimina más del 90 por ciento del material de un lado, el mecanizado de 3 ejes es casi siempre la opción más barata.
Fresado CNC de 5 ejes
El fresado de 5 ejes inclina la mesa o el cabezal para acercarse a la pieza desde cualquier dirección. Esto reduce la cantidad de configuraciones para formas complejas, mejora el acabado de la superficie y hace posibles socavados y canales internos. Para álabes de turbinas, impulsores y bloques colectores complejos, el mecanizado de aluminio en 5 ejes es la ruta preferida incluso si la velocidad de la máquina es mayor.
torneado CNC
El torneado produce piezas redondas como ejes, casquillos y componentes de pistones. El aluminio gira muy bien y el torneado a alta velocidad puede lograr excelentes tolerancias dimensionales con un acabado superficial muy fino. Los tornos CNC con herramientas motorizadas también pueden realizar operaciones de fresado y taladrado en un solo plato.
Perforación y roscado
Perforación y roscado are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Mecanizado CNC suizo
Los tornos tipo suizo se utilizan para piezas de pequeño diámetro con tolerancias estrictas, normalmente inferiores a 32 mm. Ofrecen una excelente concentricidad y pueden producir perfiles complejos en una sola pasada, lo que resulta valioso para pasadores, accesorios y carcasas de sensores pequeños.
Fundición a presión más mecanizado de acabado CNC
Una ruta híbrida cada vez más utilizada en la producción en volumen es la fundición a presión de la forma aproximada y luego el mecanizado CNC solo de las caras críticas. El paso de fundición a presión cuesta mucho menos por pieza que retirar todo el material de la barra sólida, y el paso de mecanizado añade la precisión que la fundición por sí sola no puede lograr. Este es el enfoque preferido por los fabricantes que fabrican componentes automotrices, hidráulicos y eléctricos en cantidades de 1.000 o más por año.
Consideraciones clave de mecanizado al cortar aluminio
El mecanizado CNC de aluminio es más indulgente que el mecanizado de acero, pero aún surgen problemas específicos en la producción. Comprender la formación de virutas, el desgaste de las herramientas, la expansión térmica y el uso del refrigerante ayuda a evitar piezas de desecho y retrasos innecesarios.
- Formación y evacuación de virutas: El aluminio puro produce una viruta larga y fibrosa que puede enrollarse alrededor del eje y arruinar la superficie. Los cortadores de alto cizallamiento, las altas velocidades del husillo y el profundo compromiso radial rompen las virutas en secciones pequeñas. Cortar en seco o usar refrigerante nebulizado también ayuda a prevenir la soldadura de virutas.
- Selección de herramientas: Las fresas de carburo con estrías pulidas son estándar para trabajos en aluminio en general. Para la producción de gran volumen, las herramientas de diamante policristalino (PCD) duran mucho más y pueden mantener dimensiones más ajustadas. La deflexión de la herramienta suele ser la principal limitación, por lo que se prefieren portaherramientas cortos y rígidos.
- Expansión térmica: El aluminio se expande a 23 um por metro por grado C, aproximadamente el doble que el acero. Piezas precisas mecanizadas a temperatura ambiente pueden salirse de la tolerancia en un taller no controlado. Para tolerancias inferiores a /-0,01 mm, se recomiendan entornos de mecanizado con temperatura controlada.
- Estrategia de refrigerante: El refrigerante por inundación es el método más común para el aluminio; elimina el calor y elimina las virutas. La lubricación de cantidad mínima (MQL) es una alternativa seca que utiliza una fina niebla y es popular en el mecanizado de alta velocidad. La elección afecta el tiempo del ciclo, la limpieza de las piezas y la vida útil de la herramienta.
- Formación de rebabas: La última viruta cortada en el borde de la pieza suele dejar una rebaba. Los chaflanes de bruñido, las cortadoras de alto avance y una estación de desbarbado dedicada ayudan a producir bordes limpios sin agregar trabajo manual lento.
En términos prácticos, la mayoría de los problemas de mecanizado de aluminio se remontan a la velocidad de avance y los espacios entre herramientas. Por ejemplo, una fresa de mango de 6 mm en 6061-T6 que funciona a 12 000 RPM con un avance de 0,05 mm por diente eliminará las virutas de manera eficiente, mientras que la misma herramienta a 4000 RPM con 0,02 mm por diente a menudo carga virutas en las ranuras y produce un acabado superficial deficiente. El taller que ajusta los parámetros de corte para cada aleación y tipo de herramienta ofrece piezas más consistentes.
Tolerancias de mecanizado CNC de aluminio y acabados superficiales
El aluminio mecanizado por CNC puede mantener tolerancias desde /-0,10 mm para piezas comerciales estándar hasta /-0,005 mm para componentes rectificados o torneados con precisión. La tolerancia alcanzable depende de la operación, el tamaño de la pieza y la rigidez de todo el sistema de mecanizado, no solo del controlador CNC.
| Operación | Tolerancia estándar | Tolerancia de precisión | Rugosidad de la superficie (Ra) |
|---|---|---|---|
| fresado de 3 ejes | /-0,05 mm | /-0,015 mm | 1,6 micras |
| fresado de 5 ejes | /-0,025 mm | /-0,008 mm | 0,8 micras |
| torneado CNC | /-0,025 mm | /-0,005 mm | 0,4 micras |
| Molienda | /-0,005 mm | /-0,002 mm | 0,2 micras |
| Mecanizado de fundición a presión | /-0,10 mm | /-0,01mm | 1,6 micras |
Las opciones comunes de posprocesamiento para el aluminio mecanizado incluyen anodizado Tipo II (generalmente recubrimiento de 20-25 um) para protección y apariencia contra la corrosión, anodizado duro (Tipo III) para resistencia al desgaste, recubrimiento en polvo para un color duradero y niquelado no electrolítico para aplicaciones donde la conductividad o la soldabilidad son importantes. El acabado de la superficie afecta directamente estas opciones de posprocesamiento: una superficie lisa Ra 0,8 um produce una capa anodizada uniforme, mientras que una superficie fresada rugosa puede producir un espesor de recubrimiento desigual.
Para sellar superficies, el acabado superficial recomendado suele ser Ra de 0,8 um a 1,6 um. Las caras de contacto de las juntas que son demasiado rugosas no pueden sellar adecuadamente bajo presión, mientras que las superficies excesivamente lisas a veces pueden reducir la fricción necesaria para que algunos materiales de las juntas permanezcan en su lugar.
Cómo funcionan juntos la fundición a presión y el mecanizado CNC para piezas de aluminio
Cuando el volumen es alto y la geometría de la pieza es compleja, mecanizar todo, desde barras sólidas de aluminio, resulta económicamente poco atractivo. Un método más sencillo es comenzar con una pieza en bruto fundida a presión que ya se aproxime a la forma final y luego mecanizar sólo las caras funcionales. Este proceso híbrido puede reducir el desperdicio de material entre un 60 y un 70 por ciento y reducir el tiempo de mecanizado entre un 40 y un 50 por ciento en comparación con el mecanizado a partir de una palanquilla sólida.
La contrapartida es el costo inicial de las herramientas. Una matriz de fundición a presión de aluminio cuesta entre 5.000 y 50.000 dólares, dependiendo del número de cavidades y la complejidad. Para volúmenes anuales superiores a aproximadamente 1000 piezas, el costo del troquel generalmente se recupera mediante un precio unitario más bajo. Para volúmenes menores, el mecanizado a partir de barras sigue siendo la mejor opción.
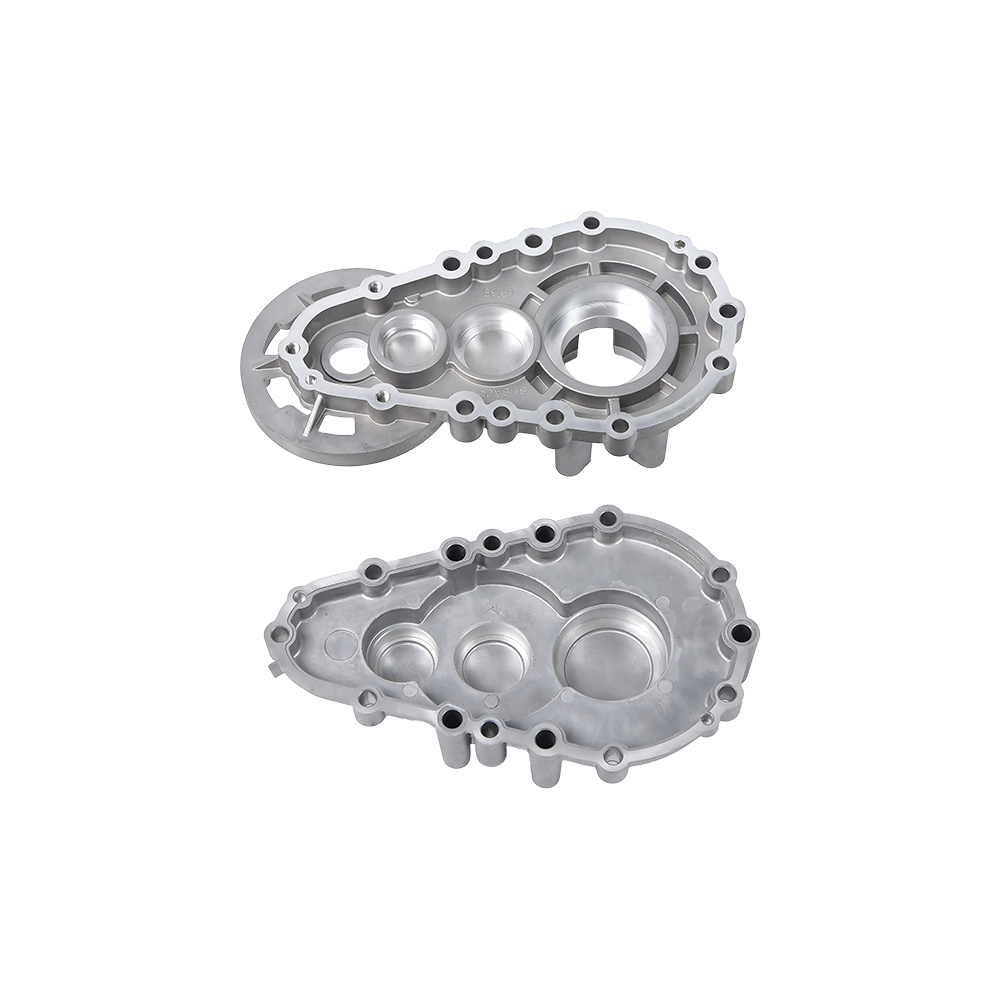
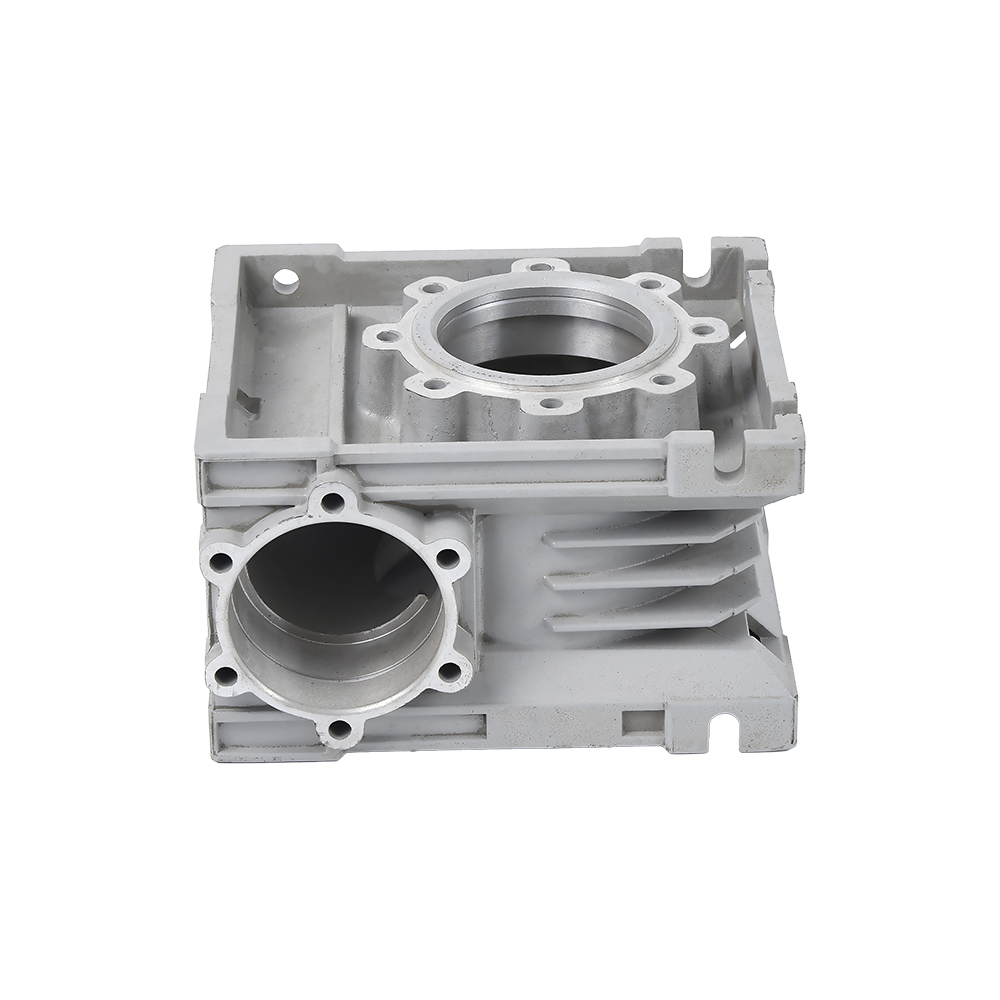
 Cuerpo de caja de cambios de fundición a presión de aluminio para trasplantadora de arroz Este cuerpo de caja de cambios está fabricado mediante fundición a presión de aluminio, adecuado para maquinaria agrícola como trasplantadoras de arroz. El proceso garantiza dimensiones precisas y durabilidad, lo que lo convierte en un componente confiable para sistemas de transmisión. Ver producto →
En Ningbo Beilun Youyuan Machinery Manufacturing, la empresa combina herramientas, fundición a presión y mecanizado CNC bajo un mismo techo. El resultado es una cadena de fabricación continua: el taller de fundición a presión produce la forma casi neta y el taller de mecanizado la termina hasta alcanzar la tolerancia del dibujo. El cliente recibe una pieza completa, no una pieza en bruto fundida que necesita una coordinación por separado con el proveedor. Esta disposición es importante para carcasas de cajas de cambios y cajas de transmisión donde múltiples caras de pernos, orificios y superficies de sellado deben cumplir especificaciones estrictas.
Además de un taller mecánico estándar, la práctica también mejora la consistencia de los componentes. Los proveedores de fundición que mecanizan sus propias piezas pueden clasificar los desechos, ajustar los parámetros de fundición y compensar pequeños cambios dimensionales antes de que lleguen al programa CNC. Esto hace que todo el proceso de fabricación sea más estable y reduce el número de piezas finales rechazadas.
Para proyectos que ya utilizan casting, Las ventajas de la fundición a presión de aluminio. incluyen altas tasas de producción y excelentes detalles de superficie. Cuando se agrega mecanizado de acabado CNC, la pieza obtiene tanto los beneficios económicos de la fundición como la precisión del mecanizado.
Aplicaciones de piezas de aluminio mecanizadas por CNC
Los componentes de aluminio mecanizados por CNC aparecen en casi todos los sectores industriales. Las categorías más comunes incluyen:
Automoción y vehículos de nuevas energías.
Los soportes del motor, las carcasas de la transmisión, las placas del disipador de calor, los soportes de los sensores, las carcasas de la batería y las piezas estructurales del motor son estándar. La alta relación resistencia-peso del aluminio mejora directamente la autonomía del vehículo al reducir el peso total. Cada 100 kg de reducción de peso en un vehículo eléctrico puede añadir aproximadamente entre 10 y 15 km de autonomía , lo que convierte al aluminio en una opción obvia para los programas de reducción masiva. Por ejemplo, los fabricantes de vehículos eléctricos han sustituido los soportes de rodamientos de acero por piezas fundidas de aluminio que luego se mecanizan mediante CNC para mantener tolerancias de rodamientos de /-0,02 mm.
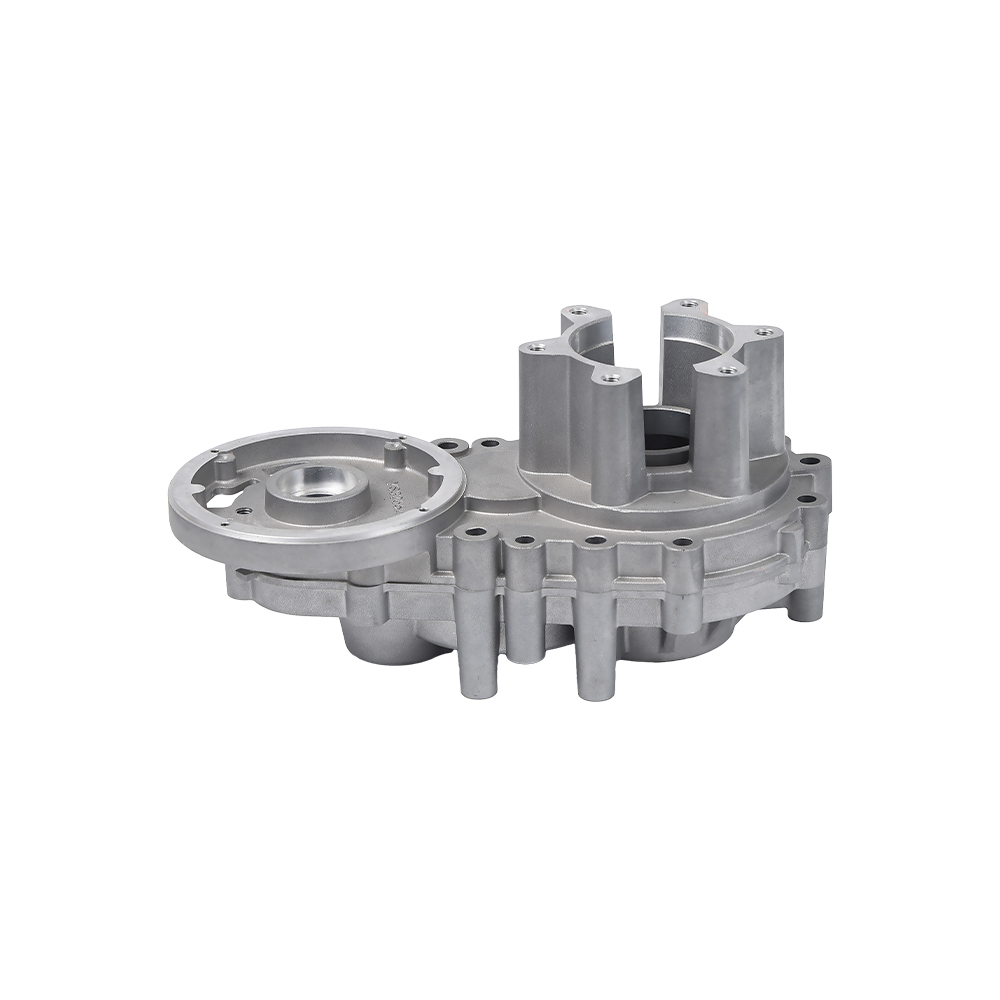
 Cárter de motocicleta fabricado con fundición a presión de aluminio Este cárter de motocicleta se fabrica mediante fundición a presión de aluminio, lo que proporciona propiedades de resistencia y ligereza. Es esencial para el ensamblaje del motor, ya que requiere un mecanizado CNC posterior para obtener orificios y roscas precisos. Ver producto →
Herramientas eléctricas y motores pequeños.
Los cárteres de motocicletas, las cajas de transmisión y las cubiertas de motores a menudo se funden y luego se mecanizan. Estas piezas necesitan orificios roscados, orificios para cojinetes y caras de juntas, todos los cuales se producen de manera más económica mediante el mecanizado después de la fundición. La misma lógica se aplica a las cajas de cambios de los microcultivadores y a los componentes de la maquinaria de plantación.
Hidráulica y neumática.
Las válvulas hidráulicas, los bloques de válvulas, los cuerpos reguladores y los accesorios neumáticos dependen del aluminio para su ligereza y resistencia a la corrosión. El mecanizado CNC produce los orificios internos y los puertos roscados que controlan el flujo de fluido. Muchos cuerpos de válvulas se someten a pruebas de presión después del mecanizado para confirmar que cumplen con la clase de presión especificada.
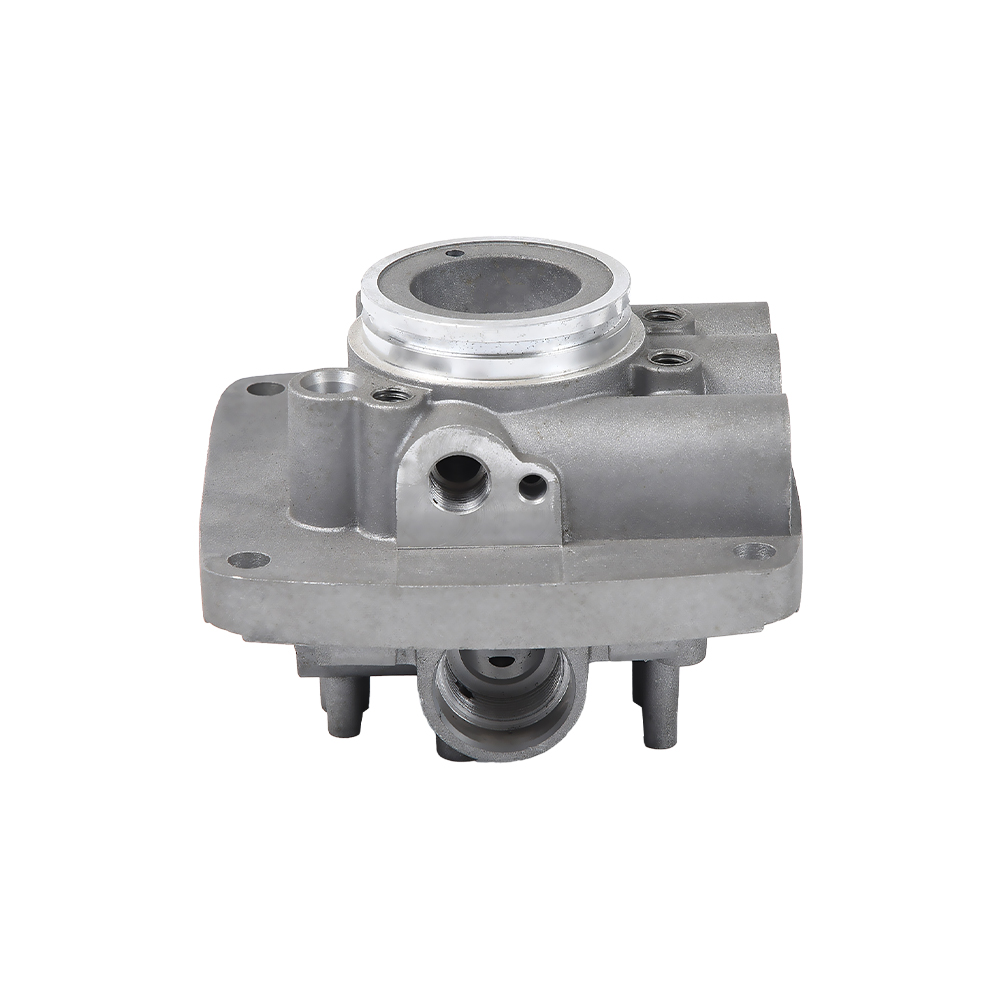
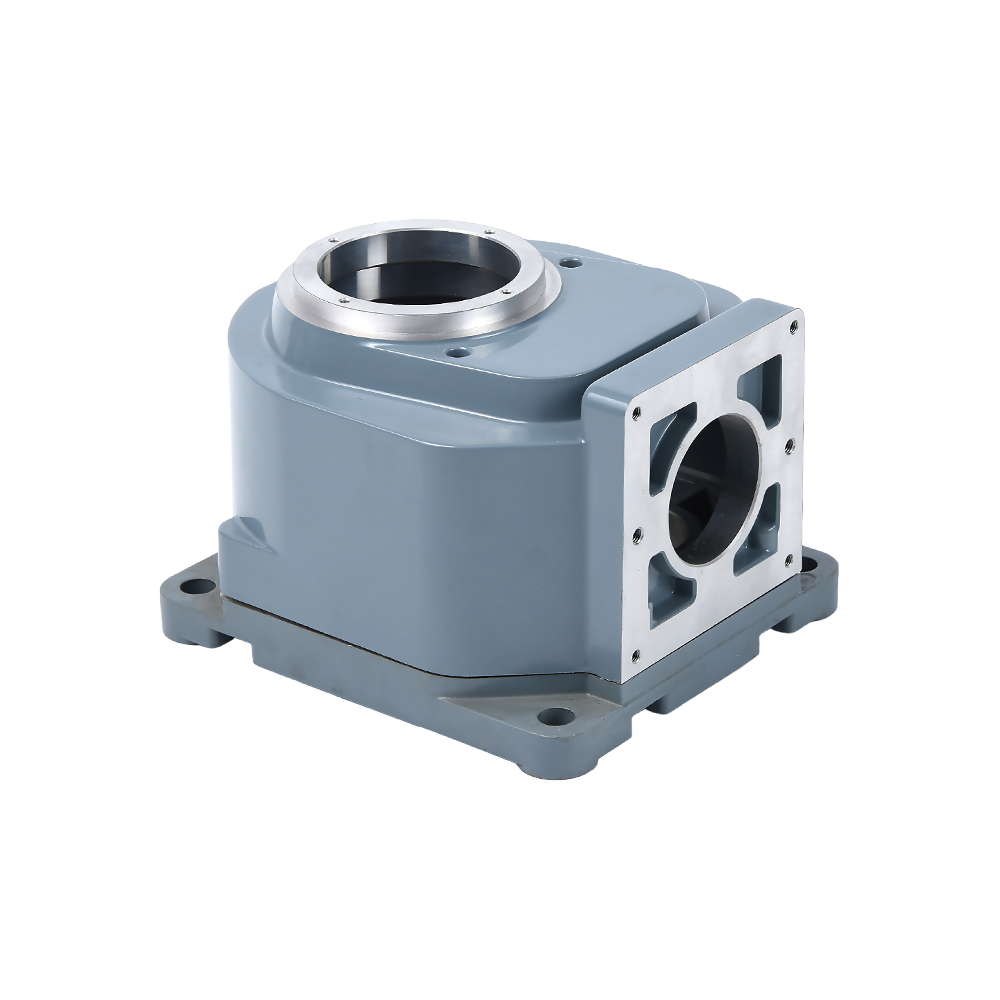
 Válvula hidráulica de fundición a presión de aluminio para control de fluidos Esta válvula hidráulica está hecha de fundición a presión de aluminio, lo que ofrece resistencia a la corrosión y una construcción liviana. Se utiliza en sistemas de control de fluidos, con conductos internos mecanizados según especificaciones exactas. Ver producto →
Electrónica y gestión térmica.
Los disipadores de calor, las carcasas de LED y las cajas electrónicas suelen estar mecanizados por CNC o fundidos en aluminio. Dado que el aluminio disipa el calor de forma eficaz, estas piezas se utilizan en fuentes de alimentación, inversores y controladores de motores. La baja permeabilidad magnética del aluminio también lo hace adecuado para carcasas de sensores donde el material no debe interferir con los campos magnéticos.
Maquinaria agrícola
Las piezas de la trasplantadora de arroz, las carcasas del cárter y las cajas de engranajes suelen ser fundidas y mecanizadas. Estas piezas necesitan sellado confiable, montaje con pernos e intercambiabilidad dimensional. El mecanizado CNC produce ajustes consistentes y superficies lisas que reducen el desgaste y las fugas en el campo.
Componentes de dispositivos médicos
Las carcasas y soportes de aluminio para instrumentos se utilizan en dispositivos médicos portátiles donde el peso y la resistencia a la corrosión son importantes. El mecanizado CNC le da al dispositivo una superficie lisa y dimensiones exactas, mientras que el anodizado proporciona un acabado limpio que resiste la limpieza repetida.
Cómo elegir un proveedor de aluminio mecanizado CNC
Seleccionar el proveedor adecuado de aluminio mecanizado por CNC requiere más que comparar cotizaciones. Los siguientes factores determinan consistentemente si un proyecto tiene éxito o sufre retrasos y problemas de calidad.
- Consultar envolvente de mecanizado y capacidad del husillo: Algunas tiendas tienen un recorrido máximo de 600 mm en X, mientras que otras tienen un recorrido de 1000 mm o más. Sepa si su pieza más grande encaja antes de realizar el pedido.
- Solicitar datos de tolerancia y acabado superficial: Un proveedor competente debería decirle qué tolerancias tiene en producción, no sólo lo que es posible. Para piezas de aluminio, busque /-0,01 mm en orificios críticos y Ra 0,8 um en las caras de sellado.
- Consulta la lista de máquinas: CNC, centros de fresado, centros de torneado y máquinas cortadoras de alambre conforman la capacidad del taller. Si el taller también cuenta con fundición a presión, puede producir formas casi netas para trabajos de gran volumen. Ningbo Beilun Youyuan Machinery enumera las cantidades de fundición a presión y mecanizado CNC en su sistema de producción.
- Busque herramientas y piezas de fundición integradas: Un proveedor que pueda producir las herramientas, fundir la pieza y mecanizarla es un socio fuerte para la producción en volumen. Esto reduce los gastos generales de coordinación y facilita el control de calidad.
- Evalúe la configuración de inspección: Las herramientas estándar incluyen calibradores, micrómetros, medidores de altura y equipos CMM. El proveedor debería poder proporcionar un informe dimensional con el primer artículo.
- Prueba con un pedido de muestra: Ejecute siempre un lote pequeño o un prototipo antes de solicitar cantidades de producción. Esto verifica el proceso de mecanizado, el embalaje y el tiempo de respuesta antes de comprometer un gran capital.
Para los compradores que obtienen piezas de aluminio en China, la ubicación de la fábrica es importante. El proveedor debe demostrar un historial en la familia de piezas específica: automotriz, hidráulica, agrícola o eléctrica. El ejemplo de una empresa establecida de fundición a presión y mecanizado en Ningbo, con más de una década de experiencia en producción, muestra el valor de la alineación entre la gama de productos del proveedor y la aplicación del cliente.
Generadores de costos en el mecanizado CNC de aluminio
Comprender a dónde va el dinero ayuda a los compradores a negociar el precio correcto y evitar pagar de más por requisitos irrelevantes.
| Conductor de costos | Impacto en el costo de la pieza | Cómo reducirlo |
|---|---|---|
| Grado de material | 7075-T6 cuesta entre un 30 y un 40 por ciento más que el 6061-T6 | Utilice 6061-T6 a menos que el diseño requiera una resistencia específica. |
| Herramientas de fundición a presión | 5.000-50.000 USD por juego de troqueles | Utilice la fundición sólo cuando el volumen justifique el costo de las herramientas. |
| tiempo de mecanizado | Generalmente es el elemento de mayor costo individual. | Minimizar el número de configuraciones y rutas de corte; Diseño para 3 ejes cuando sea posible. |
| Tratamiento superficial | Agrega desde USD 0,5 a 3 por pieza dependiendo del tipo | Incluir únicamente anodizado o enchapado cuando la función o apariencia lo requiera |
| Inspección | La inspección completa de la CMM agrega tiempo y costo | Inspeccione únicamente las dimensiones críticas en su totalidad, utilice muestreo estadístico para otras |
| Cantidad | Costos fijos de configuración y herramientas repartidos en más piezas | Aumentar la cantidad del pedido cuando la demanda lo permita; Los pedidos pequeños conllevan un alto coste fijo. |
Para dar un ejemplo práctico, mecanizar un simple soporte de aluminio de 0,2 kg podría costar entre 2 y 4 dólares estadounidenses a partir de 6061-T6 en un pedido de bajo volumen de 50 piezas. Ese mismo soporte, cuando se produce como fundición a presión y luego se termina con CNC en una cantidad de 10.000 piezas, puede bajar a 0,8-1,5 dólares por pieza, incluso después del paso de mecanizado.
Preguntas frecuentes: Preguntas frecuentes sobre el mecanizado CNC de aluminio
¿Cuál es la tolerancia típica para el mecanizado CNC de aluminio?
El aluminio mecanizado CNC estándar tiene tolerancias de /-0,10 mm para la mayoría de las piezas comerciales. Se pueden lograr tolerancias más estrictas de /-0,01 mm con una configuración y un control de temperatura cuidadosos. El rectificado de precisión puede alcanzar /-0,002 mm pero añade un coste significativo por pieza.
¿Puede el mecanizado CNC de aluminio lograr un acabado similar a un espejo?
Sí, un acabado tipo espejo requiere una combinación de mecanizado de alta velocidad con herramientas pulidas finas y, a menudo, un proceso posterior como pulido o torneado con diamante. El fresado CNC estándar proporciona Ra 0,8-1,6 um, que es suave pero no como un espejo. Para superficies decorativas se suele añadir anodizado o pulido.
¿Cuánto tiempo lleva mecanizar aluminio con CNC para una pieza típica?
Para un soporte simple, el plazo de entrega suele ser de 3 a 5 días hábiles. Para una pieza compleja con trabajo de 5 ejes y anodizado, espere de 2 a 3 semanas. Si el componente comienza como una fundición a presión y necesita herramientas, el plazo de entrega total suele ser de 4 a 6 semanas, incluida la fabricación de herramientas y la aprobación del primer artículo.
¿Cómo elijo entre mecanizado y fundición a presión para piezas de aluminio?
La decisión se reduce al volumen y la geometría. Para cantidades inferiores a unas 500 piezas, el mecanizado a partir de barras es más económico. Para 1000 piezas o más, con una forma compleja y casi neta, la fundición a presión más el mecanizado de acabado CNC ahorran dinero. La diferencia es principalmente el coste de las herramientas de la matriz de fundición.
¿Debo especificar 6061-T6 o 7075-T6 para aluminio mecanizado por CNC?
Utilice 6061-T6 para piezas, componentes de máquinas y gabinetes de uso general. Elija 7075-T6 cuando la pieza esté muy cargada, como un soporte aeroespacial o una armadura de alta resistencia, y cuando el costo adicional esté justificado. La resistencia a la tracción del 7075 es de 572 MPa frente a los 310 MPa del 6061, pero el coste y la resistencia a la corrosión son menos favorables.
¿Se puede soldar aluminio mecanizado por CNC?
Sí, el aluminio se puede soldar mediante métodos TIG o MIG. Sin embargo, el calor de la soldadura puede alterar las propiedades mecánicas del material base, especialmente en la zona afectada por el calor. Si la pieza se mecaniza después de soldarla, es necesario considerar cuidadosamente la tensión y la distorsión de la soldadura. La mayoría de los proveedores de aluminio mecanizado por CNC evitan la soldadura a menos que el diseño no tenga otra alternativa.
¿Cómo sé si mi pieza de aluminio mecanizada por CNC se corroerá?
El aluminio resiste bien la corrosión atmosférica, pero puede experimentar corrosión galvánica cuando se combina con acero o cobre en un ambiente húmedo. El anodizado, el anodizado sellado o el recubrimiento en polvo brindan protección adicional. Si la pieza funciona al aire libre o cerca del océano, especifique un recubrimiento anódico más grueso.
Conclusión final sobre el mecanizado CNC de aluminio
El mecanizado CNC de aluminio es un proceso de fabricación maduro y confiable. La baja densidad del aluminio, su resistencia natural a la corrosión y su excelente maquinabilidad lo convierten en el material estándar para componentes de precisión en equipos automotrices, electrónicos, hidráulicos, agrícolas y médicos. Tolerancias de hasta /-0,01 mm y acabados superficiales de Ra 0,8 um son totalmente realistas, y el mejor proveedor le ayudará a elegir la aleación y la combinación de procesos adecuadas para su aplicación.
Para volúmenes mayores, combinar la fundición a presión con el mecanizado de acabado CNC ofrece el costo total más bajo sin perder precisión dimensional. La clave es elegir un socio de fabricación que controle internamente los pasos de fundición y mecanizado, lo que le brindará un punto de responsabilidad. Con el proveedor adecuado, las piezas de aluminio mecanizadas por CNC llegan con la tolerancia adecuada, a tiempo y a un costo que refleja el esfuerzo de fabricación real.