 IDIOMA
 English
 русский
 Español


Inicio / Noticias / Noticias de la Industria / Aleaciones de aluminio para fundición: una guía práctica de grados, propiedades y selección
Contenido
- 1 Cómo funcionan las designaciones de aleación de aluminio fundido
- 2 Las aleaciones de aluminio más comunes para fundición
- 3 Cómo el proceso de fundición restringe la elección de aleaciones
- 4 ¿Qué propiedades de aleación importan en los componentes reales?
- 5 Selección de aleaciones basada en la aplicación
- 6 Consideraciones de diseño que afectan la elección de la aleación
- 7 Preguntas frecuentes sobre aleaciones de aluminio para fundición
- 7.1 ¿Qué grado de aluminio es mejor para fundir?
- 7.2 ¿ADC12 es lo mismo que A383?
- 7.3 ¿Se pueden anodizar las piezas de aluminio fundido a presión?
- 7.4 ¿Qué significa T6 en el A356-T6?
- 7.5 ¿Qué aleación de fundición de aluminio tiene la mejor estanqueidad a la presión?
- 7.6 ¿Por qué se utiliza B390 para aplicaciones de compresores y cilindros de motores?
- 8 Una recomendación práctica de cierre
Un dibujo llega a su escritorio con un bloque de material que solo dice "aleación de aluminio". Esa única línea puede significar A356 para un soporte estructural, A380 para una carcasa de fundición a presión de gran volumen o B390 para un cilindro de compresor que debe sobrevivir años de contacto deslizante. Elija el grado incorrecto y los primeros prototipos pueden parecer impecables; luego aparecen grietas después del mecanizado, surgen fugas en las pruebas de presión en un lote de 2000 piezas o los acabados anodizados salen irregulares y oscuros.
Aquí está la respuesta directa antes del detalle. Para la fundición a alta presión, los valores predeterminados prácticos son A380 y A383 , con ADC12 como designación asiática para una aleación similar. Para fundición a baja presión, gravedad y arena, las opciones estándar son A356 y 356 . Si el desgaste por deslizamiento domina el diseño (camisas de cilindro, cilindros de compresor, superficies de apoyo), B390 merece evaluación. Si la resistencia a la corrosión y el acabado cosmético superan la resistencia bruta, 518 es la aleación a probar. El resto de este artículo explica esas conclusiones con números que puede incorporar a una conversación con el proveedor.
Cómo funcionan las designaciones de aleación de aluminio fundido
Las aleaciones de aluminio fundido en América del Norte siguen el sistema de cuatro dígitos de la Asociación del Aluminio con punto decimal. El primer dígito identifica el principal elemento de aleación, y ese dígito por sí solo le dice la mayor parte de lo que necesita saber sobre el comportamiento de la aleación en un molde y en servicio.
- 1xx.x — 99,0% o más de aluminio, utilizado principalmente para conductores eléctricos y equipos químicos.
- 2xx.x — cobre como elemento principal. Esta familia produce la mayor resistencia de todas las aleaciones de aluminio fundido después del tratamiento térmico, pero la resistencia a la corrosión se ve afectada.
- 3xx.x — silicio con adición de cobre y/o magnesio. Esta es la familia de caballos de batalla tanto para la fundición a presión como para la fundición por gravedad.
- 4xx.x — silicio como elemento principal, que ofrece una excelente fluidez y estanqueidad a la presión para piezas críticas en caso de fugas.
- 5xx.x — magnesio, que proporciona la mejor resistencia a la corrosión y el acabado anodizado más consistente.
- 7xx.x — zinc, endurecible por envejecimiento con alta resistencia en estado fundido pero menos común en trabajos de fundición comercial.
Lo que realmente significan los números, letras y decimales
El segundo dígito indica una modificación de la aleación básica; los dos últimos dígitos identifican la aleación específica dentro de la familia. El decimal también importa: x.x es la forma de fundición, x.xx es la forma de lingote. El prefijo de letra, como la A en A356, significa límites de impureza más estrictos que la aleación base sin letras. En la práctica, una especificación como A356-T6 es una instrucción completa: familia de aleaciones 3xx.x, composición 356 modificada, impurezas más estrictas y tratamiento térmico T6.
Designaciones de temperamento explicadas brevemente
El temperamento se escribe después de la aleación, separado por un guión. T6 significa tratamiento térmico de solución seguido de envejecimiento artificial, el temple que se especifica con mayor frecuencia cuando una pieza estructural debe soportar carga. T5 significa que la pieza se enfría desde la fundición y luego se envejece artificialmente, omitiendo el paso de solución, que se usa comúnmente para fundiciones a presión para evitar distorsiones y ampollas. F significa tal como está fabricado, que es como se suministran la mayoría de las piezas fundidas a presión. Estas distinciones afectan directamente el límite elástico: el A356-T6 alcanza aproximadamente Límite elástico de 186 MPa , mientras que el A356 original se encuentra alrededor 125MPa .
Las aleaciones de aluminio más comunes para fundición
Según el Metal Casting Institute, las aleaciones más comunes para fundición en arena, fundición por gravedad y fundición a baja presión son 356 y 357 , que contienen aproximadamente un 6% y un 7% de silicio respectivamente. Una descripción general de la ciencia de los materiales publicada en ScienceDirect confirma el patrón, señalando que el A319 (Al-6Si-3Cu-1Fe-1Zn) y el A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) representan la mayoría de las aplicaciones industriales en fundición por gravedad. Para la fundición a presión a alta presión, la guía de selección de aleaciones muestra que domina la serie 3xx.x, seguida de 4xx.x, 5xx.x y 2xx.x.
| aleación | Sí % | Cu% | mg% | Fe máx % | UTS (MPa) | Rendimiento (MPa) | % de elongación | Proceso típico |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5-10 | Baja presión / gravedad / arena |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Baja presión / gravedad / arena |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravedad / arena |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (como elenco) | 160 (como reparto) | 3.5 | fundición a presión |
| A383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (como elenco) | 150 (como reparto) | 3.5 | fundición a presión |
| B390 | 16-18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (como reparto) | 240 (como reparto) | 1 | fundición a presión |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (como elenco) | 190 (como reparto) | 4–7 | fundición a presión |
Los valores de propiedad anteriores siguen los datos publicados por ASM International para barras de prueba fundidas por separado. Trátelos como el punto de partida para la evaluación de ingeniería, no como una garantía para una geometría de pieza específica.
Cómo el proceso de fundición restringe la elección de aleaciones
El proceso de fundición es el primer filtro en la selección de aleaciones. Cada proceso llena el molde de forma diferente y la aleación tiene que tolerar las condiciones de llenado.
Fundición a presión a alta presión: velocidad y paredes delgadas
el proceso de fundición a presión de aluminio Inyecta metal fundido en una matriz de acero endurecido bajo presiones entre 10 y 175 MPa. Los tiempos de llenado se miden en milisegundos, por lo que la aleación debe ser extremadamente fluida a la temperatura de fundición. A380 y A383 son las opciones dominantes porque su contenido de silicio proporciona la fluidez necesaria para paredes delgadas y nervaduras complejas. El A356 puede ser fundido a presión, pero su menor contenido de silicio dificulta el llenado limpio de secciones delgadas y aumenta el riesgo de soldadura por troquel.
Fundición a baja presión: relleno limpio y menos poros
La fundición a baja presión llena la matriz desde un horno situado debajo, empujando la masa fundida hacia arriba a través de un tubo ascendente bajo una presión de gas controlada. El flujo es constante y laminar en comparación con la inyección a alta presión. Los niveles de porosidad tienden a ser más bajos y las propiedades mecánicas son más repetibles, razón por la cual las ruedas, los brazos de suspensión y los soportes estructurales se fabrican de esta manera. A356 en T6 es la combinación estándar para estos componentes. Cuando la porosidad es el principal motivo de rechazo, conviene verificar con un proveedor que La fundición a presión a baja presión puede reducir los agujeros de gas. suficiente para cumplir con su estándar de prueba de fugas.
Fundición por gravedad y arena: versatilidad con secciones de mayor espesor
La fundición en molde permanente por gravedad utiliza una geometría simple de llenado por el fondo o vertido inclinado, mientras que la fundición en arena ofrece la más amplia libertad de formas. Ambos procesos son más tolerantes con una menor fluidez, por lo que A356, 356, 319 y 357 son los que más se utilizan. Debido a que el enfriamiento es más lento que en la fundición a presión, la microestructura es más tosca y se compensa especificando un tratamiento térmico en lugar de tratar de mantener firmes las propiedades del material fundido.
¿Qué propiedades de aleación importan en los componentes reales?
Más allá de la resistencia a la tracción, una aleación de fundición tiene que sobrevivir al proceso de fundición en sí y funcionar en el entorno final. Estas seis propiedades deciden la mayoría de las selecciones del mundo real.
Resistencia al agrietamiento en caliente
Las grietas se forman durante la solidificación cuando la aleación tiene un amplio rango de congelación y una alimentación insuficiente de metal líquido entre las dendritas. Las aleaciones 2xx.x ricas en cobre son las peores en este caso. El A356 se solidifica en un rango estrecho, lo que le confiere una fuerte resistencia al agrietamiento en caliente y explica por qué domina las fundiciones estructurales por gravedad.
Tendencia a soldar
El aluminio fundido puede reaccionar con las superficies de acero del molde, soldándose a las herramientas. El hierro en la aleación mitiga esto formando fases intermetálicas ricas en hierro que reducen la humectación. Por lo tanto, las aleaciones de fundición a presión especifican hasta un 1,3% de hierro, mientras que las aleaciones de fundición por gravedad como la A356 mantienen el hierro por debajo del 0,20% porque no hay una matriz para soldar. Si toma una aleación fundida por gravedad e intenta fundirla, espere problemas de soldadura.
Estanqueidad a la presión
Los cuerpos de válvulas hidráulicas, las carcasas de bombas y las cajas de transmisión enfrentan requisitos de prueba de fugas. El A413 con aproximadamente un 12% de silicio tiene una excelente estanqueidad a la presión. El A356 y el A380 también funcionan bien. B390, con 16-18% de silicio, es menos confiable para fundiciones estancas a la presión porque las partículas de silicio primarias interrumpen la continuidad de la matriz y pueden crear redes de microporosidad.
Resistencia a la corrosión
518 es el candidato más fuerte en la mayoría de ambientes al aire libre o de agua salada entre las aleaciones de fundición a presión, gracias a su contenido de magnesio entre 7,5 y 8,5 %. Las aleaciones que contienen cobre como A380 y 319 se corroen más rápido en aire cargado de sal. A356 se encuentra en el medio y es aceptable para la mayoría de aplicaciones debajo del capó de automóviles y maquinaria si se aplica la protección adecuada de la superficie.
maquinabilidad
Las A380 y 319 mecanizan bien, producen virutas cortas y ofrecen una buena vida útil a altas velocidades de corte. El alto contenido de magnesio del 518 produce virutas fibrosas que pueden enredarse alrededor de las herramientas, por lo que se necesitan plaquitas más afiladas y una geometría rompevirutas. Si su pieza necesitará perforaciones y roscados extensos, inclúyalo en la decisión sobre la aleación.
elrmal conductivity
elrmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , mientras que el A380 mide aproximadamente 96 W/(m·K) . Si una pieza elimina el calor de un motor eléctrico o de un sistema electrónico de potencia, esa diferencia de aproximadamente 55 W/(m·K) cambia significativamente la temperatura de la unión.
Selección de aleaciones basada en la aplicación
La selección de la aleación suele ser una intersección de los requisitos estructurales y la economía del proceso de fundición. La siguiente tabla asigna los componentes comunes a los grados que los talleres de fundición realmente ofrecen para ellos.
| Solicitud | Grados recomendados | ¿Qué impulsa la decisión? |
|---|---|---|
| Piezas del cilindro del motor | A380, A383, B390 | Volumen, estanqueidad a la presión, resistencia al desgaste. |
| Cajas de cambios y cajas de transmisión. | A380, A383 | Rigidez, estanqueidad, precisión dimensional. |
| Bombas de aceite y bombas de agua. | A356, A380 | Estanqueidad a la presión, machinability, thermal fatigue |
| Válvulas y bloques hidráulicos. | A356, A380 | Estanqueidad, resistencia, superficies de sellado mecanizadas. |
| Carcasas de motor y tapas finales. | A380, ADC12 | Relleno de pared delgada, precisión dimensional, resistencia |
| Cajas de cambios agrícolas | A356, 319 | Dureza y resistencia a la fatiga en fundición por gravedad/arena. |
| Disipadores de calor para vehículos de nuevas energías | A383, A356 | elrmal conductivity, flatness, thin-wall detail |
| Armarios médicos y para hogares inteligentes | A383, ADC12 | Geometría compleja, superficie estética, paredes delgadas. |
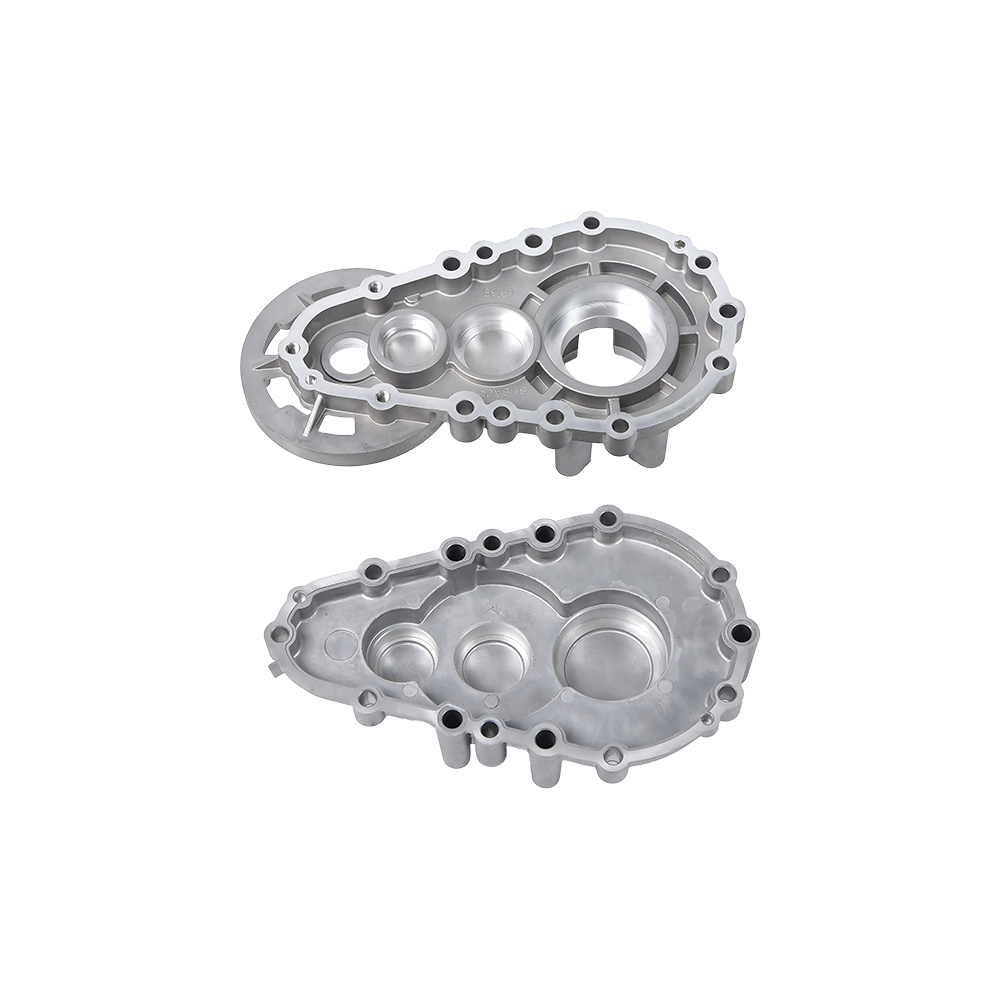
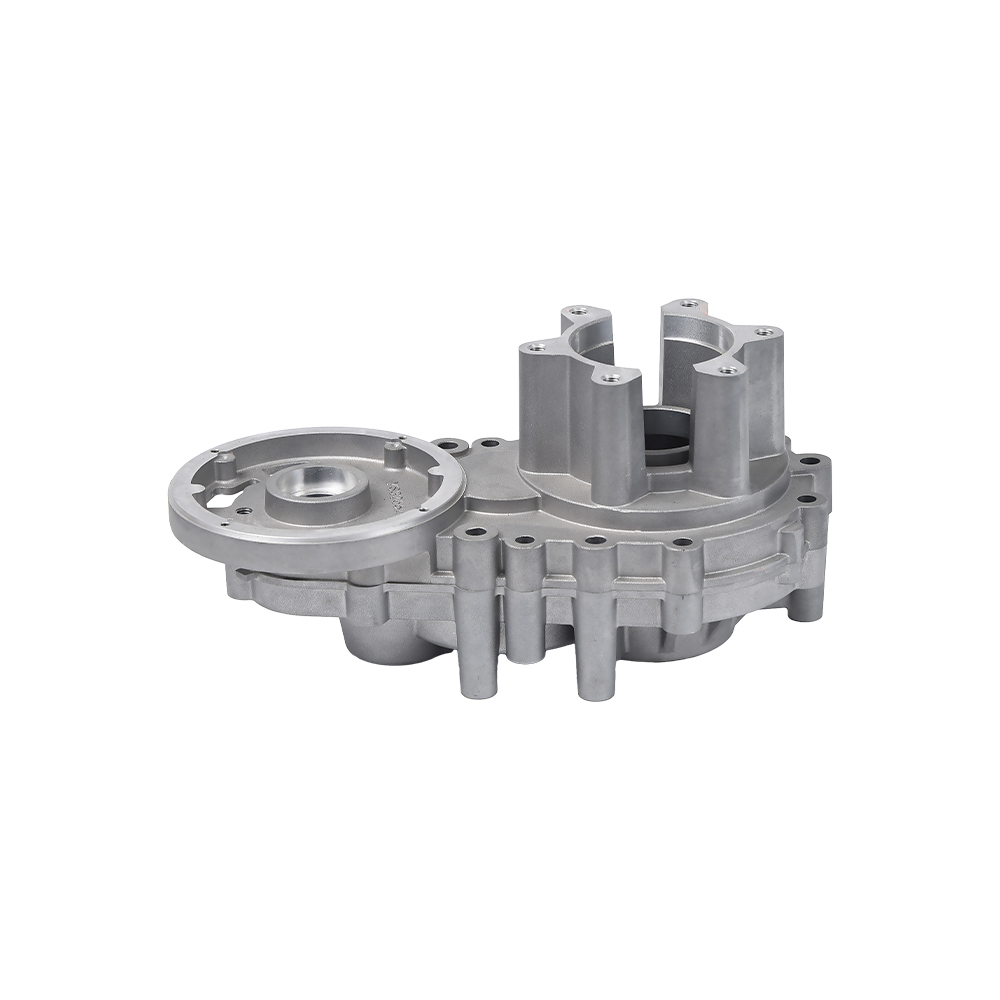
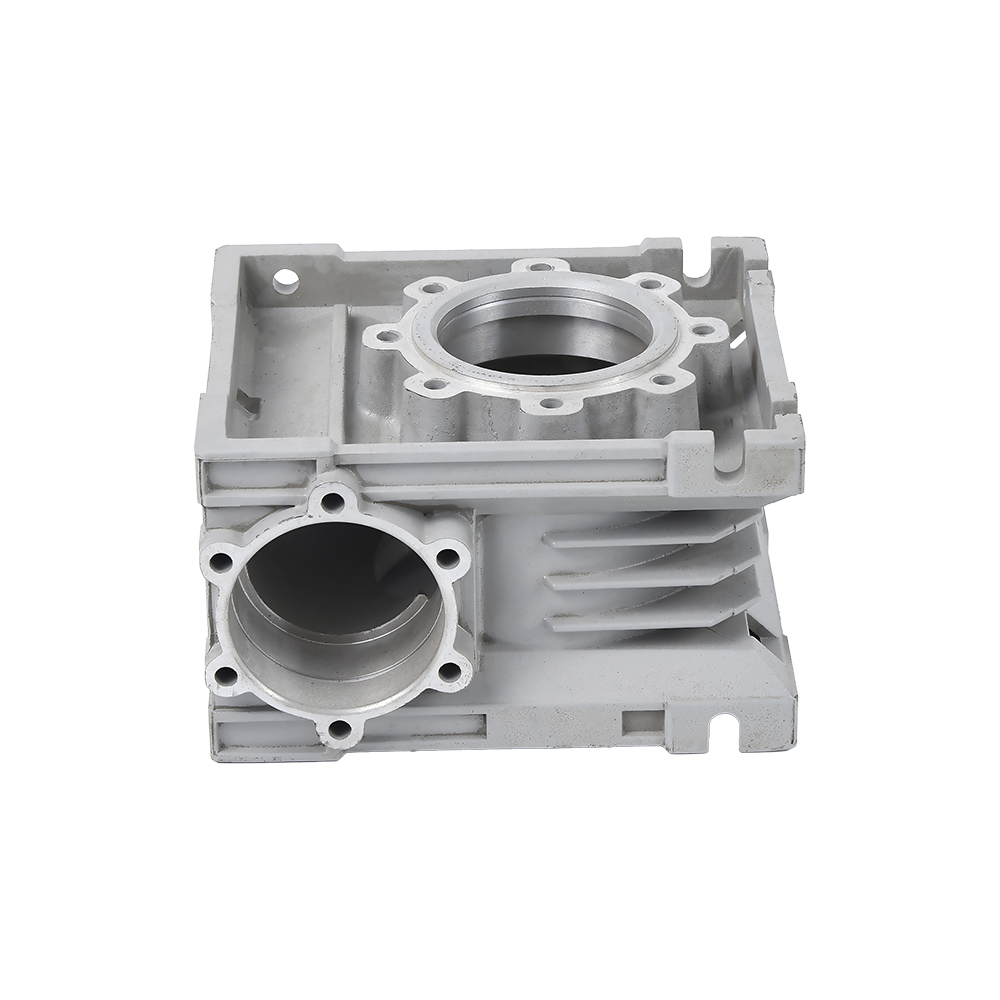
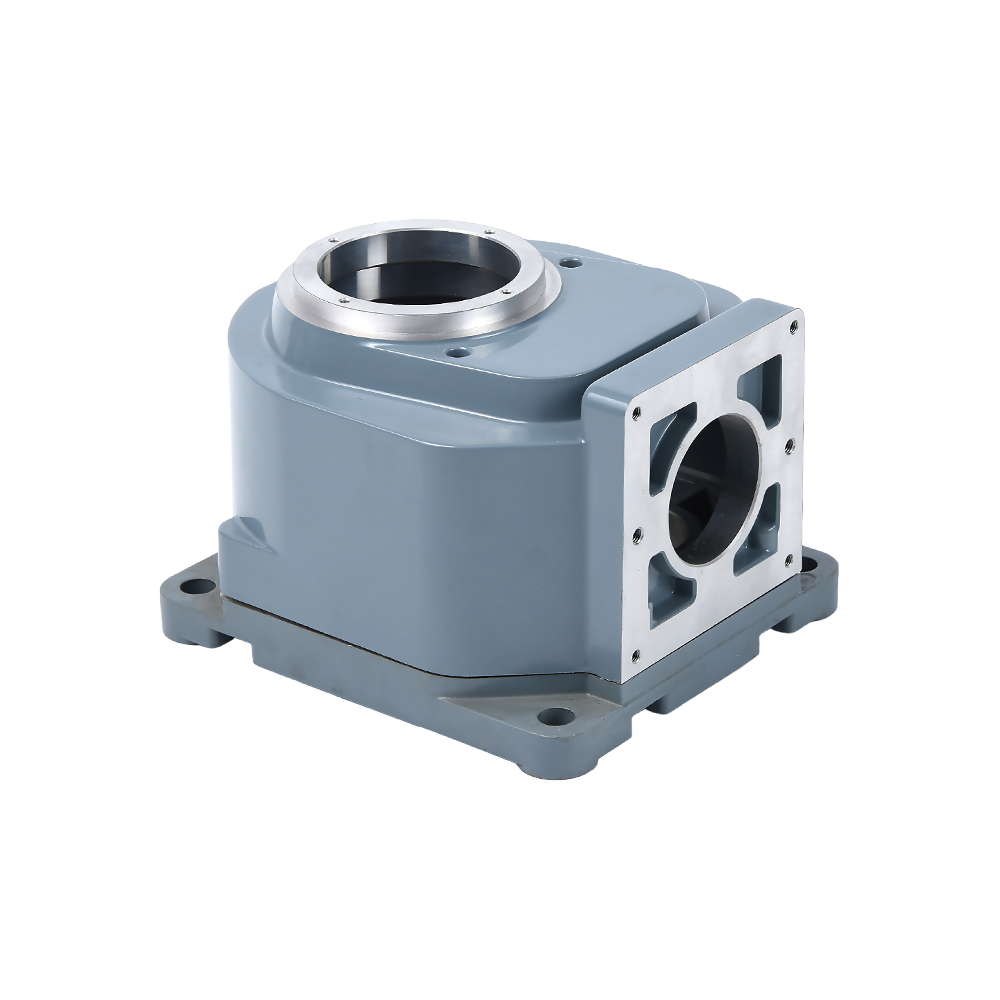
Para aplicaciones estructurales y de tren motriz, los proveedores comúnmente producen carcasas de caja de cambios de aluminio fundido a presión en A380 o A383 porque estas aleaciones brindan la rigidez y la estanqueidad a la presión necesarias en el servicio de transmisión. Cuando la carcasa de una caja de cambios también tiene que resistir la fatiga por vibración, vale la pena considerar el A356 con un templado T6 incluso si el tiempo de ciclo es más largo.
 Carcasa de caja de cambios de fundición a presión de aluminio - Ningbo Beilun Youyuan Machinery Manufactur el aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Ver producto →
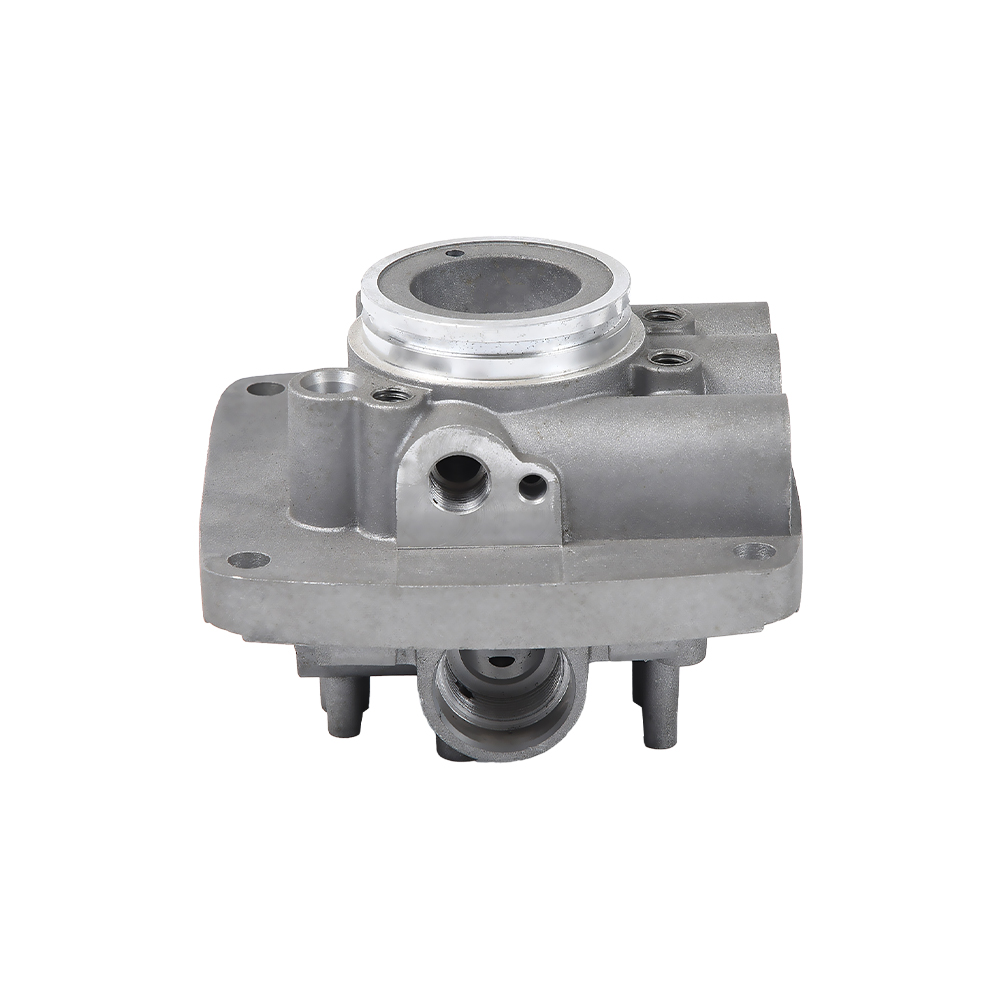
En la categoría de motores de automoción, piezas de aluminio del cilindro del motor de automóvil generalmente se especifican en A356-T6 cuando la integridad estructural y el rendimiento de enfriamiento son importantes, o A380 cuando el volumen de producción exige el menor costo posible por pieza. Se selecciona B390 cuando el área del orificio del cilindro necesita una alta resistencia al desgaste por deslizamiento sin una camisa separada.
 Fabricantes de piezas de cilindros de motores de automóviles de aluminio personalizados. Proveedores OEM - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd es un fabricante de piezas de cilindros de motores de automóviles de aluminio OEM/ODM de China y fabricantes de automóviles de aluminio... Ver producto →
Para componentes de potencia hidráulica, válvula hidráulica de aluminio fundido a presión Los cuerpos generalmente se funden en A380 porque se mecaniza limpiamente en caras de sellado planas y mantiene la presión sin macroporosidad. Para series moderadas con mayor demanda de fatiga, el A356 en T6 sigue siendo el punto de referencia.
 Fabricantes de válvulas hidráulicas de fundición a presión de aluminio personalizadas. Proveedores OEM - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd es un fabricante de válvulas hidráulicas de fundición a presión de aluminio OEM/ODM de China y... Ver producto →
Consideraciones de diseño que afectan la elección de la aleación
el alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Grosor de la pared
- fundición a presión — paredes mínimas de 0,8 a 1,5 mm para componentes pequeños; 2-3 mm es el suelo práctico para carcasas medianas con nervios y resaltes.
- Fundición a baja presión — paredes mínimas de 2,5 a 4 mm, según el rango de congelación de la aleación.
- Fundición por gravedad y arena. — paredes mínimas de 3 a 5 mm para evitar errores de corrido y defectos de contracción.
Tolerancias dimensionales
- fundición a presión sostiene aproximadamente ±0,1 mm en dimensiones pequeñas y ±0,3–0,5 mm en 100 mm. Esta es la razón por la que la mayoría de las carcasas y soportes de precisión son de fundición a presión.
- Fundición por gravedad y baja presión normalmente corre ±0,5 mm sobre 100 mm. Las piezas estructurales A356-T6 se mecanizan después del tratamiento térmico si se requiere una mayor precisión.
- Fundición en arena da ±0,8 mm o más, y el mecanizado casi siempre es necesario en caras funcionales.
ángulo de tiro
La fundición a presión necesita al menos 1 a 2 grados de inclinación en las paredes externas y 1,5 a 2,5 grados en los núcleos internos para extraer la pieza limpiamente. Las herramientas de baja presión y gravedad también necesitan tiro, pero un poco menos porque las fuerzas de llenado y expulsión son menores. Si su diseño permite un borrador cero debido a los requisitos de ensamblaje, espere una conversación sobre los márgenes de mecanizado o las acciones de deslizamiento que agregan costos.
Tratamiento térmico y distorsión.
El tratamiento térmico T6 aumenta sustancialmente el límite elástico, pero también provoca distorsión debido al paso de enfriamiento. En piezas fundidas de paredes delgadas, a menudo se requiere una operación de enderezamiento después de T6. Las aleaciones de aluminio fundido a presión se utilizan generalmente en el templado F porque el contenido de gas atrapado por la inyección a alta presión puede causar ampollas en la superficie durante el tratamiento térmico de la solución. Confirme si su pieza realmente necesita T6; la actualización de F a T6 puede agregar tanto el costo del proceso como la tasa de desperdicio.
Compatibilidad con tratamientos de superficie
Trabajos de pintura y recubrimiento en polvo en todas las aleaciones mencionadas en este artículo. El anodizado es la excepción. Los niveles de silicio por encima de aproximadamente el 7% producen un recubrimiento anódico irregular y más oscuro, y las pieles fundidas a presión a menudo contienen una capa de porosidad fina que se ve mal después de la anodización. Si necesita un acabado anodizado decorativo, especifique una aleación con bajo contenido de silicio como 518 o planee mecanizar la superficie fundida antes de anodizar. Las referencias de ejemplo para un acabado de producción limpio muestran cómo aplicaciones de fundición a presión de aluminio dependen cada vez más de los pasos de preparación de la superficie para cumplir con los estándares cosméticos.
Preguntas frecuentes sobre aleaciones de aluminio para fundición
¿Qué grado de aluminio es mejor para fundir?
elre is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
¿ADC12 es lo mismo que A383?
ely are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
¿Se pueden anodizar las piezas de aluminio fundido a presión?
Sí, pero el resultado depende del contenido de silicio. A380 y A383 se anodizan hasta obtener un acabado oscuro e irregular que no coincide con las especificaciones arquitectónicas. Las aleaciones de fundición a presión con bajo contenido de silicio, como la 518, producen un recubrimiento anódico mucho mejor. Para lograr una apariencia uniforme, mecanice o pula la superficie antes de anodizarla y pruebe muestras de preproducción del troquel real antes de comprometerse con una especificación de acabado.
¿Qué significa T6 en el A356-T6?
T6 es la designación de temperamento para el tratamiento térmico de soluciones, el enfriamiento y el envejecimiento artificial. Para A356, esto aumenta el límite elástico de aproximadamente 125 MPa en la condición de fundición a aproximadamente 186 MPa, manteniendo al mismo tiempo un alargamiento del 5 al 10%. Es el temple predeterminado para piezas fundidas estructurales que enfrentarán cargas mecánicas significativas.
¿Qué aleación de fundición de aluminio tiene la mejor estanqueidad a la presión?
El A413, con alrededor de un 12% de silicio, es ampliamente citado como la aleación de fundición a presión más resistente a la presión. El A356 también funciona bien para piezas fundidas por gravedad y de baja presión que necesitan contener aceite o fluido hidráulico. Evite las aleaciones de cobre 2xx.x para aplicaciones estancas a presión y diseñe la pieza con un espesor de pared uniforme para evitar la porosidad por contracción independientemente de la aleación.
¿Por qué se utiliza B390 para aplicaciones de compresores y cilindros de motores?
B390 contiene entre un 16% y un 18% de silicio y entre un 4% y un 5% de cobre. El alto contenido de silicio forma partículas duras de silicio primario que brindan una excepcional resistencia al desgaste por deslizamiento, lo cual es esencial en los diámetros interiores de los cilindros y en los cilindros de los compresores. Las ventajas y desventajas son una menor ductilidad, un mecanizado más difícil y una menor estanqueidad a la presión, por lo que se selecciona sólo cuando el desgaste es el modo de falla dominante.
Una recomendación práctica de cierre
Ponga la decisión sobre la aleación sobre la mesa antes de cortar el troquel. Pregunte a su proveedor de fundición qué aleaciones utilizan habitualmente en sus equipos: una fundición que produce piezas del A380 todos los días las cotizará con tiempos de ciclo ajustados y tasas de desechos predecibles, mientras que una pieza fundida a presión del A356 por primera vez conlleva un riesgo de desarrollo que el comprador eventualmente paga. Por otro lado, si su pieza obtiene la certificación de fatiga o estanqueidad, cambiar de la aleación preferida de su proveedor a una que se ajuste mejor a la aplicación podría reducir las fallas en el campo lo suficiente como para justificar el precio más alto de la pieza. Verifique la composición química a través de un informe de prueba de material certificado, mecanice un lote de prueba en condiciones de producción y verifique que las propiedades mecánicas de la geometría real de la pieza cumplan con los requisitos del dibujo. Esa secuencia siempre será más económica que descubrir una discrepancia en la aleación durante una auditoría de un cliente.